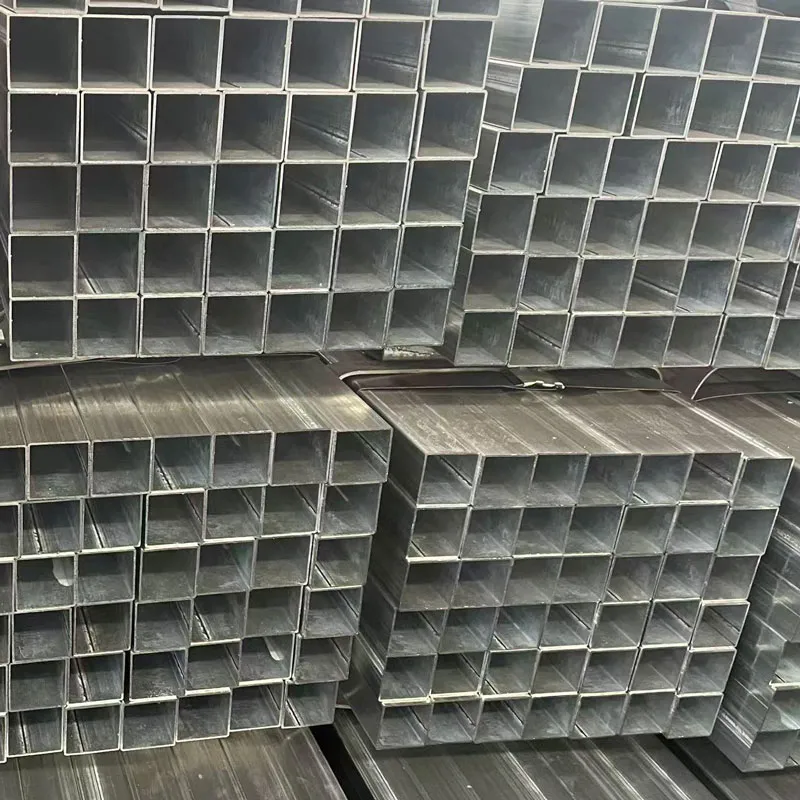

Прямоугольная труба 30×60 мм: выбор толщины стенки 1.0-5.0 мм
2026-08-29
- Прямоугольная труба 30×60 мм: выбор толщины стенки 1.0-5.0 мм для промышленных проектов
- Физика сопротивления: почему толщина стенки определяет судьбу конструкции
- Детальный анализ диапазона толщин: от 1.0 мм до 5.0 мм
- Стандарты качества и контроль допуска: ГОСТ против реального рынка
- Экономический расчет: цена, вес и логистика
- Технологии обработки и монтажа: нюансы для разных толщин
- Производственные возможности ООО «Тяньцзин Цзяи»: гарантия качества и гибкость заказов
- Часто задаваемые вопросы
- Заключение и рекомендации по выбору поставщика
Прямоугольная труба 30×60 мм: выбор толщины стенки 1.0-5.0 мм для промышленных проектов
Выбор правильной толщины стенки для профиля 30×60 мм — это не просто вопрос соответствия чертежу, а критическое решение, влияющее на несущую способность конструкции и итоговую стоимость проекта. В нашей практике работы с металлоконструкциями мы часто сталкиваемся с ситуацией, когда инженеры выбирают минимальную толщину 1.0–1.5 мм ради экономии веса, не учитывая реальные динамические нагрузки, что приводит к деформации рам уже через полгода эксплуатации. Прямоугольная труба 30×60 мм является одним из самых востребованных типоразмеров в машиностроении и строительстве благодаря оптимальному соотношению момента инерции и габаритов, однако диапазон толщин от 1.0 до 5.0 мм кардинально меняет сферу её применения. Эта статья поможет вам избежать ошибок при закупке, основываясь на реальных расчетах прочности, стандартах ГОСТ и нашем опыте поставок более 500 тонн данного профиля за последний год.
Физика сопротивления: почему толщина стенки определяет судьбу конструкции
Многие закупщики совершают фундаментальную ошибку, полагая, что разница между стенкой 2.0 мм и 3.0 мм заключается только в весе металла. На самом деле, увеличение толщины стенки прямоугольной трубы 30×60 мм приводит к экспоненциальному росту момента инерции сечения, что напрямую влияет на жесткость балки при изгибе. Когда мы анализируем поведение профиля под нагрузкой, становится очевидным: труба со стенкой 1.0–1.5 мм работает преимущественно как обшивочный материал или элемент легких перегородок, тогда как профиль 3.0–5.0 мм берет на себя роль несущего элемента каркаса. Игнорирование этого физического закона часто заканчивается тем, что заказчик получает конструкцию, которая “плывет” под собственным весом или вибрацией оборудования.
Рассмотрим конкретный пример из нашей практики. Один из клиентов, производитель автоматизированных линий упаковки, заказал партию стоек из трубы 30×60 мм со стенкой 1.5 мм, рассчитывая снизить логистические расходы. В результате, при монтаже высокоскоростных конвейеров, создающих значительную вибрацию, стойки начали резонировать. Это привело к расшатыванию крепежных узлов и нарушению геометрии всей линии. Нам пришлось экстренно заменять профиль на вариант со стенкой 3.0 мм, что увеличило вес конструкции на 45%, но полностью устранило проблему вибрации. Этот случай наглядно демонстрирует, что экономия на металле может обернуться многократными потерями на этапе эксплуатации и ремонта.
При выборе толщины в диапазоне 1.0–5.0 мм необходимо четко понимать распределение напряжений. Тонкостенные трубы (1.0–2.0 мм) имеют высокий риск локальной потери устойчивости (местного выпучивания стенок) еще до того, как материал достигнет предела текучести. Это особенно актуально для конструкций, подверженных точечным нагрузкам или сжимающим усилиям. Напротив, толстостенные варианты (4.0–5.0 мм) обладают запасом прочности, позволяющим использовать их в узлах сварных соединений без риска прожога или деформации зоны термического влияния. Если ваш проект предполагает сварку нагруженных узлов, мы настоятельно рекомендуем избегать толщин менее 2.5 мм, если только не используются специальные технологии сварки тонколистового металла.
Важно также учитывать коэффициент запаса прочности, который закладывается в проект. Для статических нагрузок (стеллажи, ограждения) допустимо использование труб со стенкой 2.0 мм, однако для динамических систем (подъемные механизмы, подвижные части станков) минимальный порог должен составлять 3.0 мм. Мы рекомендуем всегда проводить расчет на прогиб, используя реальные значения момента инерции для выбранной толщины, а не усредненные табличные данные, которые могут не учитывать допуски конкретного производителя. Проверьте свои расчеты перед оформлением заказа, чтобы убедиться, что выбранный профиль выдержит пиковые нагрузки с запасом не менее 20%.
Детальный анализ диапазона толщин: от 1.0 мм до 5.0 мм
Чтобы сделать обоснованный выбор, необходимо разобрать каждый сегмент доступных толщин стенки для профиля 30×60 мм, оценив их технические характеристики и типичные сферы применения. Ниже представлен подробный разбор, основанный на технических условиях производства и реальном опыте эксплуатации.
Сегмент сверхлегких конструкций: 1.0 – 1.5 мм
Трубы с толщиной стенки 1.0 и 1.2 мм относятся к категории тонкостенного холоднодеформированного профиля. Их основное преимущество — минимальный вес и низкая стоимость погонного метра, что делает их идеальными для мебельной промышленности, изготовления торгового оборудования и декоративных элементов, где несущая способность вторична. Однако работать с таким металлом сложно: при сварке высок риск сквозного прожога, требующего использования полуавтоматов с импульсным режимом или аргонодуговой сварки опытными операторами. Труба 1.5 мм уже обладает несколько большей жесткостью и часто используется для каркасов легких дверей, оконных рам или внутренних перегородок в офисных пространствах. Важно помнить, что такой профиль категорически не подходит для уличных конструкций в снеговых районах, так как под нагрузкой снега он может необратимо деформироваться.
Универсальный стандарт: 2.0 – 2.5 мм
Диапазон 2.0–2.5 мм является “золотой серединой” для большинства строительных и промышленных задач. Труба 30×60 со стенкой 2.0 мм широко применяется для изготовления стеллажных систем средней нагруженности, каркасов навесов для автомобилей и ограждений территорий. Стенка 2.5 мм добавляет существенный запас прочности, позволяя использовать профиль в качестве прогонов для кровли или элементов каркаса ангаров. В этом сегменте значительно упрощается процесс сварки: металл меньше ведет от температуры, шов получается более надежным даже при использовании ручной дуговой сварки (MMA). Наши клиенты чаще всего выбирают именно эту группу толщин для типовых проектов, где требуется баланс между стоимостью и надежностью. Если вы строите складское помещение или гараж, остановите свой выбор на 2.5 мм — переплата за лишние 0.5 мм окупится отсутствием проблем с геометрией конструкции в будущем.
Несущие элементы повышенной ответственности: 3.0 – 4.0 мм
Когда речь заходит о серьезных нагрузках, диапазон 3.0–4.0 мм становится безальтернативным решением. Такие трубы используются в качестве колонн малых архитектурных форм, опор для подъемного оборудования, рам для сельскохозяйственной техники и силовых элементов автомобильных прицепов. Момент сопротивления изгибу у трубы 30×60х3.0 мм почти в три раза выше, чем у варианта 1.5 мм, что позволяет существенно увеличить шаг опор или снизить количество промежуточных связей. Профиль 4.0 мм часто применяется в условиях агрессивных сред или там, где требуется дополнительная коррозионная стойкость за счет большего объема металла (больший срок службы до появления сквозной коррозии). При проектировании узлов с болтовыми соединениями толщина 3.0 мм и выше позволяет нарезать резьбу непосредственно в стенке трубы или использовать закладные детали без риска продавливания материала.
Тяжелый промышленный профиль: 5.0 мм
Труба со стенкой 5.0 мм — это специализированный продукт для экстремальных условий эксплуатации. Такой профиль встречается реже в свободной продаже и часто изготавливается под заказ, так как требует мощного оборудования для гибки и правки. Сфера применения включает рамы тяжелых станков, элементы мостовых кранов, опоры высоковольтных линий и конструкции, работающие в сейсмически активных зонах. Вес погонного метра такого профиля значительно возрастает, что требует усиления фундамента и использования грузоподъемной техники при монтаже. Однако жесткость такой балки позволяет ей работать практически без прогиба даже при больших пролетах. Если ваш проект подразумевает работу с вибрационными нагрузками высокой частоты или ударными воздействиями, труба 30×60х5.0 мм обеспечит необходимый демпфирующий эффект и долговечность.
Стандарты качества и контроль допуска: ГОСТ против реального рынка
Одной из главных проблем при закупке профильной трубы в России и странах СНГ является несоответствие фактической толщины стенки заявленной в спецификации. Рынок наводнен продукцией, изготовленной по техническим условиям (ТУ), которые допускают отрицательные отклонения до 10-15%, тогда как ГОСТ 8645-68 устанавливает более строгие требования. Покупая трубу 30×60х2.0 мм “по ГОСТу”, вы должны ожидать реальную толщину в диапазоне 1.9–2.1 мм. Однако, приобретая дешевый аналог “по ТУ”, вы можете получить металл со стенкой 1.7 мм, что снижает несущую способность конструкции почти на 30%. В нашей компании мы проводим входной контроль каждой партии с использованием ультразвуковых толщиномеров, и статистика показывает, что до 20% партий от непроверенных поставщиков не соответствуют заявленным параметрам.
Критически важно различать горячекатаные и электросварные прямошовные трубы. Для профиля 30×60 мм наиболее распространена электросварная технология, где шов проходит по одной из граней. Качество этого шва напрямую зависит от толщины исходной ленты (штрипса). При толщинах 1.0–2.0 мм шов часто бывает незаметен после калибровки, но при 4.0–5.0 мм качество сварки становится определяющим фактором надежности. Мы рекомендуем требовать у поставщика сертификаты качества с указанием химического состава стали (обычно Ст3сп/пс или 09Г2С для северных регионов) и результатов испытаний на растяжение и изгиб шва. Отсутствие таких документов — красный флаг, сигнализирующий о возможном использовании вторичного сырья или нарушенной технологии производства.
Еще один аспект, который часто упускают из виду, — это допуск на прямолинейность и скручивание профиля. Тонкостенные трубы (1.0–1.5 мм) склонны к винтовому скручиванию при хранении и транспортировке, что создает огромные проблемы при сборке конструкций. Если вы заказываете длинномерные хлысты (6 метров и более) тонкого профиля, обязательно уточняйте класс точности по ГОСТ 23120. Для ответственных конструкций следует выбирать высший класс точности, хотя это и увеличит стоимость на 5-10%. Лучше заплатить больше за качественный прокат, чем тратить часы рабочего времени монтажников на подгонку искривленных стоек. Всегда запрашивайте образец перед крупной партией и проверяйте геометрию углов — они должны быть строго 90 градусов, иначе сварка каркаса превратится в кошмар.
Экономический расчет: цена, вес и логистика
При формировании сметы проекта многие менеджеры смотрят только на цену за тонну или за метр, упуская из виду комплексное влияние толщины стенки на бюджет. Давайте разберем, как выбор между 2.0 мм и 3.0 мм влияет на общую экономику проекта. Увеличение толщины стенки с 2.0 до 3.0 мм повышает вес погонного метра примерно на 40-45%. Это означает рост затрат на металл, но также и увеличение расходов на логистику и обработку. Однако, если рассмотреть обратную сторону медали, использование более толстого профиля может позволить увеличить шаг колонн или уменьшить количество диагональных связей, тем самым сокращая объем сварочных работ и количество необходимых узлов.
Логистический аспект играет ключевую роль при работе с большими объемами. Труба 30×60х1.5 мм легкая, и одна фура может перевезти огромный метраж. Но если конструкция потребует двойного количества стоек из-за низкой несущей способности тонкого профиля, выигрыш в логистике нивелируется. Напротив, труба 30×60х5.0 мм тяжелая, транспортные расходы будут выше, но количество необходимого материала может быть меньше благодаря высокой несущей способности каждого элемента. Мы советуем проводить сравнительный расчет полной стоимости владения конструкцией, включая затраты на антикоррозионную обработку. Толстостенная труба служит дольше до первого ремонта, что в долгосрочной перспективе (5-10 лет) делает её более выгодной инвестицией, несмотря на высокую начальную цену.
Также стоит учитывать коэффициент выхода годного при резке и обработке. При работе с тонкостенным профилем (1.0–1.5 мм) процент брака при резке абразивными дисками или лазером может быть выше из-за деформации заготовки в процессе фиксации. Толстые стенки (3.0–5.0 мм) лучше держат форму, обеспечивая высокую точность сборки. Кроме того, стоимость покраски рассчитывается исходя из площади поверхности, которая у труб разного сечения при одинаковой длине схожа, но расход грунта и эмали на толстый металл может быть чуть выше из-за необходимости защиты торцов и зон сварки, которые здесь более массивны. Тем не менее, долговечность покрытия на толстом металле обычно выше.
| Параметр | Стенка 1.5 мм | Стенка 2.5 мм | Стенка 4.0 мм |
|---|---|---|---|
| Вес 1 пог. метра (кг) | ~2.0 кг | ~3.1 кг | ~4.7 кг |
| Момент инерции (см⁴) | ~3.8 | ~5.9 | ~8.5 |
| Рекомендуемый пролет (м)* | до 1.5 м | до 2.5 м | до 4.0 м |
| Сложность сварки | Высокая (риск прожога) | Средняя | Низкая |
| Типичное применение | Мебель, декор | Навесы, стеллажи | Опоры, рамы станков |
*Примерные значения пролета для равномерно распределенной нагрузки, требуют уточнения инженером.
Технологии обработки и монтажа: нюансы для разных толщин
Выбор толщины стенки диктует не только конструкцию, но и технологию её обработки. Работа с трубой 30×60х1.0 мм требует ювелирной точности. При резке такими инструментами, как болгарка, тонкие стенки легко перегреваются и деформируются. Мы рекомендуем использовать лазерную резку или специальные ножницы для профиля, чтобы сохранить геометрию сечения. При сверлении отверстий под крепеж в тонкостенном профиле существует риск смещения сверла и образования овальных отверстий, поэтому необходимо использовать кондукторы и острую оснастку. Ошибка в выборе инструмента для тонкого металла может привести к браку целой партии заготовок.
Для толщин 3.0–5.0 мм ситуация меняется диаметрально противоположно. Здесь главной задачей становится обеспечение достаточной мощности оборудования. Сверление отверстия в стенке 5.0 мм требует серьезных усилий и качественного охлаждения, иначе сверло быстро затупится. При сварке толстостенных труб необходимо уделять внимание подготовке кромок. Если толщина превышает 4 мм, часто требуется снятие фаски под углом 45 градусов для обеспечения глубокого провара шва. Игнорирование этого правила приведет к тому, что сварка будет работать только поверхностно, и под нагрузкой шов разрушится. В нашей практике мы всегда контролируем подготовку кромок для профилей свыше 3.0 мм, так как это гарантия целостности узла.
Отдельное внимание стоит уделить антикоррозионной защите. Тонкостенный профиль (1.0–2.0 мм) крайне чувствителен к внутренней коррозии. Если труба не заглушена с торцов, влага попадает внутрь и начинает ржаветь металл изнутри, что невозможно обнаружить визуально до момента разрушения. Для таких труб мы настоятельно рекомендуем герметизацию торцов пластиковыми заглушками или заварку концов сразу после монтажа. Толстостенные трубы (4.0–5.0 мм) имеют больший ресурс по коррозии, но их внешняя поверхность также требует качественной подготовки (дробеструйная очистка) перед покраской, особенно если конструкция будет эксплуатироваться на улице. Неправильная подготовка поверхности толстого металла может привести к отслаиванию краски уже через год эксплуатации.
Производственные возможности ООО «Тяньцзин Цзяи»: гарантия качества и гибкость заказов
Понимая важность точного соответствия характеристик трубы проектным требованиям, стоит обратить внимание на современных производителей, способных обеспечить полный цикл контроля качества. Ярким примером такого подхода является ООО «Тяньцзин Цзяи Производство стальных труб». Основанное в марте 2024 года в промышленном кластере района Цзинхай (город Тяньцзинь), это предприятие сочетает в себе передовые технологии и принцип «сердца ремесленника», гарантируя высокое качество продукции.
Компания специализируется на производстве широкого ассортимента оцинкованных труб, включая прямоугольные профили размером от 10×15 мм до 150×200 мм, что полностью перекрывает диапазон 30×60 мм, обсуждаемый в данной статье. Ключевым преимуществом ООО «Тяньцзин Цзяи» является возможность изготовления труб с толщиной стенки по индивидуальному заказу в диапазоне от 0.6 до 12.0 мм. Это позволяет клиентам получать продукцию с точно заданными параметрами, избегая проблем с отрицательными допусками, характерными для массового рынка ТУ. Благодаря уставному капиталу в 50 миллионов юаней и современному оборудованию, завод обеспечивает стабильную мощность и высокую точность формовки, что критически важно для соблюдения геометрии сечения и прямолинейности профиля.
В отличие от многих посредников, ООО «Тяньцзин Цзяи» предлагает персонализированные услуги, такие как резка по заданным размерам, нанесение усиленного цинкового покрытия и комплексные решения «под ключ». Наличие 8 патентов и собственных сертификатов подтверждает соответствие продукции международным стандартам, позволяя компании участвовать в крупных тендерных проектах. Для заказчиков, которым важна надежность поставок и прозрачность происхождения металла, сотрудничество с таким производителем становится стратегическим преимуществом, исключающим риски получения некондиционного материала.
Часто задаваемые вопросы
Какую максимальную нагрузку выдерживает труба 30×60 мм?
Ответ зависит от длины пролета и способа закрепления концов, но для ориентира: труба 30×60х2.0 мм длиной 2 метра, закрепленная по обоим концам, выдерживает сосредоточенную нагрузку в центре около 300-350 кг без остаточной деформации. При увеличении толщины до 3.0 мм нагрузка возрастает до 500-550 кг. Однако эти цифры справедливы только для статической нагрузки; при динамических воздействиях запас прочности должен быть увеличен минимум в 1.5 раза. Не используйте предельные значения без консультации с конструктором.
Можно ли сваривать трубу 1.0 мм обычной электродной сваркой?
Нет, это крайне не рекомендуется. Электродная сварка (MMA) дает слишком большой тепловой ввод, что гарантированно приведет к прожогу стенки 1.0 мм и сильной деформации профиля. Для таких толщин необходимо использовать полуавтоматическую сварку в среде защитного газа (MIG/MAG) с проволокой малого диаметра (0.6–0.8 мм) в импульсном режиме или аргонодуговую сварку (TIG). Только эти методы позволяют контролировать тепловложение и получать аккуратный шов без разрушения основного металла.
В чем разница между трубой по ГОСТ и по ТУ?
Главное отличие заключается в допусках на толщину стенки и химический состав стали. ГОСТ 8645-68 регламентирует строгие пределы отклонений (обычно не более 10% для тонких стенок), гарантирует определенный сорт стали и механические свойства. Технические условия (ТУ) разрабатываются производителем и часто допускают отклонения до 15-20% в минус, а также использование стали более низкого качества. Труба по ТУ дешевле, но её несущая способность непредсказуема. Для ответственных конструкций выбирайте только ГОСТ.
Подвержена ли прямоугольная труба коррозии внутри?
Да, внутренняя полость трубы является уязвимым местом, особенно для тонкостенных профилей. Влага конденсируется внутри и, не имея доступа воздуха для высыхания, вызывает интенсивную коррозию. Чтобы предотвратить это, необходимо герметизировать торцы трубы пластиковыми заглушками или специальными составами сразу после резки и монтажа. Для конструкций, работающих во влажной среде, рассмотрите возможность использования оцинкованного профиля или обработки внутренних полостей ингибиторами коррозии перед сборкой.
Заключение и рекомендации по выбору поставщика
Выбор прямоугольной трубы 30×60 мм с толщиной стенки от 1.0 до 5.0 мм — это инженерная задача, требующая баланса между экономией бюджета и обеспечением безопасности эксплуатации. Как мы показали, попытка сэкономить на толщине металла часто приводит к удорожанию проекта на этапах монтажа, ремонта и обслуживания. Для легких декоративных задач смело выбирайте 1.0–1.5 мм, для стандартных строительных нужд оптимален диапазон 2.0–2.5 мм, а для тяжелых промышленных применений не компромиссничайте и берите 3.0–5.0 мм. Помните, что реальная толщина металла и соблюдение ГОСТ являются вашими главными страховками от аварийных ситуаций.
Доверяйте производство и поставку проверенным партнерам, таким как ООО «Тяньцзин Цзяи Производство стальных труб», где каждый этап — от закупки сырья до финальной проверки — контролируется согласно высоким стандартам. Компания готова предоставить образцы для тестирования, полные сертификаты соответствия и помочь с расчетом оптимальной спецификации под ваш проект, предлагая гибкие условия по толщине стенки и дополнительной обработке. Не рискуйте надежностью ваших конструкций, покупая металл сомнительного происхождения. Свяжитесь с нами сегодня для получения актуального прайс-листа и консультации технического специалиста, который поможет подобрать идеальный профиль под ваши задачи.
Для получения дополнительной информации о других типоразмерах и услугах резки посетите наш раздел каталог профильной трубы, где представлены подробные характеристики всей номенклатуры продукции.