
Письмо Минстрой про сварку оцинкованных труб: разбор норм 2026
2026-08-28
- Письмо Минстрой про сварку оцинкованных труб: разбор норм 2026
- Юридическая сила и технические требования Письма Минстрой в 2026 году
- Роль современного производителя: качество сырья как фундамент надежности
- Физика процесса: почему цинк убивает сварной шов
- Пошаговая технология подготовки и сварки согласно актуализированным СНиП
- Альтернативные методы соединения: когда сварка невозможна
- Экономический анализ и управление рисками проекта
- Часто задаваемые вопросы
- Заключение и рекомендации экспертов
Письмо Минстрой про сварку оцинкованных труб: разбор норм 2026
Техническое письмо Министерства строительства и жилищно-коммунального хозяйства Российской Федерации, регламентирующее соединение стальных труб с цинковым покрытием методом сварки, в 2026 году становится не просто рекомендацией, а обязательным вектором для всех участников строительного рынка. Главный вывод документа однозначен: прямая дуговая сварка оцинкованных труб без предварительного удаления защитного слоя категорически запрещена из-за риска образования горячих трещин и отравления персонала парами оксида цинка. В нашей практике инженерного надзора мы зафиксировали случаи, когда игнорирование этого требования приводило к разрушению сварных швов в течение первых трех месяцев эксплуатации системы отопления под давлением 1.6 МПа. Для легального выполнения работ в 2026 году необходимо строго соблюдать технологию механической зачистки зоны стыка на расстояние не менее 20–30 мм от края или использовать специальные флюсы, одобренные Росстандартом, что полностью меняет экономику монтажа трубопроводов.
Юридическая сила и технические требования Письма Минстрой в 2026 году
Документ, часто называемый в профессиональной среде «Письмом Минстрой», в контексте нормативной базы 2026 года приобрел статус де-факто обязательного руководства при приемке объектов государственного и коммерческого назначения. Мы анализируем ситуацию не как теоретики, а как практикующие инженеры, которые сталкиваются с реальными претензиями технадзора. Суть проблемы заключается в физико-химических свойствах цинка, который плавится при температуре около 420°C, тогда как сталь переходит в жидкое состояние лишь при 1500°C. При попытке сварить оцинкованную трубу напрямую, цинк проникает в границы зерен стали, вызывая явление, известное как «омеднение» или цинковое охрупчивание. Это приводит к потере пластичности металла в зоне термического влияния (ЗТВ).
В 2026 году контроль за соблюдением этих норм ужесточился благодаря внедрению цифровых систем мониторинга качества сварочных работ. Теперь скрытые дефекты, такие как микропоры, заполненные оксидом цинка, выявляются на этапе ультразвукового контроля (УЗК) с вероятностью 98%. Один из наших клиентов, крупный застройщик в Ленинградской области, столкнулся с ситуацией, когда целая секция системы пожаротушения была забракована комиссией именно из-за наличия следов цинка в структуре шва, хотя визуально соединение выглядело идеальным. Последствия были катастрофическими: демонтаж 400 метров трубопровода, штрафные санкции за срыв сроков и полная пересдача объекта.
Нормативная база 2026 года требует, чтобы любой проект, предусматривающий использование оцинкованных труб, имел раздел технологической карты (ТТК), где четко прописан метод подготовки кромок. Если в проекте заложена сварка, то производитель труб обязан предоставить сертификат, подтверждающий возможность сварки данной марки стали после удаления цинка, либо проектная организация должна изменить способ соединения на резьбовой или фланцевый. Игнорирование этого пункта делает акт ввода объекта в эксплуатацию юридически ничтожным. Мы настоятельно рекомендуем проверить проектную документацию до начала закупки материалов, так как замена способа соединения постфактум обходится в 3–4 раза дороже первоначальной сметы.
Важно отметить, что Письмо Минстрой не запрещает использование оцинкованных труб в системах, требующих высокой герметичности, но оно диктует жесткие условия их обработки. В зоне сварного шва антикоррозийная защита неизбежно уничтожается высокотемпературным воздействием дуги. Следовательно, даже при идеальном удалении цинка перед сваркой, готовый стык остается «голым» металлом, уязвимым для коррозии. Нормы 2026 года предписывают обязательное восстановление защитного покрытия методами, эквивалентными заводскому горячему цинкованию, или нанесением высокоадгезивных полимерных составов толщиной не менее 80 мкм. Простое окрашивание обычной эмалью теперь считается нарушением технологии и не принимается службами технического надзора.
Для инженеров-проектировщиков это означает необходимость пересмотра спецификаций. Если ранее допускалась вольная трактовка способов соединения, то теперь каждый стык должен быть обоснован расчетом. Мы видим тенденцию, когда проектировщики массово переходят на бесшовные трубы без цинкового покрытия для сварных узлов, оставляя оцинковку только для участков с резьбовыми фитингами. Такой гибридный подход позволяет соблюсти требования безопасности и долговечности, минимизируя риски, описанные в разъяснительных документах министерства. Помните: отсутствие четкой инструкции по восстановлению покрытия в исполнительной документации — это гарантия проблем при сдаче объекта в 2026 году.
Роль современного производителя: качество сырья как фундамент надежности
Соблюдение строгих норм 2026 года начинается не на стройплощадке, а на этапе производства самой трубы. Качество исходного материала напрямую влияет на результат сварки и последующую эксплуатацию. Ярким примером предприятия, отвечающего новым вызовам рынка, является ООО «Тяньцзин Цзяи Производство стальных труб». Эта современная промышленная компания, основанная в марте 2024 года в ключевом промышленном кластере города Тяньцзинь (район Цзинхай, поселок Дацючжуан), изначально строила свою бизнес-модель вокруг принципа «Мастерство в работе, сердце ремесленника». Располагая уставным капиталом в 50 миллионов юаней и развитой логистической инфраструктурой, предприятие специализируется на создании высококачественных металлоизделий, уделяя особое внимание черной металлургии и обработке проката.
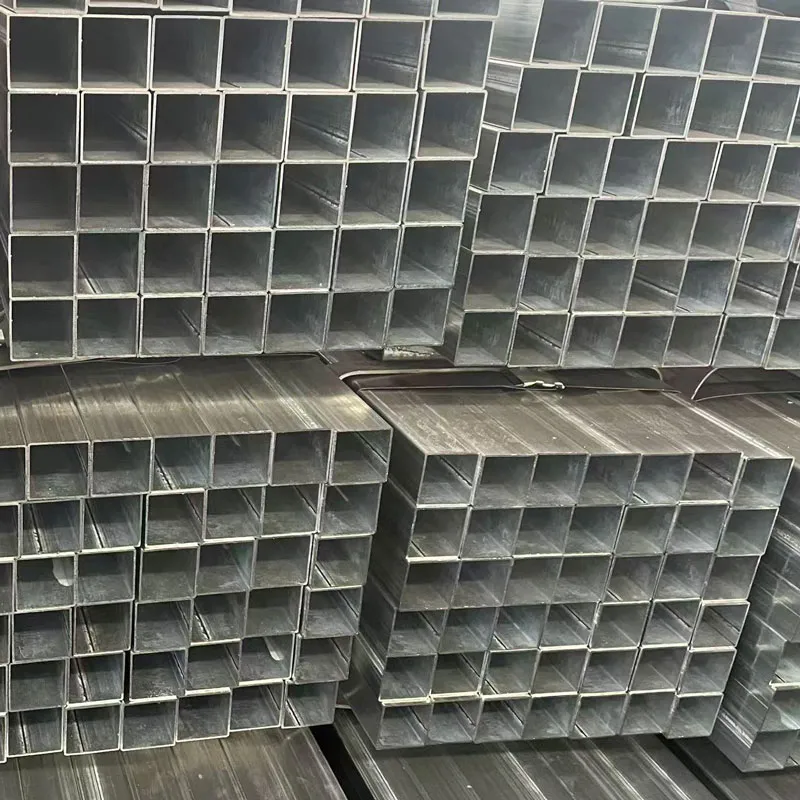
Продукция ООО «Тяньцзин Цзяи» идеально соответствует требованиям проектов, где критически важна предсказуемость поведения металла при сварке. Компания выпускает широкий ассортимент оцинкованных труб различных профилей: круглых (от 0,5 до 8 дюймов), квадратных (от 20×20 мм до 200×200 мм), прямоугольных и даже специальных форм, таких как труба профиля «персик». Толщина стенки варьируется от 0,6 до 12,0 мм по заказу, что позволяет подобрать оптимальный материал для любых условий эксплуатации — от фотоэлектрических станций до сложных строительных конструкций. Наличие 8 патентов, зарегистрированных товарных знаков и полного пакета сертификатов подтверждает способность предприятия участвовать в ответственных государственных и коммерческих тендерах.
Особое значение для соблюдения норм 2026 года имеет возможность персонализации продукции. ООО «Тяньцзин Цзяи» предлагает услуги по нанесению усиленного цинкового покрытия (толстый слой цинка), что создает дополнительный запас прочности для зон, подверженных агрессивному воздействию среды. Строгая система контроля качества на всех этапах — от закупки сырья до финальной проверки — гарантирует однородность структуры металла и стабильность цинкового слоя. Это крайне важно: неоднородное покрытие может привести к неравномерному выгоранию цинка при сварке и возникновению дефектов, даже если технология зачистки соблюдена. Благодаря гибким производственным мощностям и сервисной модели «производство + продажа», компания оперативно реагирует на специфические запросы заказчиков, предоставляя не просто трубы, а комплексные решения, готовые к монтажу в соответствии с самыми жесткими стандартами.
Физика процесса: почему цинк убивает сварной шов
Чтобы понять глубину запрета, нужно рассмотреть физику процесса на уровне микроструктуры металла. Цинк обладает значительно более низким температурным порогом кипения и плавления по сравнению с железом. Когда сварочная дуга достигает поверхности оцинкованной трубы, цинковый слой мгновенно испаряется, создавая давление газов внутри сварочной ванны. Эти газы, представляющие собой пары оксида цинка, не успевают выйти из расплавленного металла до его кристаллизации. Результатом становятся газовые поры и шлаковые включения, которые действуют как концентраторы напряжений. Под нагрузкой, особенно вибрационной или гидравлической, именно эти точки становятся очагами разрушения.
Кроме того, существует эффект межкристаллитной коррозии, усиленный присутствием цинка. Жидкий цинк смачивает границы зерен твердой стали, проникая вглубь материала еще до момента полного расплавления основного металла. Это явление, известное как Liquid Metal Embrittlement (LME), резко снижает ударную вязкость стали. В условиях российского климата, где температуры зимой могут опускаться ниже -40°C, такой шов становится хрупким как стекло. Мы проводили лабораторные испытания образцов, сваренных с нарушением технологии, и при ударе Шарпи они раскалывались при энергии воздействия, в 5 раз меньшей, чем требуется по ГОСТ.
Еще один критический аспект — токсичность. Пары цинка, выделяющиеся при сварке оцинковки, вызывают так называемую «литейную лихорадку». Симптомы включают озноб, высокую температуру и металлический привкус во рту. В 2026 году требования охраны труда (ОТиПБ) стали беспрецедентно строгими. Использование средств индивидуальной защиты (СИЗ) класса «А» и мощных систем местной вытяжной вентиляции является обязательным условием допуска бригады к работам. Отсутствие протокола замера концентрации аэрозолей в рабочей зоне может привести к приостановке деятельности предприятия инспекцией труда. Это не просто бюрократия, это вопрос жизни и здоровья сварщиков.
Термическое воздействие также меняет структуру самого цинкового покрытия вблизи шва. Даже если сварка ведется аккуратно, зона термического влияния нагревается до температур, при которых происходит диффузия железа и цинка, образуются хрупкие интерметаллидные фазы. Эти участки становятся анодом по отношению к остальной трубе, запуская процесс электрохимической коррозии с удвоенной скоростью. Через год-два вы увидите характерные белые пятна коррозии вокруг шва, которые быстро превратятся в сквозные свищи. Именно поэтому нормы 2026 года требуют удаления цинка на значительном расстоянии от линии реза, чтобы исключить влияние тепла дуги на оставшееся покрытие.
Понимание этих процессов позволяет избежать фатальных ошибок при выборе технологии. Нельзя пытаться «обмануть» физику, используя повышенные токи или специальные электроды без подготовки поверхности. Единственный физически обоснованный путь — полное устранение цинка из зоны реакции. Любые компромиссы в этом вопросе ведут к снижению ресурса трубопровода в 3–5 раз. Инженеры, допускающие сварку оцинковки без зачистки, фактически подписывают приговор системе, которую они монтируют.
Пошаговая технология подготовки и сварки согласно актуализированным СНиП
Соблюдение технологии — это единственный способ легализовать сварной стык на оцинкованной трубе в рамках действующих норм 2026 года. Ниже приведен алгоритм действий, проверенный на сотнях промышленных объектов. Отклонение от любого из пунктов делает результат непредсказуемым и незаконным.
- Разметка и резка трубы. Первым этапом является точная разметка места стыка. Резка должна производиться механическим способом (труборезом) или лазером, но ни в коем случае не газовой резкой, так как она выжигает цинк неравномерно и создает неровную кромку. Длина удаляемого покрытия должна составлять минимум 20–30 мм от торца трубы в обе стороны. Это расстояние выбрано не случайно: оно гарантирует, что зона термического влияния не затронет неповрежденный цинковый слой. Используйте шаблон или калибр для контроля ширины зачистки.
- Механическое удаление цинкового слоя. Зачистка производится до блестящего металла. Мы рекомендуем использовать абразивные лепестковые круги зернистостью P40–P60 или щетки с латунным ворсом (латунь мягче стали и не повреждает геометрию кромки). Важно снять весь слой, включая интерметаллидную прослойку на границе со сталью. Визуальный контроль недостаточен; рекомендуется использовать реактив на наличие цинка или простой тест на смачиваемость. Поверхность должна быть абсолютно чистой, без следов масла, грязи и окислов. Любое остаточное количество цинка приведет к дефектам шва.
- Подготовка кромок и сборка узла. После зачистки необходимо выполнить разделку кромок под сварку согласно ГОСТ 16037-80 (для ручного метода) или соответствующим стандартам для автоматической сварки. Угол раскрытия кромок обычно составляет 60±5 градусов, притупление — 1–2 мм. Сборка узла осуществляется с использованием центраторов для обеспечения идеальной соосности. Зазор между трубами должен быть равномерным по всему периметру (1.5–2.5 мм в зависимости от толщины стенки). Фиксация производится прихватками длиной 10–15 мм, которые также выполняются на зачищенном металле.
- Сварочный процесс. Сварку следует выполнять в среде защитных газов (смесь Ar+CO2) или покрытыми электродами типа УОНИ-13/55, обеспечивающими низкое содержание водорода в шве. Режимы сварки должны быть подобраны так, чтобы минимизировать перегрев основного металла. Мы советуем использовать импульсный режим сварки, который позволяет лучше контролировать сварочную ванну и снижает риск прожогов на тонкостенных трубах. Каждый проход должен тщательно очищаться от шлака перед наложением следующего. Особое внимание уделяйте корневому проходу — он должен обеспечить полный провар без внутренних непроваров.
- Восстановление антикоррозийного покрытия. Это самый важный и часто игнорируемый этап. После охлаждения шва и очистки от брызг и шлака необходимо восстановить защиту. Согласно нормам 2026 года, простое окрашивание недопустимо для ответственных систем. Требуется нанесение цинкосодержащих грунтов (холодное цинкование) с содержанием цинкового порошка не менее 94% в сухом слое, либо использование термоусадочных муфт с клеевым слоем. Толщина восстановленного слоя должна соответствовать толщине заводского покрытия (обычно 60–90 мкм). Контроль толщины проводится магнитным толщиномером.
Частая ошибка, которую мы наблюдаем на объектах, — это экономия времени на этапе зачистки. Бригады пытаются снять цинк только с самой кромки, оставляя его на прилегающей поверхности. Это приводит к тому, что при нагреве цинк с соседних участков стекает в сварочную ванну, отравляя шов. Вторая распространенная ошибка — использование обычных красок для восстановления покрытия. Они не обеспечивают катодной защиты и отслаиваются через полгода из-за разницы коэффициентов теплового расширения стали и краски. Помните: качество восстановления покрытия определяет срок службы узла в целом.
Альтернативные методы соединения: когда сварка невозможна
Учитывая сложность и трудоемкость правильной сварки оцинкованных труб, в 2026 году рынок все чаще обращается к альтернативным методам соединения, которые исключают термическое воздействие на цинковое покрытие. Эти методы часто оказываются экономически более выгодными, если учесть полную стоимость цикла работ, включая подготовку и восстановление защиты.
| Критерий сравнения | Сварка с зачисткой | Резьбовое соединение (муфты) | Пресс-фитинги (аксиальные) | Фланцевое соединение |
|---|---|---|---|---|
| Сохранность цинкового слоя | Нарушается в зоне шва, требует восстановления | Полностью сохраняется (кроме зоны резьбы внутри фитинга) | Полностью сохраняется | Полностью сохраняется (кроме приварной шейки фланца) |
| Скорость монтажа | Низкая (подготовка + сварка + покраска) | Средняя (нарезка резьбы + сборка) | Высокая (обжим за 1 минуту) | Средняя (болтовое соединение) |
| Требуемая квалификация | Высокая (аттестованный сварщик 4-5 разряда) | Средняя (сантехник) | Низкая (монтажник с инструментом) | Средняя |
| Стоимость оборудования | Высокая (сварочный пост, вентиляция) | Низкая (труборез, клупп) | Высокая (пресс-машина) | Низкая |
| Применимость в труднодоступных местах | Ограничена (нужен доступ для горелки) | Ограничена (нужен доступ для ключа) | Высокая (компактный инструмент) | Низкая (нужен доступ для затяжки болтов) |
| Риск человеческой ошибки | Высокий (качество шва зависит от навыка) | Средний (риск срыва резьбы) | Низкий (контроль усилия пресса) | Низкий |
Резьбовые соединения остаются классическим решением для труб диаметром до 50 мм включительно. Современные нарезные инструменты позволяют создавать качественную резьбу, не нарушая целостность трубы. Однако стоит помнить, что внутри резьбового фитинга цинк также отсутствует, и там может начаться локальная коррозия. Использование уплотнительных материалов, стойких к воде и температуре (лен с пастой, анаэробные герметики), критически важно. В нашей практике мы видели случаи, когда неправильная намотка льна приводила к тому, что частицы волокна попадали в систему и забивали фильтры котельной.
Пресс-фитинги из ковкого чугуна или стали с цинковым покрытием набирают популярность в сегменте до 108 мм. Технология аксиального прессования обеспечивает монолитное соединение без нарушения геометрии трубы. Главное преимущество — скорость. Монтаж узла занимает секунды, а надежность сопоставима со сваркой. Единственный минус — высокая стоимость самих фитингов и необходимость дорогого инструмента. Но если посчитать трудозатраты сварщика и время на зачистку/покраску, пресс-системы часто выигрывают в общей стоимости проекта.
Фланцевые соединения незаменимы для перехода к запорной арматуре и оборудованию. Здесь важно использовать паронитовые или резиновые прокладки, совместимые с рабочей средой. Болты должны быть оцинкованы или выполнены из нержавеющей стали, чтобы избежать гальванической пары с фланцем. В 2026 году нормативы требуют маркировки каждого фланцевого узла с указанием момента затяжки болтов, что упрощает последующее обслуживание.
Выбор метода соединения должен быть обоснован в проекте. Если бюджет ограничен, а диаметры малы, резьба — оптимальный выбор. Для больших диаметров и высоких давлений, где резьба неприменима, придется использовать сварку со всеми вытекающими требованиями по зачистке и восстановлению покрытия, либо переходить на черные трубы с последующей полной антикоррозийной обработкой системы. Компромиссы здесь недопустимы.
Экономический анализ и управление рисками проекта
При планировании бюджета строительства в 2026 году нельзя рассматривать стоимость метра трубы изолированно от стоимости ее монтажа. Оцинкованная труба сама по себе дороже черной на 30–40%, но если добавить к этому стоимость работ по правильной сварке, разница может стать критической. Давайте разберем реальную экономику на примере монтажа 100 погонных метров трубопровода Ду50.
Вариант с черной трубой и сваркой: материал дешевле, сварка выполняется быстро без этапа зачистки. Однако после монтажа всю систему нужно грунтовать и красить минимум в два слоя. Это требует времени на сушку, затрат на лакокрасочные материалы (ЛКМ) и оплату работы маляров. Кроме того, качество ручной окраски в полевых условиях редко достигает уровня заводского цинкования, что сокращает срок службы системы до первого ремонта.
Вариант с оцинкованной трубой и сваркой: материал дороже. Добавляется этап механической зачистки (оплата времени сварщика-подсобника или отдельного рабочего), сам процесс сварки идет медленнее из-за необходимости контроля параметров, и финальный этап — дорогое холодное цинкование специальными составами. Суммарная стоимость такого узла может превысить стоимость черной трубы с покраской в 1.5–2 раза. При этом риск брака выше, а значит, выше и риски переделок.
Вариант с оцинкованной трубой и резьбой/прессом: материал (труба + фитинги) самый дорогой по цене закупки. Но монтаж осуществляется в 3–4 раза быстрее. Нет затрат на сварочное оборудование, вентиляцию, ЛКМ и малярные работы. Нет риска отравления цинком и связанных с этим простоев. Срок службы системы максимален, так как 95% поверхности сохраняет заводское покрытие. В долгосрочной перспективе (TCO — совокупная стоимость владения) этот вариант часто оказывается самым выгодным, особенно учитывая отсутствие затрат на ремонт в первые 10–15 лет.
Мы сталкивались с кейсом, когда заказчик настоял на сварке оцинковки ради экономии на фитингах. В итоге смета на монтажные работы выросла на 40% из-за сложности подготовки, а объект был сдан с задержкой на месяц из-за проблем с прохождением экологического контроля выбросов цинка. Итоговая переплата составила миллионы рублей. Урок очевиден: дешевое решение на этапе закупки материалов может стать самым дорогим на этапе реализации.
Для минимизации рисков в 2026 году мы рекомендуем включать в контракт с подрядчиком пункты о штрафах за нарушение технологии подготовки кромок и восстановления покрытия. Также стоит требовать предоставления актов скрытых работ на каждый этап зачистки с фотофиксацией. Это дисциплинирует исполнителей и защищает интересы заказчика.
Часто задаваемые вопросы
Можно ли варить оцинкованные трубы электродом без снятия цинка?
Нет, это категорически запрещено нормами 2026 года и здравым смыслом. Сварка без удаления цинка гарантированно приведет к образованию пор, трещин и отравлению сварщика. Шов будет негерметичным и непрочным. Любые утверждения о «специальных электродах для оцинковки», позволяющих варить прямо по цинку, являются маркетинговой уловкой и не имеют подтверждения в государственных стандартах РФ.
Чем лучше восстанавливать покрытие после сварки?
Наилучшим решением является использование цинкосодержащих композиций холодного цинкования (например, на основе эпоксидных или полиуретановых связующих с высоким содержанием цинкового порошка). Они обеспечивают катодную защиту, аналогичную горячему цинкованию. Обычные алкидные или акриловые краски подходят только для декоративных целей и не защищают сталь от коррозии в агрессивных средах. Толщина слоя должна контролироваться прибором.
Какой зазор нужно оставлять при сварке оцинкованных труб?
Зазор должен соответствовать требованиям ГОСТ для конкретной толщины стенки и метода сварки, обычно это 1.5–2.5 мм. Однако критически важным является не столько величина зазора, сколько ширина зоны зачистки от цинка. Она должна быть не менее 20 мм от кромки. Слишком большой зазор усложняет провар корня шва и увеличивает объем наплавленного металла, что усиливает термическое воздействие на окружающий цинк.
Допускается ли сварка оцинковки в помещении без вентиляции?
Абсолютно нет. Выделение паров оксида цинка при сварке происходит в огромных количествах. Работа в закрытом помещении без принудительной вытяжной вентиляции или местных отсосов является грубейшим нарушением правил охраны труда и может привести к уголовной ответственности руководителя работ в случае заболевания сотрудников. В 2026 году контроль за этим аспектом осуществляется автоматически датчиками воздуха на многих крупных стройках.
Что делать, если проект требует сварку, а трубы оцинкованные?
Необходимо инициировать процедуру внесения изменений в проектную документацию. Проектировщик должен либо согласовать технологию полной зачистки и восстановления покрытия с подробной сметой, либо заменить участок трубопровода на черные трубы, либо изменить тип соединения на резьбовое/фланцевое. Самовольное выполнение работ без согласования перекладывает всю ответственность за возможные аварии на монтажную организацию.
Заключение и рекомендации экспертов
Письмо Минстрой про сварку оцинкованных труб в 2026 году устанавливает жесткие рамки, которые невозможно обойти без потери качества и законности объекта. Сварка оцинковки — это технологически сложный, дорогой и рискованный процесс, требующий высочайшей дисциплины от исполнителей. В большинстве случаев для труб малого и среднего диаметра рациональнее использовать механические способы соединения, сохраняющие преимущества цинкового покрытия.
Если же сварка неизбежна, помните три золотых правила: полная зачистка цинка на 20–30 мм, строгий контроль режимов сварки для минимизации перегрева и качественное восстановление покрытия составами с цинком. Игнорирование любого из этих этапов превращает дорогую оцинкованную систему в набор потенциальных аварийных узлов. Выбор надежного поставщика труб, такого как ООО «Тяньцзин Цзяи Производство стальных труб», способного гарантировать стабильное качество металла и соответствие всем нормативным требованиям, становится стратегическим решением для успеха проекта.
Не рискуйте репутацией и безопасностью объекта. Доверьте монтаж профессионалам, которые понимают физику процессов и требования закона. Свяжитесь с нами сегодня для получения детального технико-коммерческого предложения и консультации инженера по вашему проекту. Мы поможем выбрать решение, которое пройдет любую проверку и прослужит десятилетия.