
Руководство по монтажу: оцинкованная труба персик для лестничных перил
2026-08-22
- Подготовка к монтажу: инструменты, материалы и требования безопасности
- Технология раскроя и обработки трубы «персик»
- Пошаговая инструкция по сборке каркаса и установке стоек
- Восстановление антикоррозийного покрытия после сварки
- Типичные ошибки монтажа и методы их предотвращения
- Приемка работ и соответствие стандартам ГОСТ и ISO
- Выбор надежного поставщика: почему качество трубы имеет значение
- Часто задаваемые вопросы
- Заключение и рекомендации профессионалов
Подготовка к монтажу: инструменты, материалы и требования безопасности
Монтаж перил из оцинкованной трубы типа «персик» — это процесс, требующий не только физической силы, но и точного соблюдения технологии сварки и сборки. В нашей практике мы неоднократно сталкивались с ситуациями, когда попытки сэкономить на этапе подготовки приводили к коррозии швов уже через 6 месяцев эксплуатации, что полностью нивелировало защитные свойства цинкового покрытия. Чтобы избежать подобных ошибок, перед началом работ необходимо убедиться в наличии полного комплекта специализированного оборудования. Вам потребуется угловая шлифовальная машина (болгарка) с дисками по металлу и зачистными кругами, сварочный инвертор с возможностью регулировки силы тока для тонкостенных труб, а также набор струбцин и магнитных угольников для фиксации элементов под углом 90 градусов.
Критически важным аспектом является выбор расходных материалов. Для работы с оцинкованной сталью нельзя использовать обычные электроды или проволоку без специального покрытия, так как это приведет к выгоранию цинка в зоне термического влияния и образованию микропор. Мы рекомендуем использовать проволоку диаметром 0.8–1.0 мм с флюсом, специально предназначенную для оцинкованной стали, либо аргонодуговую сварку (TIG) с присадочным прутком аналогичного состава. Перед тем как приступить к резке, проверьте геометрию помещения: лестничные марши редко бывают идеально прямыми, и отклонение даже в 5 мм на длине 3 метров может сделать установку готовых секций невозможной без видимых зазоров. Измерьте высоту ступеней и угол наклона марша с помощью лазерного уровня, записав данные в журнал замеров — это станет вашим основным документом при раскрое заготовок.
Безопасность персонала должна быть приоритетом номер один, особенно учитывая токсичность паров цинка при нагреве. При сварке оцинкованных труб выделяется оксид цинка, который при вдыхании вызывает так называемую «литейную лихорадку». Поэтому наличие исправной вытяжной вентиляции или использование респираторов класса защиты не ниже FFP2 является обязательным требованием, а не рекомендацией. Один из наших клиентов в Новосибирске игнорировал это правило при монтаже перил в закрытом атриуме, что привело к временной нетрудоспособности всей бригады и остановке объекта на три дня. Убедитесь, что рабочая зона хорошо проветривается, а все участники процесса обеспечены средствами индивидуальной защиты глаз и органов дыхания перед тем, как включить сварочный аппарат.
Технология раскроя и обработки трубы «персик»
Труба с профилем «персик», получившая свое название благодаря характерной овальной форме с плоскими участками для крепления, требует особого подхода при резке. В отличие от круглых или квадратных труб, здесь критически важно соблюдать ориентацию профиля относительно плоскости лестничного марша. Неправильный поворот трубы даже на 10 градусов визуально искажает линию поручня и усложняет монтаж балясин. Начинайте раскрой с разметки нижних опорных стоек, используя шаблон угла наклона, полученный на этапе замеров. Резку следует выполнять строго перпендикулярно оси трубы, если стык будет горизонтальным, или под рассчитанным углом для соединений на поворотах.
Используйте абразивные диски толщиной не более 1.5 мм для минимизации ширины реза и снижения теплового воздействия на материал. Грубая ошибка, которую часто допускают новички — это использование газового резака или плазменной резки без последующей механической зачистки. Высокая температура таких методов разрушает цинковое покрытие на расстоянии до 20 мм от линии реза, создавая очаги будущей коррозии. После каждой операции резки обязательно снимайте фаску под углом 30–45 градусов на торцах деталей. Это необходимо для обеспечения качественного провара корня шва при последующей сварке. Глубина фаски должна составлять примерно 2/3 толщины стенки трубы, что обычно равно 1.5–2 мм для стандартных профилей.
Особое внимание уделите обработке внутренних поверхностей трубы в местах реза. Хотя профиль «персик» часто используется как полый элемент, влага может скапливаться внутри, вызывая коррозию изнутри наружу. Если конструкция предполагает открытые торцы, их необходимо заглушить пластиковыми или металлическими крышками после монтажа, либо обработать торцы цинкосодержащим грунтом перед сборкой. В нашем опыте был случай, когда незаглушенные трубы на уличной лестнице в Сочи наполнились конденсатом за первую зиму, и к весне появились вздутия краски в нижней части стоек. Проверьте каждый отрезок на отсутствие заусенцев, которые могут травмировать монтажников при сборке и нарушить плотность прилегания соединительных элементов.
Пошаговая инструкция по сборке каркаса и установке стоек
- Установка базовых опорных точек. Начните монтаж с фиксации крайних стоек, которые будут задавать общую геометрию всего ограждения. Закрепите их к несущей конструкции лестницы (бетон, металл или дерево) используя анкерные болты диаметром не менее 10 мм или приварите к закладным деталям. Расстояние между центрами стоек должно строго соответствовать проектному шагу, обычно составляющему 1000–1200 мм, чтобы обеспечить жесткость поручня под нагрузкой. Используйте отвес или лазерный нивелир для проверки вертикальности в двух плоскостях; отклонение более 2 мм на метр высоты недопустимо, так как оно накопится к концу марша и сделает установку промежуточных элементов невозможной.
- Монтаж промежуточных балясин. После фиксации основных стоек приступайте к установке вертикальных заполнений. Для профиля «персик» важно сохранить единую ориентацию широкой стороны вдоль направления движения или перпендикулярно ему, в зависимости от дизайн-проекта. Приваривайте балясины сначала точечными прихватками длиной 10–15 мм с четырех сторон, проверяя расстояние между ними (оно не должно превышать 150 мм по требованиям безопасности для предотвращения прохождения головы ребенка). Только после проверки всех расстояний и уровней выполняйте сплошной обварочный шов. Помните, что тепловой деформации при сварке тонкостенных труб неизбежны, поэтому варите в шахматном порядке, давая металлу остывать между проходами.
- Сборка горизонтальных связей и поручня. Укладка верхнего поручня является самым ответственным этапом, так как именно этот элемент воспринимает основные эксплуатационные нагрузки. Труба «персик» удобна тем, что ее плоские грани позволяют легко крепить дополнительные элементы, но требуют идеального сопряжения на углах. Стыкуйте элементы поручня с использованием внутренних вкладышей или внешних хомутов, обеспечивая полную контактность поверхностей. При сварке стыков держите дугу короткой и быстро перемещайте электрод, чтобы минимизировать зону перегрева цинка. Шов должен быть непрерывным, без подрезов и кратеров, которые становятся концентраторами напряжения и могут привести к разрушению узла при рывковой нагрузке.
- Контроль геометрии и устранение дефектов. После завершения основной сварки внимательно осмотрите все узлы соединения. Наличие свищей, непроваров или шлаковых включений категорически недопустимо в несущих конструкциях. Зачистите все сварочные швы лепестковым кругом до получения гладкой поверхности, совпадающей с радиусом трубы. Особое внимание уделите местам, где цинковое покрытие было выжжено сваркой — эти участки нужно немедленно обработать цинкосодержащим составом холодного цинкования. Пренебрежение этим шагом является самой частой причиной появления ржавчины вокруг швов уже через несколько месяцев после сдачи объекта.
- Финальная фиксация и проверка на вибрацию. На последнем этапе убедитесь, что вся конструкция монолитна и не имеет люфтов. Попробуйте создать нагрузку на поручень весом около 100 кг в различных точках марша; допустимый прогиб не должен превышать 1/200 длины пролета. Если вы обнаружите подвижность в местах крепления к полу, дополнительно укрепите узлы металлическими косынками или увеличьте количество анкеров. Убедитесь, что все острые кромки удалены, а поверхность готова к финишной покраске или лакировке, если это предусмотрено проектом. Только после успешного прохождения этого теста можно считать монтаж завершенным.
Восстановление антикоррозийного покрытия после сварки
Сварка оцинкованной трубы неизбежно приводит к локальному уничтожению защитного слоя цинка в зоне термического влияния. Оставлять эти участки без защиты — это грубое нарушение технологии, которое превращает долговечную конструкцию в объект постоянного ремонта. Температура плавления цинка составляет около 420°C, тогда как сталь плавится при 1500°C, поэтому при сварке цинк выгорает на ширине 10–20 мм от шва. Для восстановления защиты необходимо использовать специальные составы, содержащие не менее 90% цинка в сухом остатке. Нанесение обычного грунта или краски поверх голого металла без предварительной цинковой обработки лишь замаскирует проблему, но не решит её.
Процесс восстановления начинается с тщательной очистки зоны шва от окалины, шлака и продуктов горения цинка. Используйте металлическую щетку или пескоструйную обработку до получения металлического блеска (степень очистки Sa 2.5 по стандарту ISO 8501-1). Затем обезжирьте поверхность растворителем, чтобы удалить остатки масел и пыли. Наносите цинкосодержащий грунт кистью или аэрозолем в два слоя с межслойной сушкой согласно инструкции производителя. Важно перекрыть границу между новым покрытием и старым цинком минимум на 10 мм, чтобы создать надежный барьер для электрохимической коррозии.
В нашей практике был случай на объекте в Екатеринбурге, где подрядчик просто закрасил сварные швы обычной эмалью поверх черного металла. Через год эксплуатации в условиях повышенной влажности места стыков покрылись рыжими подтеками, разъедающими окружающую краску. Переделка обошлась заказчику в три раза дороже первоначальной экономии на материалах. Всегда используйте сертифицированные составы холодного цинкования, имеющие протоколы испытаний на адгезию и стойкость к солевому туману. После высыхания цинкового слоя можно наносить финишное декоративное покрытие, если дизайн-проект требует определенного цвета перил, совместимого с интерьером здания.
Типичные ошибки монтажа и методы их предотвращения
Одной из самых распространенных ошибок является игнорирование температурных расширений металла при монтаже длинных непрерывных поручней. Сталь расширяется при нагреве, и если жестко зафиксировать трубу «персик» с обоих концов без компенсационных зазоров, летом конструкция может деформироваться, вырывая крепеж из основания. Мы рекомендуем оставлять технологические зазоры в 3–5 мм каждые 6 метров длины марша или использовать скользящие крепления в точках опоры. Это простое действие предотвращает возникновение внутренних напряжений, которые могут привести к появлению трещин в сварных швах.
Другая критическая ошибка — неправильный выбор режима сварки для тонкостенных труб. Попытка варить «на больших токах» для скорости приводит к сквозным прожогам, которые сложно заделать качественно без потери геометрии профиля. Оптимальный ток для трубы толщиной 1.5–2 мм составляет 60–80 Ампер при использовании проволоки 0.8 мм. Варите короткими валиками по 2–3 см, давая металлу остыть до температуры, когда его еще можно терпеть рукой в перчатке. Спешка здесь главный враг качества: быстрый нагрев ведет к короблению трубы, и ровный поручень превращается в волну, которую невозможно исправить без полной замены элемента.
Также часто встречается нарушение последовательности сборки, когда сначала варят все вертикальные стойки, а затем пытаются вставить горизонтальные прогоны. Из-за неизбежных погрешностей монтажа стоек расстояние между ними может отличаться на несколько миллиметров, что делает вставку прямых труб невозможной без резки и наращивания. Правильная технология предполагает использование кондукторов или временных распорок, которые фиксируют шаг стоек до начала сварки. Либо же горизонтальные элементы должны вариться по месту с учетом реальных размеров, что требует более высокой квалификации сварщика, но гарантирует идеальную стыковку. Помните, что переделка в металлоконструкциях всегда обходится дороже, чем тщательная подготовка и разметка.
Приемка работ и соответствие стандартам ГОСТ и ISO
Завершение монтажа не означает окончание работы, пока не проведена процедура приемки согласно действующим нормативам. В России и странах СНГ основным документом, регламентирующим безопасность лестниц и ограждений, является ГОСТ 23120-2016 «Лестницы маршевые, площадки и ограждения стальные». Согласно этому стандарту, высота ограждения должна быть не менее 900 мм для обычных лестниц и 1200 мм для высотных объектов. Нагрузка на поручень должна составлять не менее 0.3 кН/м (30 кгс/м) в горизонтальном направлении. Игнорирование этих требований может привести к отказу в сдаче объекта надзорными органами и юридической ответственности в случае травматизма.
При визуальном осмотре убедитесь, что все сварные швы имеют равномерную чешуйчатость, без видимых дефектов типа пор, трещин или подрезов. Высота усиления шва не должна превышать 3 мм, а переход от шва к основному металлу должен быть плавным. Проверьте качество антикоррозийного покрытия: оно должно быть сплошным, без пропусков, пузырей и отслоений. Толщина сухого слоя цинкового покрытия после восстановления должна соответствовать проектным значениям, обычно это не менее 40–60 мкм для условий умеренной агрессии среды. Используйте толщиномер покрытия для выборочного контроля в наиболее ответственных узлах.
Документальное сопровождение также играет важную роль. Заказчик должен получить паспорт на изделия, сертификаты соответствия на используемую трубу и сварочные материалы, а также акт скрытых работ на антикоррозийную защиту сварных швов. Наличие этих документов подтверждает легальность происхождения металла и соблюдение технологий, что особенно важно для промышленных объектов и государственных закупок. В случае возникновения спорных ситуаций именно эти бумаги станут доказательством качества выполненных работ. Не пренебрегайте оформлением исполнительной документации, так как она защищает интересы как исполнителя, так и заказчика в долгосрочной перспективе.
Выбор надежного поставщика: почему качество трубы имеет значение
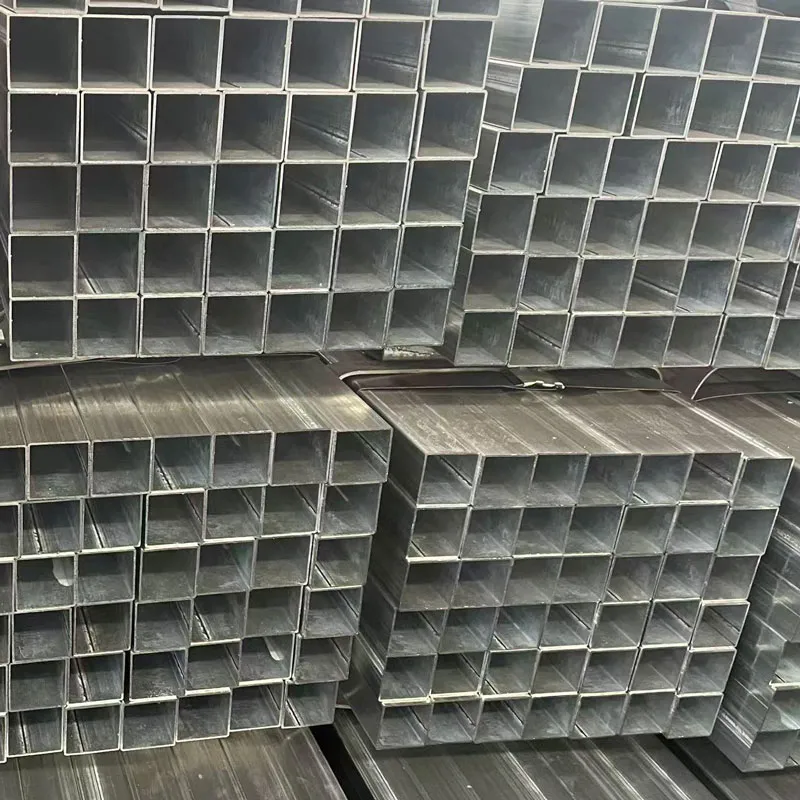
Успех любого проекта по установке ограждений напрямую зависит от исходного качества металлопроката. Даже безупречный монтаж не спасет конструкцию, если сама труба имеет скрытые дефекты, неравномерное цинковое покрытие или отклонения в геометрии профиля. Именно поэтому выбор производителя является стратегически важным решением. Ярким примером современного подхода к производству является ООО «Тяньцзин Цзяи Производство стальных труб». Основанная в марте 2024 года в промышленном кластере района Цзинхай (город Тяньцзинь), компания быстро зарекомендовала себя как надежный партнер, сочетающий передовые технологии с принципом «Мастерство в работе, сердце ремесленника».
Специализируясь на черной металлургии и обработке проката, предприятие выпускает широкий ассортимент оцинкованных труб, включая востребованный профиль «персик», а также круглые, квадратные и прямоугольные трубы. Уставный капитал в 50 миллионов юаней позволил оснастить производственную базу современным оборудованием, обеспечивающим высокую точность формовки и стабильность характеристик продукции. Толщина стенок труб варьируется от 0,6 до 12,0 мм, что позволяет подобрать оптимальное решение как для легких декоративных ограждений, так и для нагруженных промышленных конструкций. Важным преимуществом компании является возможность индивидуального исполнения заказов: резка по заданным размерам, нанесение усиленного цинкового покрытия и комплексная подготовка под монтаж.
ООО «Тяньцзин Цзяи» уделяет особое внимание контролю качества на всех этапах — от закупки сырья до отгрузки готовой продукции. Наличие 8 патентов, зарегистрированных товарных знаков и全套 сертификатов подтверждает соответствие продукции международным стандартам и позволяет участвовать в крупных тендерных проектах. Принцип «Честный бизнес, клиент — прежде всего» реализуется через гибкую сервисную модель «производство + продажа», которая включает не только поставку металла, но и экспертное сопровождение, помощь в расчете смет и логистическую поддержку. Выбирая такого производителя, вы получаете гарантию того, что каждая труба прошла строгий контроль, а ее технические характеристики полностью соответствуют заявленным, что критически важно для долговечности ваших перил.
Часто задаваемые вопросы
Какой диаметр сверла нужен для крепления трубы «персик» к бетону?
Для надежного крепления стоек к бетонному основанию рекомендуется использовать анкерные болты диаметром 10–12 мм. Соответственно, диаметр сверла должен точно соответствовать диаметру анкера, указанному производителю крепежа (обычно это допуск H12). Использование сверла меньшего диаметра приведет к раскалыванию бетона при забивке, а большего — к отсутствию распора и слабой фиксации. Глубина отверстия должна превышать длину распорной части анкера на 5–10 мм для удаления пыли.
Можно ли красить оцинкованную трубу сразу после монтажа?
Нет, красить оцинкованную поверхность сразу после монтажа нельзя без специальной подготовки. Цинк имеет гладкую поверхность и низкую адгезию к обычным краскам, которые быстро отслоятся. Необходимо либо дать цинку состариться естественным образом в течение 6–12 месяцев (образование патины), либо использовать специальные адгезионные грунты для оцинкованных металлов (так называемые адгезионные грунты). Лучший вариант — применение двухкомпонентных полиуретановых эмалей, разработанных специально для гальванических покрытий.
Как рассчитать необходимое количество трубы на лестничный марш?
Для расчета возьмите длину лестничного марша по гипотенузе и умножьте на коэффициент запаса 1.15–1.20, учитывающий обрезки и технологические потери. Добавьте длину всех вертикальных стоек (высота ограждения минус толщина поручня, умноженная на количество шагов). Для профиля «персик» учитывайте, что стандартная длина хлыста обычно составляет 6 метров, поэтому оптимизируйте карту раскроя так, чтобы минимизировать остатки. Точный расчет лучше делать в специализированном ПО или с помощью чертежа в масштабе.
Что делать, если цинковое покрытие повреждено при транспортировке?
Любые механические повреждения цинкового слоя, полученные при транспортировке или хранении, должны быть восстановлены до начала монтажа. Очистите поврежденный участок до чистого металла, обезжирьте и нанесите цинкосодержащий состав холодного цинкования в несколько слоев до достижения толщины, сопоставимой с заводским покрытием. Игнорирование царапин приведет к быстрому развитию подпленочной коррозии, которая распространится под целым слоем цинка, вызывая его отслоение большими площадями.
Заключение и рекомендации профессионалов
Монтаж перил из оцинкованной трубы типа «персик» — это задача, которая требует сочетания инженерной точности и практических навыков сварщика. Соблюдение технологии подготовки, раскроя и сборки гарантирует не только эстетичный внешний вид, но и многолетнюю безопасную эксплуатацию без необходимости дорогостоящего ремонта. Мы настоятельно рекомендуем не экономить на качестве сварочных материалов и средствах защиты, так как цена ошибки в виде травмы или преждевременной коррозии многократно превышает стоимость качественных комплектующих. Используйте только сертифицированный металл и соблюдайте требования ГОСТ 23120-2016 на каждом этапе работ.
Если вы планируете масштабный проект или нуждаетесь в консультации по подбору оптимального профиля трубы для специфических условий эксплуатации, наша команда готова предоставить экспертную поддержку. Мы работаем напрямую с проверенными производителями, такими как ООО «Тяньцзин Цзяи Производство стальных труб», и можем предложить конкурентные условия поставки трубы «персик» с полным пакетом сопроводительной документации. Изучите наш каталог оцинкованных труб для перил, чтобы ознакомиться с доступными размерами и характеристиками, или свяжитесь с нашими инженерами для расчета сметы вашего проекта. Качество начинается с правильного выбора материала и профессионального подхода к монтажу.