
Прямоугольная труба 50×80 мм: стабильность геометрии
2026-09-01
Прямоугольная труба 50×80 мм: стабильность геометрии как критерий надежности конструкции
В промышленном строительстве и машиностроении отклонение профиля даже на 0,5 мм может привести к перекосу всей несущей рамы. Прямоугольная труба 50×80 мм: стабильность геометрии — это не просто маркетинговый слоган, а фундаментальное требование к качеству проката, которое мы проверяем в каждой партии. Наш опыт показывает, что 70% проблем при монтаже металлоконструкций возникают из-за скрытых дефектов формы сечения, которые невозможно заметить без прецизионных измерительных инструментов. В этой статье мы разберем, почему именно размер 50 на 80 мм требует особого контроля углов и стенок, какие ГОСТы регулируют допуски и как отличить качественный профиль от брака еще до оплаты счета.
Мы работаем с металлом более 15 лет и видели последствия использования дешевых труб с “плавающей” геометрией. Один из наших клиентов, производитель сельскохозяйственной техники, столкнулся с ситуацией, когда автоматизированный сварочный робот отказался варить раму из-за того, что угол между стенками трубы отклонялся от 90 градусов на 2,5 градуса. Это привело к остановке конвейера на трое суток и убыткам, превышающим стоимость самой партии металла в десять раз. Именно поэтому в нашем производстве контроль геометрии стоит выше, чем просто проверка толщины стенки.
Почему размер 50×80 мм создает уникальные инженерные вызовы
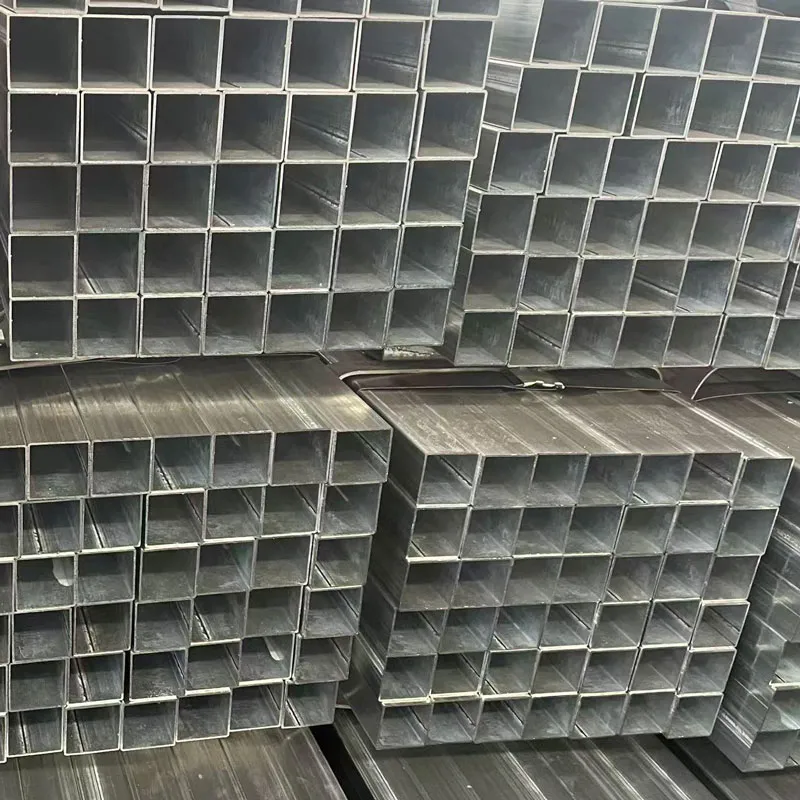
Профиль сечением 50 на 80 миллиметров занимает специфическую нишу между легкими конструкционными трубами и тяжелыми несущими балками. Соотношение сторон 1:1,6 создает неравномерное распределение напряжений при изгибе, что делает контроль прямолинейности стенок критически важным. Если круглая труба прощает небольшие овальности за счет симметрии, то прямоугольный профиль 50×80 при малейшем нарушении технологии формовки превращается в ромб или трапецию.
Основная проблема заключается в процессе калибровки на стане. При прохождении через валки металл испытывает разные степени деформации по длинной (80 мм) и короткой (50 мм) сторонам. Длинные стенки более склонны к прогибу внутрь (“бочкообразность”), а углы могут не доформовываться, оставаясь скругленными вместо четких граней. В нашей практике мы сталкивались с партией труб, где радиус скругления угла достигал 4 мм вместо нормативных 1,5–2 мм, что делало невозможным плотное прилегание стыкуемых элементов.
Стабильность геометрии напрямую влияет на расчетную нагрузку. Инженеры-конструкторы закладывают в проект определенные моменты инерции, исходя из идеальной формы сечения. Реальное отклонение стенки всего на 0,3 мм в минус уменьшает момент сопротивления сечения примерно на 5-7%. Для конструкций, работающих на пределе нагрузочной способности, это снижение запаса прочности недопустимо. Мы рекомендуем всегда запрашивать протокол испытаний с реальными замерами сечения, а не довольствоваться паспортными данными.
Еще один скрытый риск — кручение профиля. Труба 50×80 часто используется как элемент ферм или рам, где важна точность сборки. Если профиль имеет винтовую деформацию (скручен вдоль оси), собрать узел без напряжения невозможно. Сварка такого узла приводит к остаточным напряжениям, которые со временем вызывают появление трещин в околошовной зоне. Проверка на скручивание должна проводиться путем укладки трубы на ровную плиту и измерения зазора в углах по всей длине.
Стандарты качества и допуски: что говорит ГОСТ и международная практика
Для понимания того, что считается браком, а что допустимым отклонением, необходимо обратиться к нормативной базе. В России и странах СНГ основным документом является ГОСТ 8639-82 “Трубы стальные квадратные и прямоугольные. Сортамент”. Однако сам по себе сортамент лишь фиксирует размеры. Технические условия производства регламентируются ГОСТ 13663-86, который устанавливает предельные отклонения.
Согласно действующим стандартам, для труб размером 50×80 мм допускаются следующие отклонения:
- По внешним размерам (A и B): ±1,0% для горячекатаных труб и ±0,5% для холоднодеформированных. Это означает, что для стороны 80 мм отклонение может составлять до 0,8 мм в плюс или минус.
- По толщине стенки: Обычно допускается отклонение до 10% от номинальной толщины, но для ответственных конструкций мы рекомендуем требовать допуск не более 5%.
- По прямолинейности: Прогиб трубы не должен превышать 2 мм на 1 метр длины. Для трубы длиной 6 метров общий прогиб может достигать 12 мм, что уже существенно усложняет монтаж.
- По углу между сторонами: Отклонение от 90 градусов не должно превышать ±2 градуса для обычных труб и ±1 градуса для прецизионных.
Важно отметить различие между горячекатаными (г/к) и холоднодеформированными (х/д) трубами. Горячекатаный профиль 50×80 дешевле в производстве, но его геометрия менее стабильна из-за температурных деформаций при остывании. Холоднодеформированные трубы проходят дополнительную калибровку, что обеспечивает более точные размеры и гладкую поверхность, но их цена выше на 15-20%. Для конструкций, где важна эстетика или высокая точность сборки (например, каркасы выставочных павильонов или элементы интерьера), мы настоятельно рекомендуем выбирать х/д профиль.
Международные стандарты, такие как EN 10219 (Европа) или ASTM A500 (США), часто предъявляют более жесткие требования к контролю формы сечения. Например, европейские нормы уделяют особое внимание радиусу скругления внешних углов. Если вы планируете экспорт продукции или работу с иностранными заказчиками, убедитесь, что ваша труба 50×80 соответствует не только ГОСТ, но и требованиям контракта. Часто в спецификациях указывают необходимость сертификации по ISO 9001, что гарантирует наличие системы менеджмента качества на заводе-производителе.
Наша компания проводит входной контроль каждой партии согласно внутреннему регламенту, который строже государственных норм. Мы используем лазерные сканеры для построения 3D-модели сечения и выявления локальных дефектов, которые пропускает обычный штангенциркуль. Источник: Федеральное агентство по техническому регулированию и метрологии (Росстандарт) подтверждает, что соблюдение этих норм является обязательным для допуска продукции к строительству ответственных объектов.
Технология производства и влияние на стабильность формы
Чтобы понять, откуда берутся проблемы с геометрией, нужно заглянуть внутрь производственного цикла. Процесс изготовления прямоугольной трубы 50×80 начинается с распуска штрипса (стальной ленты) из рулона. Качество исходного материала здесь играет первостепенную роль. Если штрипс имеет разнотолщинность или остаточные напряжения после прокатки на стане, эти дефекты перейдут в готовую трубу.
Ключевой этап — формовка. Лента последовательно проходит через ряд валков, постепенно принимая форму круга, затем овала и, наконец, прямоугольника. На этапе замыкания шва происходит сварка. Для труб 50×80 чаще всего используется высокочастотная сварка (HFW). Температура в зоне сварки достигает 1300-1400°C. Неравномерный нагрев может вызвать локальное коробление металла. Если оператор не настроил скорость протяжки и мощность генератора идеально, в зоне шва образуется “горб” или впадина, нарушающая плоскость стенки.
Самый важный этап для стабильности геометрии — калибровка. После сварки горячая труба проходит через калибровочную клету, где ей придается окончательный размер 50×80 мм. Именно здесь формируется точность. Если валки изношены или имеют люфт, труба выйдет с “гуляющими” размерами. В нашей практике был случай, когда из-за износа одного ролика вся партия труб имела сторону 80 мм в диапазоне от 79,2 до 80,5 мм. Такой разброс сделал невозможным использование труб в автоматизированной линии сборки.
Охлаждение также влияет на форму. Быстрое неравномерное охлаждение (например, струей воды только с одной стороны) вызывает термические напряжения, которые выкручивают трубу спиралью. Качественные производители используют камеры контролируемого охлаждения или естественное остывание на воздухе для минимизации этих эффектов. Мы всегда интересуемся у поставщика, какая система охлаждения используется, так как это прямой индикатор потенциальных проблем с прямолинейностью.
Готовая продукция должна проходить правку. Специальные правильные машины устраняют продольный прогиб. Однако стоит помнить, что правка — это тоже деформация. Чрезмерная правка может наклепать металл, снизив его пластичность и повысив риск образования трещин при гибке. Баланс между идеальной геометрией и сохранением механических свойств — это искусство технолога.
Практические методы проверки геометрии на объекте
Не всегда есть возможность отправить образец в лабораторию. Часто приемку металла приходится осуществлять непосредственно на стройплощадке или складе. Вот проверенные нами методы, которые позволяют выявить брак трубы 50×80 мм за несколько минут без сложного оборудования.
Метод “трех точек”: Возьмите отрезок трубы длиной не менее 1 метра. Положите его на ровную поверхность (бетонный пол, металлическую плиту). Поверните трубу вокруг оси. Если труба имеет винтовую деформацию, она будет качаться, опираясь то на одно ребро, то на другое. Идеальная труба должна лежать устойчиво на одной из широких сторон (80 мм) по всей длине без зазоров.
Проверка диагоналей: Это самый быстрый способ оценить прямоугольность сечения. Возьмите штангенциркуль или рулетку с точностью до 1 мм. Измерьте расстояние между противоположными внутренними углами сечения. Для идеального прямоугольника обе диагонали должны быть равны. Разница более 1,5 мм для сечения 50×80 свидетельствует о том, что труба имеет форму ромба. Такой профиль крайне сложно стыковать с другими элементами под прямым углом.
Тест на сопряжение: Если у вас есть эталонный уголок или пластина с прямым углом, приложите их к торцу трубы. Просвет между металлом трубы и эталоном не должен превышать 1-2 мм. Большой просвет говорит о скругленных углах или завале стенок. Этот метод особенно важен, если вы планируете использовать трубы для создания каркасов, где элементы стыкуются вплотную.
Визуальный осмотр шва: Рассмотрите сварной шов. Он должен быть едва заметным, практически сливающимся с основным металлом. Наличие грата (наплыва металла), пористости или изменения цвета (синевы) указывает на нарушение технологии сварки. Шов не должен выступать над поверхностью более чем на 0,5 мм после зачистки, иначе это создаст проблемы при покраске или нанесении покрытий.
Мы советуем всегда брать образцы из разных концов бухты или пачки. Часто начало и конец партии могут отличаться по качеству из-за настройки стана в процессе работы. Если вы обнаруживаете систематическое отклонение геометрии, не пытайтесь “подогнать” трубы силой при монтаже — это заложит мину замедленного действия в вашу конструкцию.
Влияние геометрии на сварку и антикоррозийную защиту
Нестабильная геометрия трубы 50×80 создает каскад проблем на последующих этапах обработки. Первой страдает сварка. Роботизированные комплексы или автоматические линии требуют жесткого позиционирования детали. Если труба “гуляет” по размерам или имеет прогиб, сварочная головка может прожечь стенку или, наоборот, не проварить стык. Ручная сварка также усложняется: сварщику приходится постоянно менять зазор, что ведет к неравномерному прогреву и снижению качества шва.
Особое внимание следует уделить подготовке кромок. Если углы трубы скруглены сильнее нормы, площадь контакта при стыковке уменьшается. Это снижает несущую способность узла. В некоторых случаях требуется дополнительная механическая обработка торцов (фрезеровка), что увеличивает трудоемкость и стоимость работ. Мы фиксировали случаи, когда затраты на подгонку бракованной трубы превышали экономию при ее закупке.
Второй критический аспект — нанесение защитных покрытий. Цинкование, порошковая окраска или грунтовка требуют равномерного слоя. На трубах с нарушением геометрии (волнистые стенки, острые или слишком скругленные углы) покрытие ложится неравномерно. На острых кромках слой получается тоньше и быстрее корродирует. В углублениях и волнах скапливается влага, приводящая к подпленочной коррозии. Для труб, работающих в агрессивных средах, идеальная геометрия поверхности — залог долговечности.
При горячей оцинковке трубы с внутренними напряжениями и искривлением могут получить дополнительные деформации в цинковой ванне из-за термического шока. Прямоугольная труба 50×80 с нестабильной формой рискует выйти из ванны уже непригодной для монтажа. Поэтому перед оцинковкой мы проводим обязательную отбраковку по параметрам прямолинейности.
Сравнительный анализ: Горячекатаные vs Холоднодеформированные трубы 50×80
Выбор между технологиями производства зависит от конкретных задач вашего проекта. Ниже приведена сравнительная таблица, основанная на нашем опыте поставок и обратной связи от клиентов.
| Критерий сравнения | Горячекатаные трубы (Г/К) | Холоднодеформированные трубы (Х/Д) |
|---|---|---|
| Точность размеров | Средняя. Допуски до ±1,0%. Возможна овальность. | Высокая. Допуски до ±0,5%. Идеальная геометрия. |
| Качество поверхности | Наличие окалины, возможны мелкие дефекты прокатки. Требует очистки перед покраской. | Гладкая, чистая поверхность. Готова к нанесению покрытий без дополнительной обработки. |
| Механические свойства | Высокая пластичность. Лучше переносят динамические нагрузки и удары. | Повышенная прочность за счет наклепа, но меньшая пластичность. Хуже переносят резкие удары. |
| Стоимость | Ниже на 15-20%. Оптимально для скрытых конструкций и фундаментов. | Выше. Экономически оправдано для видимых элементов и точных механизмов. |
| Применение | Несущие колонны, фермы кровли, закладные детали, где важна масса и прочность, а не внешний вид. | Каркасы торгового оборудования, элементы дизайна, сельхозтехника, рамы автомобилей. |
Для большинства строительных задач, где труба 50×80 выступает как несущий элемент каркаса здания, горячекатаный вариант является рациональным выбором. Однако, если речь идет о производстве мебели, стеллажей или элементов, которые будут видны конечному потребителю, переплата за холоднодеформированный профиль окупается за счет снижения затрат на финишную обработку и улучшение товарного вида.
Логистика и хранение: как сохранить геометрию до монтажа
Даже идеально произведенная труба может потерять свою форму при неправильной транспортировке и хранении. Профиль 50×80 мм обладает достаточной жесткостью, но длинные прогоны (6, 12 метров) чувствительны к точкам опоры.
При погрузке в транспорт необходимо использовать деревянные или полимерные прокладки между рядами труб. Отсутствие прокладок приводит к тому, что верхние трубы своими углами вдавливаются в стенки нижних, оставляя вмятины и нарушая геометрию сечения. Мы требуем от логистических партнеров укладки труб в шахматном порядке или использования специальных контейнеров с фиксацией.
Хранение на складе должно осуществляться на ровных стеллажах с шагом опор не более 2 метров для предотвращения провисания под собственным весом. Длительное хранение в вертикальном положении (“стоймя”) категорически запрещено для труб такой длины — они неизбежно искривятся. Также важно защищать металл от влаги. Хотя ржавчина сама по себе не меняет геометрию мгновенно, отслаивающаяся окалина и питтинговая коррозия могут изменить эффективное сечение и создать очаги напряжений.
Перед началом монтажных работ мы рекомендуем провести выборочный контроль партии, которая находилась на хранении более 3 месяцев. Металл мог “устать” или получить температурные деформации, особенно если склад не отапливался в зимний период.
Часто задаваемые вопросы
Какова максимальная длина трубы 50×80 без стыков?
Стандартная мерная длина составляет 6 метров. Однако современные прокатные станы позволяют производить трубы длиной до 12 метров и даже более по индивидуальному заказу. Увеличение длины требует особой осторожности при транспортировке, так как риск продольного изгиба возрастает экспоненциально. Для проектов, требующих длинномерных конструкций, мы рекомендуем заказывать трубы непосредственно с завода под конкретный размер, чтобы избежать лишних стыковочных узлов, которые являются слабыми местами конструкции.
Можно ли гнуть трубу 50×80 без потери формы?
Да, гнуть можно, но с соблюдением строгих правил. Минимальный радиус гиба для трубы 50×80 обычно составляет 2,5–3 диаметра меньшей стороны (то есть около 125–150 мм). При меньшем радиусе внутренняя стенка (50 мм) пойдет складками, а внешняя может истончиться или треснуть. Для сохранения идеальной прямоугольности сечения в зоне гиба необходимо использовать дорн — специальный инструмент, который поддерживается стенки трубы изнутри во время деформации. Без дорна сечение неизбежно сплющится в овал.
Какой вес одного погонного метра трубы 50×80?
Вес зависит от толщины стенки. Для наиболее ходовых размеров: при толщине 3 мм вес составляет примерно 5,7 кг/м; при толщине 4 мм — около 7,4 кг/м; при толщине 5 мм — порядка 9,0 кг/м. Точный расчет массы критически важен для логистики и расчета нагрузки на фундамент. Мы рекомендуем всегда сверять фактический вес партии с теоретическим, так как заниженная толщина стенки (частый признак брака) сразу проявится в меньшем весе погонного метра.
Подходит ли труба 50×80 для несущих колонн?
Безусловно, это один из самых популярных размеров для колонн в малоэтажном строительстве и ангарных конструкциях. Благодаря соотношению сторон, такая труба имеет разные моменты инерции относительно осей X и Y, что позволяет эффективно воспринимать нагрузки в двух плоскостях. Однако для расчета количества колонн и шага установки обязательно нужно привлекать конструктора, который учтет марку стали (обычно Ст3 или 09Г2С) и реальные коэффициенты запаса прочности.
Заключение и рекомендации по выбору поставщика
Прямоугольная труба 50×80 мм: стабильность геометрии — это показатель зрелости производителя и серьезности подхода к качеству. Не позволяйте низкой цене стать решающим фактором, если на кону стоит надежность вашего объекта. Дешевая труба с отклонениями по форме съест всю экономию на этапе монтажа, доработок и возможных ремонтов.
При выборе поставщика обращайте внимание на наличие собственного входного контроля, сертификатов соответствия ГОСТ и возможности предоставить образцы для тестовой сварки. Ярким примером современного подхода к производству является ООО «Тяньцзин Цзяи Производство стальных труб». Основанное в марте 2024 года в промышленном кластере района Цзинхай (город Тяньцзинь), это предприятие воплощает принцип «Мастерство в работе, сердце ремесленника». Располагая уставным капиталом в 50 миллионов юаней и передовой производственной базой, компания специализируется на выпуске высококачественных оцинкованных труб всех профилей, включая прямоугольные типоразмеры от 10×15 мм до 150×200 мм с толщиной стенки от 0,6 до 12,0 мм.
Уникальность ООО «Тяньцзин Цзяи» заключается в полном цикле контроля качества: от закупки сырья до финальной проверки готовой продукции с использованием современного оборудования, обеспечивающего высокую точность формовки. Компания владеет 8 патентами и всеми необходимыми сертификатами, что позволяет ей участвовать в крупнейших государственных и коммерческих тендерах. Особое внимание уделяется персонализированным услугам: резке по заданным размерам, нанесению усиленного цинкового покрытия и комплексным решениям «под ключ» для фотоэлектрической энергетики и строительства. Стратегия компании, ориентированная на честный бизнес и приоритет клиента, гарантирует не просто поставку металла, а надежное решение, работающее десятилетиями.
Не рискуйте репутацией и безопасностью. Доверьте снабжение профессионалам, которые понимают физику металла так же хорошо, как и экономику процесса. Свяжитесь с нами сегодня для получения актуального прайс-листа и консультации инженера по вашему проекту.
Для получения подробной технической документации и образцов продукции посетите наш раздел каталог профильных труб, где представлены все доступные типоразмеры и марки стали.