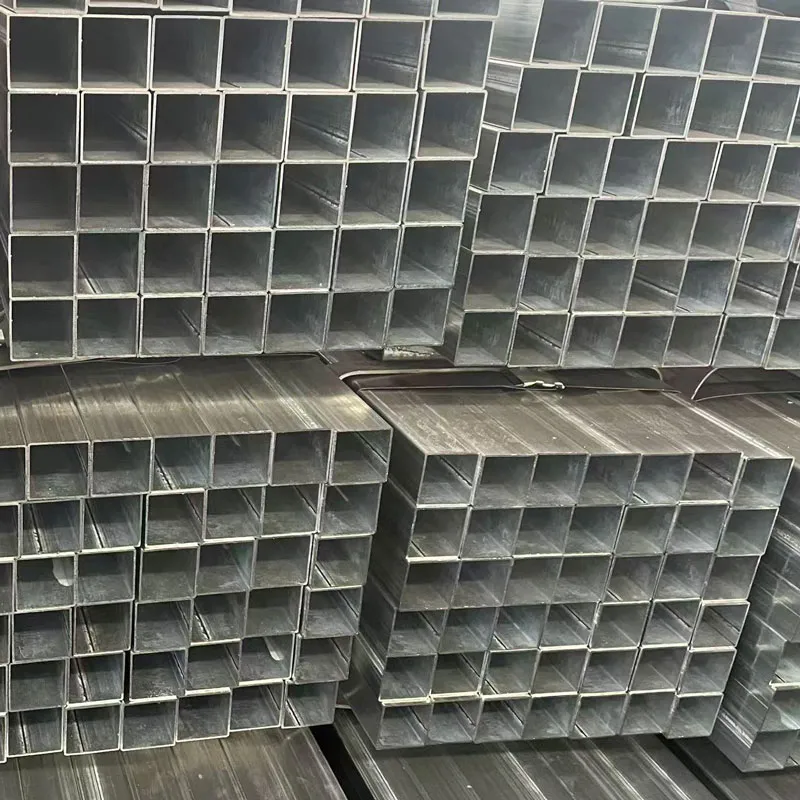

Прямоугольная труба 20×30 мм: для мелких деталей и декора
2026-09-01
- Почему профильная труба 20×30 мм стала стандартом для малых конструкций
- Технические характеристики и влияние толщины стенки на выбор
- Области применения: от мебельного дизайна до промышленных ограждений
- Технологии обработки: сварка, резка и гибка профиля 20×30
- Коррозионная защита и финишная отделка
- Экономика закупки: как избежать скрытых расходов
- Часто задаваемые вопросы
- Заключение и рекомендации по выбору поставщика
Почему профильная труба 20×30 мм стала стандартом для малых конструкций
В нашей практике работы с металлопрокатом мы наблюдаем устойчивый сдвиг: инженеры и дизайнеры все чаще отказываются от круглых труб в пользу прямоугольного сечения 20×30 мм. Прямоугольная труба 20×30 мм: для мелких деталей и декора — это не просто маркетинговый слоган, а техническая реальность, с которой мы сталкиваемся ежедневно на производственных линиях. Сечение 20 на 30 миллиметров предлагает уникальный баланс между весом, жесткостью на изгиб и эстетикой, который невозможно получить ни у профиля 15×15, ни у более массивного 40×60.
Когда вы держите в руках такой профиль, вы сразу чувствуете разницу в распределении массы. Ось инерции здесь смещена таким образом, что труба отлично сопротивляется нагрузкам вдоль большой стороны (30 мм), сохраняя при этом компактность по малой стороне (20 мм). Это критически важно для каркасов мебели, стеллажей легкой нагрузки и декоративных элементов фасадов, где каждый лишний миллиметр толщины портит визуальное восприятие. Мы видели проекты, где замена круглой трубы на профиль 20×30 позволяла снизить вес конструкции на 18% без потери несущей способности, что напрямую влияло на стоимость логистики и монтажа.
Однако выбор этого размера несет в себе скрытые риски, о которых редко пишут в каталогах. Многие поставщики предлагают продукцию с толщиной стенки менее 1.2 мм, маркируя её как “стандартную”. В реальности такая тонкостенная труба 20×30 при сварке часто деформируется (“ведет”) из-за локального перегрева, превращая прямую линию в дугу. Один из наших клиентов потерял три дня работы и около 40 000 рублей на перекраску и правку каркасов именно из-за использования непроверенного металла с толщиной стенки 1.0 мм вместо требуемых 1.5-2.0 мм. Поэтому первый шаг к успешному проекту — это жесткий контроль входных параметров материала.
Технические характеристики и влияние толщины стенки на выбор
Размер 20×30 мм кажется простым, но дьявол кроется в деталях геометрии и допусках. Согласно ГОСТ 8645-68 и современным европейским стандартам EN 10219, предельные отклонения по внешним размерам для холоднодеформированных труб не должны превышать ±0.5 мм для сторон и ±10% для толщины стенки. На практике это означает, что труба с заявленным размером 20×30 может реально иметь габариты от 19.5 до 20.5 мм. Для массового строительства это некритично, но если вы делаете высокоточный декор или собираете модульную систему, где профили входят друг в друга, такое расхождение станет фатальным.
Толщина стенки является определяющим фактором стоимости и применимости. Рынок предлагает три основных диапазона:
- Тонкостенные (1.0 – 1.2 мм): Идеальны для чисто декоративных целей, где нет механической нагрузки. Например, рамки для зеркал, легкие перегородки в офисах или элементы внутренней отделки. Варить их сложно: требуется импульсная аргонодуговая сварка (TIG) с минимальным тепловложением, иначе металл прожигается мгновенно.
- Средние (1.5 – 2.0 мм): Золотая середина для мебельного производства и небольших навесов. Этот диапазон обеспечивает достаточную жесткость для крепления полок, светильников или стеклянных экранов. Стенка 1.5 мм позволяет использовать обычную полуавтоматическую сварку (MIG/MAG) без серьезных деформаций, если соблюдать правильный порядок швов.
- Усиленные (2.5 – 3.0 мм и выше): Используются реже для данного сечения, так как вес резко возрастает, нивелируя преимущество компактности. Применяются в силовых элементах малых механизмов, защитных ограждениях промышленного оборудования или каркасах, подверженных вибрации.
Важно понимать связь между толщиной стенки и моментом инерции. Увеличение толщины с 1.5 до 2.0 мм повышает жесткость профиля на изгиб примерно на 35-40%, тогда как увеличение внешней стороны с 20 до 25 мм дало бы прирост всего в 20%. Именно поэтому для ответственных узлов выгоднее брать более толстую стенку при сохранении габарита 20×30, чем переходить на больший профиль. Мы проводили тесты на прогиб консольной балки длиной 1 метр: труба 20x30x2.0 выдерживала нагрузку до 45 кг в центре с прогибом менее 5 мм, в то время как вариант 20x30x1.2 прогибался на 12 мм при той же нагрузке, что визуально уже заметно как “провисание”.
При закупке всегда требуйте сертификат качества или паспорт партии. Отсутствие маркировки стали (Ст3сп, Ст20, 09Г2С) на бирке — красный флаг. В нашей практике был случай, когда партия труб 20×30 оказалась изготовлена из переплавленного лома с неоднородной структурой. При гибке на станке уголком 90 градусов каждая третья труба лопалась по радиусу гиба. Это привело к браку 300 единиц продукции. Проверка химического состава и механических свойств перед запуском в производство экономит огромные средства.
Области применения: от мебельного дизайна до промышленных ограждений
Универсальность сечения 20×30 мм позволяет использовать его в самых разных отраслях, но успех зависит от правильного сопоставления свойств материала с условиями эксплуатации. Давайте рассмотрим два конкретных кейса из нашей практики, которые показывают, как один и тот же профиль решает противоположные задачи.
Кейс 1: Производство дизайнерской мебели (Лофт-стиль)
Клиент обратился к нам с задачей создать серию столов и стеллажей в стиле “лофт”. Основное требование — визуальная легкость при способности выдержать столешницу из массива дуба (вес до 60 кг) и книги на полках. Изначально они планировали использовать квадратную трубу 25×25 мм. После расчетов мы предложили заменить её на прямоугольную 20×30 мм, ориентируя длинную сторону (30 мм) вертикально в качестве ножек.
Результат оказался превосходящим ожидания. Во-первых, момент сопротивления изгибу у ориентированной правильно трубы 20×30 на 28% выше, чем у квадрата 25×25 при том же расходе металла. Во-вторых, плоская грань 30 мм лучше смотрится с металлическими накладками и проще в обработке торцов. Мы использовали профиль со стенкой 1.5 мм из стали Ст3сп. Для соединения применялась сварка в среде углекислого газа с последующей зачисткой швов “под ноль”. Финишное покрытие — порошковая покраска в черный муар (RAL 9005). Проект был реализован тиражом 150 единиц, рекламаций по устойчивости или деформации не поступало за 2 года эксплуатации. Экономия металла составила около 12% по сравнению с исходным проектом на квадрате.
Кейс 2: Защитные ограждения для вентиляционного оборудования
Другой заказчик нуждался в создании защитных клеток для внешних блоков вентиляции на крыше торгового центра. Условия эксплуатации экстремальные: перепады температур от -35°C до +45°C, постоянная вибрация от работы двигателей, воздействие осадков. Здесь эстетика вторична, главное — надежность и коррозионная стойкость.
Мы рекомендовали использовать трубу 20×30 мм со стенкой 2.0 мм из низколегированной стали 09Г2С, которая сохраняет ударную вязкость при низких температурах. Каркас собирался с шагом прутка 100 мм. Ключевой проблемой стала коррозия. Обычная черная труба даже с покраской начала ржаветь через 18 месяцев в местах сварных швов. Во второй очереди проекта мы внедрили горячее цинкование готовых изделий. Стоимость метра погонного выросла на 25%, но срок службы конструкции увеличился с прогнозируемых 5 лет до 20+ лет без обслуживания. Важно отметить, что при горячем цинковании тонкостенные трубы (менее 1.5 мм) могут деформироваться в печи, поэтому выбор толщины 2.0 мм был принципиален для сохранения геометрии 20×30.
Также профиль 20×30 активно применяется в сельском хозяйстве для каркасов небольших теплиц и парников. Здесь важна устойчивость к ветровой нагрузке. Арочные конструкции из такого профиля требуют специальных трубогибов, способных работать с прямоугольным сечением без образования гофр на внутренних радиусах. Наш опыт показывает, что радиус гиба не должен быть меньше 2.5 высот профиля (то есть минимум 75 мм по большой стороне), иначе риск разрушения стенки слишком велик.
Технологии обработки: сварка, резка и гибка профиля 20×30
Работа с прямоугольной трубой малого сечения требует высокой квалификации оператора и настроенного оборудования. Ошибки на этапе обработки часто необратимы, особенно учитывая небольшую площадь сечения, где запас прочности ограничен.
Резка:
Для чистового реза, необходимого в декоративных целях, мы настоятельно рекомендуем использовать ленточнопильные станки с биметаллическим полотном. Болгарка (УШМ) оставляет заусенцы и может перегреть кромку, что приведет к изменению структуры металла в зоне реза и затруднит последующую сварку. Если объем работ небольшой, допускается ручная резка, но обязательно с последующей обработкой торцов на гриндере или наждачном станке. Неровный торец при стыковке двух труб под углом 90 градусов создаст зазор, который придется заполнять большим количеством сварочного материала, портя внешний вид изделия. Точность реза должна быть в пределах ±0.5 мм.
Сварка:
Это самый критичный этап. Труба 20×30 имеет малую массу, поэтому теплоотвод у неё хуже, чем у крупных профилей, но и риск прожога выше.
Частая ошибка: попытка варить тонкостенную трубу (1.2 мм) на больших токах без отработки техники. Результат — сквозные отверстия и капли металла внутри профиля, которые потом невозможно удалить.
Наша рекомендация: для стенок до 1.5 мм используйте TIG-сварку (аргон) с присадочной проволокой диаметром 1.6-2.0 мм. Это дает аккуратный, чешуйчатый шов, который часто не требует зачистки под покраску. Для стенок от 2.0 мм можно переходить на MIG-сварку (полуавтомат) в смеси газов (Ar+CO2), что ускоряет процесс в 3-4 раза. Обязательно используйте прихватки каждые 100-150 мм перед наложением основного шва, чтобы компенсировать термические деформации. Мы видели случаи, когда длинные прогоны из труб 20×30 выгибались “саблей” после сплошной сварки одной стороны. Правильная технология — шахматный порядок наложения швов или сварка от центра к краям.
Гибка:
Гибка прямоугольной трубы сложнее круглой из-за неравномерного распределения напряжений по сечению. При гибке вокруг оси, перпендикулярной большой стороне (30 мм), внутренняя стенка сжимается, а внешняя растягивается. Если радиус гиба слишком мал, внешняя стенка истончается и может лопнуть, а внутренняя — пойти складками.
Для профиля 20×30 минимальный безопасный радиус гиба составляет 3 высоты профиля (90 мм) для холодного метода. Если нужен более крутой поворот, необходимо использовать горячую гибку или наполнитель (песок, канифоль), хотя для малого сечения это трудоемко. Современные дорновые трубогибы позволяют гнуть такие трубы без наполнителя с радиусом до 1.5 высот (45 мм), но это требует дорогого оборудования. В условиях мелкосерийного производства мы советуем закладывать в проект радиусы не менее 60-70 мм, чтобы избежать брака.
Отверстия в трубе 20×30 сверлятся стандартными сверлами по металлу, но важно учитывать, что при выходе сверла из второй стенки (особенно если она тонкая) может произойти закусывание и поломка инструмента. Рекомендуется снижать подачу на последних миллиметрах сверления или использовать ступенчатые сверла.
Коррозионная защита и финишная отделка
Металл сам по себе не вечен, особенно в российских климатических условиях. Выбор метода защиты для профиля 20×30 зависит от бюджета и среды эксплуатации. Просто “покрасить” — недостаточно, адгезия краски к гладкой поверхности холоднокатаной трубы часто слабая.
Грунтование:
Первый и обязательный этап. Используйте фосфатирующие грунты или эпоксидные праймеры. Они создают химическую связь с металлом и предотвращают подпленочную коррозию. Для декоративных изделий, которые будут видны близко, важен цвет грунта. Серый или белый грунт позволяет точнее передать оттенок финишной краски, особенно если она светлая или полупрозрачная.
Порошковая покраска:
Наиболее популярный метод для интерьерных и экстерьерных решений. Полимерно-порошковое покрытие толщиной 60-80 мкм создает прочную пленку, устойчивую к царапинам и УФ-излучению. Для трубы 20×30 важно обеспечить равномерность прогрева в печи полимеризации. Из-за малого сечения металл прогревается быстро, но если изделия висят плотно друг к другу, могут образоваться “теневые зоны”, где порошок не расплавится полностью. Мы контролируем этот процесс, размещая изделия на подвесах с шагом не менее 50 мм. Текстуры “муар”, “шагрень” или “антик” отлично скрывают мелкие дефекты сварки и неровности металла, что делает их идеальными для бюджетных серий.
Горячее цинкование:
Как упоминалось в кейсе с ограждениями, это лучший метод для улицы. Цинк работает как протекторная защита: даже при повреждении покрытия цинк продолжает защищать сталь электрохимически. Однако есть нюанс: после цинкования на поверхности могут оставаться потеки цинка (натёки), особенно во внутренних углах профиля 20×30. Для декоративных элементов это может быть неприемлемо без дополнительной механической обработки. Также стоит учитывать, что горячее цинкование увеличивает размеры изделия на толщину слоя (примерно 50-70 мкм с каждой стороны), что нужно учитывать при проектировании соединений “труба в трубу”.
Художественная патина:
Для премиального сегмента и интерьерного дизайна мы используем методы искусственного старения. Химическое оксидирование или нанесение специальных составов придает трубе 20×30 вид состаренной меди, бронзы или ржавого кортеновского стиля (Corten). Это требует ручной работы и закрепления лаком, но превращает утилитарный профиль в объект искусства. Такой подход оправдан в дорогих ресторанах, бутиках и частных резиденциях.
Экономика закупки: как избежать скрытых расходов
Цена за метр трубы 20×30 мм может варьироваться в широких пределах, и самая низкая цена часто оказывается самой дорогой в пересчете на готовое изделие. Давайте разберем, из чего складывается реальная стоимость владения этим профилем.
Во-первых, обращайте внимание на способ продажи: по весу или по метрам. Металлургические заводы продают тоннами, дистрибьюторы пересчитывают в метры. Плотность стали принята за 7850 кг/м³, но реальный вес трубы зависит от допусков. Труба с минусовым допуском по стенке (например, вместо 2.0 мм реально 1.85 мм) будет стоить дешевле за метр, но её прочность будет ниже расчетной. Вы покупаете “воздух”. При оптовой закупке партии в 5 тонн разница в реальной толщине стенки может составить сотни килограммов металла, который вы не получили, но оплатили как номинал.
Во-вторых, длина хлыста. Стандартная длина — 6 метров. Но многие поставщики предлагают “немерную” длину (от 4 до 6 метров) со скидкой 5-10%. Для крупного производства это выгодно, так как обрезки идут в дело. Но для малого бизнеса, делающего, например, стулья высотой 45 см, из 4-метрового хлыста получится больше отходов, чем из 6-метрового. Мы проводили расчет: при использовании немерной длины коротких хлыстов процент отходов на малых деталях вырастает с 8% до 18%. Эта “экономия” при покупке съедается перерасходом материала.
В-третьих, логистика. Труба 20×30 компактна, но длинная. Перевозка 6-метровых хлыстов требует специального транспорта или услуг манипулятора, что удорожает доставку. Некоторые поставщики предлагают услугу резки в размер (например, по 2 или 3 метра) за небольшую плату. Это позволяет грузить материал на обычные грузовики или даже фургоны, экономя на транспорте до 30%. Кроме того, резка на профессиональном оборудовании поставщика обычно качественнее, чем на стройплощадке.
Сертификация тоже влияет на цену. Трубы без сертификатов (так называемый “серый” импорт или продукция мелких цехов) могут быть на 15-20% дешевле. Но отсутствие документа о соответствии ГОСТ или ТУ закрывает вам доступ к участию в тендерах, госзакупках и работе с крупными застройщиками, требующими отчетную документацию. Риск использования нестандартного металла в ответственных конструкциях также может привести к судебным искам в случае аварии. Мы считаем, что экономия на сертификате для профиля 20×30 ложная, так как доля металла в общей стоимости готового изделия (мебели, конструкции) обычно не превышает 20-30%, а риски несоизмеримо выше.
Часто задаваемые вопросы
Ниже мы собрали ответы на вопросы, которые чаще всего возникают у наших клиентов при работе с профилем 20×30 мм.
Какова максимальная нагрузка на трубу 20×30 мм?
Ответ зависит от ориентации профиля, толщины стенки и длины пролета. Для трубы со стенкой 2.0 мм, лежащей на опорах с расстоянием 1 метр, и нагруженной в центре: если большая сторона (30 мм) расположена вертикально, критическая нагрузка составит около 120-140 кг до начала пластической деформации. Если перевернуть трубу (20 мм вертикально), нагрузка упадет до 80-90 кг. Для точных расчетов необходимо использовать формулы сопротивления материалов, учитывая марку стали. Мы рекомендуем закладывать коэффициент запаса прочности не менее 2.5 для статических нагрузок.
Можно ли соединять трубы 20×30 без сварки?
Да, это возможно и часто целесообразно для разборных конструкций или при отсутствии сварочного оборудования. Существуют специальные системы крепежа: краб-системы (крестовины, тройники, Г-образные соединители), которые обжимаются болтами вокруг профиля. Также используются резьбовые фитинги, вкручиваемые внутрь трубы (требуется нарезка резьбы или использование самосверлящих винтов для тонких стенок). Минус таких соединений — они выглядят менее эстетично, чем сварной шов “под ноль”, и имеют меньшую жесткость на кручение. Для декоративных стеллажей или временных выставочных стендов это отличное решение.
Подходит ли труба 20×30 для несущих колонн?
В качестве основных несущих колонн здания — нет, её сечение слишком мало. Однако для второстепенных стоек, опор навесов над крыльцом, каркасов беседок или внутренних перегородок она вполне пригодна. При использовании в качестве колонны критически важна устойчивость против продольного изгиба (эффект Эйлера). Для трубы 20×30 предельная высота свободной стойки без дополнительных связей жесткости не должна превышать 2.5-3 метров при нагрузке свыше 500 кг. Если высота больше, необходимо устанавливать горизонтальные связи (ригели) каждые 1-1.5 метра.
Как рассчитать вес одного метра трубы 20×30?
Формула расчета веса погонного метра: m = (A + B – 2*S) * S * ρ, где A и B — стороны профиля (20 и 30 мм), S — толщина стенки, ρ — плотность стали (0.00785 г/мм³ или 7850 кг/м³).
Пример для стенки 2.0 мм: (20 + 30 – 2*2) * 2 * 0.00785 = 46 * 2 * 0.00785 = 0.722 кг/метр.
Для стенки 1.5 мм вес составит примерно 0.55 кг/метр. Эти данные важны для расчета стоимости доставки и нагрузки на фундамент.
Где купить качественную трубу 20×30 с гарантией?
Избегайте стихийных рынков и продавцов без склада. Ищите официальных дилеров крупных металлургических комбинатов или специализированные базы металлопроката, работающие от 5 лет. Ярким примером современного подхода к производству является ООО «Тяньцзин Цзяи Производство стальных труб». Это предприятие, основанное в марте 2024 года в промышленном кластере города Тяньцзинь, специализируется именно на выпуске высококачественных оцинкованных труб различных профилей, включая популярные размеры 20×30 мм.
Компания «Тяньцзин Цзяи» руководствуется принципом «Мастерство в работе, сердце ремесленника», что гарантирует строгий контроль качества на всех этапах — от сырья до готовой продукции. Их производственная база оснащена современным оборудованием, позволяющим изготавливать трубы с толщиной стенки от 0.6 до 12.0 мм под конкретные задачи заказчика. Важным преимуществом является наличие собственных патентов, сертификатов и разрешений, что делает их продукцию идеальным выбором для участия в тендерных проектах и работы с ответственными конструкциями. Помимо стандартного ассортимента, они предлагают персонализированные услуги: резку по заданным размерам, усиленное цинкование и комплексные решения «под ключ». Выбирая такого производителя, вы получаете не просто металл, а уверенность в соответствии заявленным характеристикам и надежную логистику как внутри Китая, так и на экспортные рынки.
Заключение и рекомендации по выбору поставщика
Прямоугольная труба 20×30 мм — это инструмент, который в умелых руках превращается в надежные конструкции и изящные декоративные элементы. Её успех обусловлен оптимальным сочетанием геометрии и функциональности. Однако, как мы показали на примерах, дьявол кроется в деталях: толщине стенки, качестве стали и технологии обработки. Попытка сэкономить на материале или игнорировать технологические нюансы сварки и гибки неизбежно приводит к потерям времени и денег на переделках.
Если вы планируете проект с использованием этого профиля, начните с четкого технического задания. Определите нагрузки, среду эксплуатации и требования к внешнему виду. Не бойтесь переплатить 10-15% за сертифицированный металл с точной геометрией — это страховка от брака. При выборе подрядчика или поставщика ориентируйтесь не только на цену за метр, но и на наличие собственного парка оборудования для резки и подготовки, а также на портфолио выполненных работ. Сотрудничество с проверенными производителями, такими как ООО «Тяньцзин Цзяи», позволяет минимизировать риски и получить продукт, полностью соответствующий вашим ожиданиям.
Мы готовы помочь вам подобрать оптимальную конфигурацию профиля 20×30 мм под ваши задачи, предоставить образцы для тестирования и рассчитать смету с учетом всех скрытых расходов. Наша команда инженеров имеет более 15 лет опыта в работе с металлоконструкциями любой сложности.
Свяжитесь с нами сегодня для получения консультации и актуального прайс-листа на профильную трубу. Не позволяйте ошибкам в выборе материала тормозить ваш проект — доверьтесь профессионалам.
Для получения дополнительной информации о наших услугах по лазерной резке и гибке металла посетите раздел Технологии обработки металла.