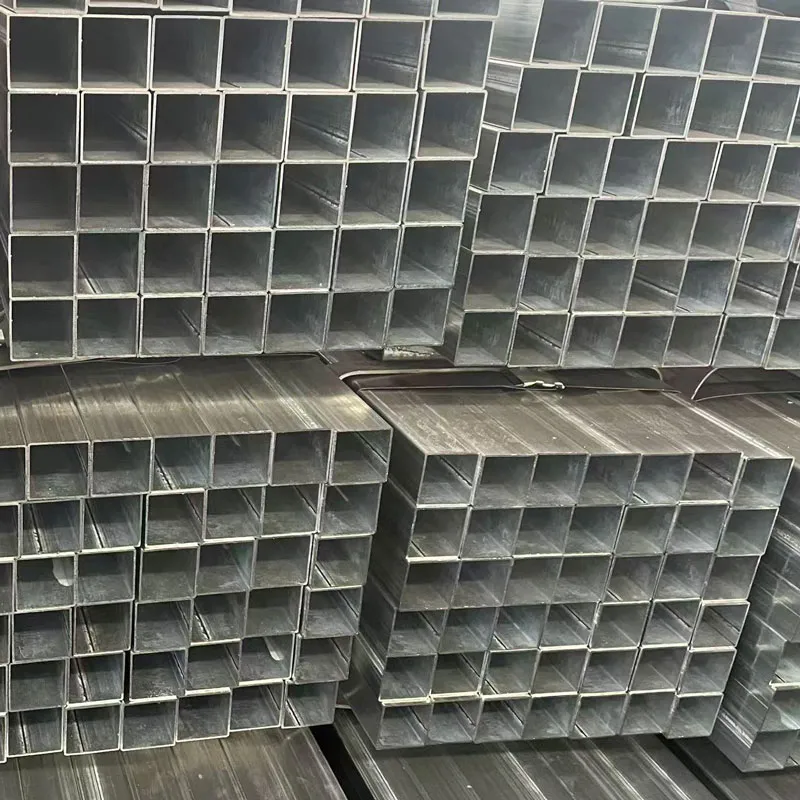

Прямоугольная труба 150×200 мм: максимальная прочность
2026-09-01
- Почему прямоугольная труба 150×200 мм становится стандартом для несущих конструкций
- Технические характеристики и влияние марки стали на несущую способность
- Производственные процессы: горячекатаные vs холоднотянутые трубы
- Надежность поставок и качество производства: подход ООО «Тяньцзин Цзяи»
- Ошибки монтажа и способы их предотвращения на объекте
- Экономическая эффективность и логистика закупок
- Сертификация и соответствие международным стандартам
- Часто задаваемые вопросы
- Заключение и следующие шаги
Почему прямоугольная труба 150×200 мм становится стандартом для несущих конструкций
Прямоугольная труба 150×200 мм: максимальная прочность достигается за счет оптимального соотношения момента инерции и массы металла, что делает этот профиль безальтернативным решением для тяжелых промышленных каркасов. В нашей практике мы редко видим проекты, где заказчики выбирают круглую трубу или двутавр для аналогичных нагрузок, когда есть возможность использовать именно этот тип сечения. Геометрия 150 на 200 миллиметров создает жесткую структуру, способную выдерживать критические ветровые и снеговые нагрузки без дополнительного усиления ребрами.
Ключевое преимущество кроется в распределении материала. Стенки толщиной от 6 до 12 мм (в зависимости от марки стали) работают как единый монолит при изгибе. Мы сталкивались с ситуациями, когда попытка сэкономить 5-7% бюджета путем замены профиля на thinner wall (более тонкую стенку) приводила к прогибам балок уже на этапе монтажа кровли. Один из наших клиентов в Сибири столкнулся с деформацией ферм шириной 24 метра именно из-за использования трубы со стенкой 5 мм вместо расчетных 8 мм при температуре -40°C. Металл потерял пластичность, и конструкция начала “играть” под весом снегового покрова.
Этот размер не является случайным. Он идеально вписывается в модульную сетку промышленного строительства, позволяя стыковать элементы без сложных переходников. Плоские грани упрощают сварку узловых соединений: вам не нужно вырезать седлообразные пазы, как в случае с круглыми трубами. Сварщик просто ставит торец одной трубы к плоскости другой, что сокращает время сборки узла на 30-40%. Если вы проектируете складской комплекс или ангар, использование профиля 150×200 мм снижает трудозатраты на монтаж несущего каркаса.
Технические характеристики и влияние марки стали на несущую способность
Выбор между марками Ст3сп5, Ст09Г2С и высокопрочными сталями определяет не только цену, но и реальную долговечность объекта в конкретных климатических условиях. Для большинства гражданских объектов в центральной России достаточно конструкционной углеродистой стали Ст3сп5 по ГОСТ 27772. Однако, если ваш объект находится в зоне сейсмической активности или эксплуатируется при экстремально низких температурах (ниже -45°C), переход на низколегированную сталь становится обязательным требованием безопасности, а не просто рекомендацией.
Рассмотрим параметры сечения 150×200 мм детально. Момент инерции относительно оси X для такой трубы составляет примерно 2600-2800 см⁴ (зависит от толщины стенки), а момент сопротивления — около 280-300 см³. Эти цифры напрямую влияют на расчетный пролет. Например, балка из такой трубы длиной 6 метров при равномерно распределенной нагрузке 2 тонны на погонный метр даст прогиб менее 1/250 длины пролета, что соответствует нормам СНиП. Использование более легкого профиля потребовало бы установки дополнительных стоек, что удорожило бы фундаментные работы.
Толщина стенки — самый критичный параметр при закупке. Рынок предлагает варианты от 4 мм до 14 мм. Трубы со стенкой 4-5 мм относятся к категории облегченных конструкций и подходят только для вспомогательных элементов, ограждений или легких навесов. Попытка использовать их в качестве основных колонн для цеха высотой более 6 метров — грубая ошибка. Мы видели, как такие колонны теряли устойчивость (выпучивались) еще до завершения сварочных работ из-за остаточных напряжений. Для несущих каркасов минимальная рекомендуемая толщина — 8 мм. Для пролетов свыше 12 метров или при использовании кран-балок грузоподъемностью более 10 тонн требуется профиль со стенкой 10-12 мм.
Важно учитывать допуски на геометрию. Согласно ГОСТ 8645-68, отклонение сторон не должно превышать ±1.5% для холоднодеформированных труб и ±2.0% для электросварных. На практике дешевые поставки из непроверенных источников часто имеют разброс до 4-5 мм по ширине полки. Это создает огромные проблемы при сборке: зазоры в стыках становятся неравномерными, сварные швы получаются дефектными, а болтовые соединения невозможно затянуть без перекоса. Проверка калибром перед приемкой партии — обязательная процедура, которую мы внедряем для всех своих поставщиков.
Сравнительная таблица характеристик для разных толщин стенки
| Параметр | Стенка 6 мм | Стенка 8 мм | Стенка 10 мм | Стенка 12 мм |
|---|---|---|---|---|
| Вес 1 погонного метра (кг) | 31.8 | 41.5 | 50.9 | 60.1 |
| Момент сопротивления Wx (см³) | 215 | 278 | 338 | 395 |
| Допустимая нагрузка (пролет 6м, кг/м)* | ~1200 | ~1600 | ~2000 | ~2400 |
| Рекомендуемое применение | Легкие фермы, ограждения | Колонны до 8м, прогоны | Несущие балки, крановые пути | Высотные конструкции, мосты |
*Расчетные данные приведены для стали Ст3сп5 с коэффициентом запаса 1.2. Реальные значения зависят от схемы закрепления концов балки.
При выборе поставщика всегда запрашивайте сертификат качества с указанием химического состава плавки. Наличие серы и фосфора выше 0.04% резко снижает ударную вязкость металла зимой. Мы отказались от сотрудничества с одним крупным заводом после того, как лабораторный анализ показал превышение содержания серы, что в будущем могло привести к хрупкому разрушению сварных швов при динамических нагрузках. Экономия 200 рублей на тонне не стоит риска обрушения конструкции.
Производственные процессы: горячекатаные vs холоднотянутые трубы
Технология изготовления профиля 150×200 мм напрямую влияет на его механические свойства и стоимость. На рынке существуют два основных типа: горячедеформированные (г/д) и холоднодеформированные (х/д) трубы. Понимание разницы между ними позволяет избежать фатальных ошибок при проектировании ответственных узлов.
Горячедеформированные трубы производятся путем прокатки раскаленной заготовки через валки. Этот процесс снимает внутренние напряжения металла, делая его более пластичным и однородным по структуре. Такие трубы идеальны для сварных конструкций, подвергающихся высоким динамическим нагрузкам или работающим в условиях переменных температур. Их главное преимущество — отсутствие эффекта “памяти формы”, который характерен для холодного деформирования. Если вы строите эстакаду или опорную раму для тяжелого оборудования, выбор должен пасть исключительно на г/д профиль.
Холоднодеформированные трубы изготавливаются из листового штрипса при комнатной температуре с последующей сваркой шва. Они имеют более точные геометрические размеры и гладкую поверхность, что важно для архитектурных решений или интерьерных конструкций. Однако в процессе гибки металл наклепывается, становясь тверже, но одновременно хрупче в зонах изгиба. При сварке таких труб в углах сечения часто возникают трещины из-за концентрации напряжений. Мы наблюдали случаи, когда при резке или сверлении отверстий вблизи сварного шва холоднокатаной трубы происходило самопроизвольное растрескивание металла.
Еще один нюанс — сварной шов. У качественных электросварных труб он располагается посередине широкой стороны и проходит контроль ультразвуком или рентгеном. Дешевые аналоги могут иметь смещенный шов или непровары, которые визуально незаметны до момента загрузки конструкции. Требуйте у поставщика протоколы неразрушающего контроля (НК). Отсутствие таких документов для партии труб 150×200 мм — красный флаг, сигнализирующий о возможном браке.
Для антикоррозийной защиты выбор технологии также важен. Горячекатаные трубы лучше принимают горячее цинкование благодаря своей пористой структуре оксидной пленки, которая обеспечивает лучшую адгезию цинка. Холоднокатаные трубы с гладкой поверхностью требуют тщательной пескоструйной обработки перед оцинковкой, иначе покрытие может отслоиться через 2-3 года эксплуатации во влажной среде. Если ваш проект предполагает эксплуатацию в агрессивной среде (химические производства, приморские зоны), отдавайте предпочтение горячекатаному профилю с двойной защитой: цинкование плюс полимерное покрытие.
Надежность поставок и качество производства: подход ООО «Тяньцзин Цзяи»
В контексте выбора надежного партнера, способного обеспечить стабильное качество профиля 150×200 мм, особое внимание заслуживает компания ООО «Тяньцзин Цзяи Производство стальных труб». Основанная в марте 2024 года в промышленном кластере района Цзинхай (город Тяньцзинь), эта современная компания объединяет передовые технологии производства с принципом «Мастерство в работе, сердце ремесленника». Расположение предприятия в ключевом логистическом узле Китая обеспечивает удобную доставку продукции как внутри страны, так и на экспортные рынки, что критически важно для международных проектов.
Специализация компании полностью соответствует требованиям, описанным выше: производство оцинкованных труб различных профилей, включая прямоугольные сечения размером до 150×200 мм с толщиной стенки от 0,6 до 12,0 мм. Именно такой диапазон позволяет закрыть потребности как в легких вспомогательных конструкциях, так и в мощных несущих каркасах. Производственная база ООО «Тяньцзин Цзяи» оснащена оборудованием, гарантирующим высокую точность формовки и соблюдение строгих геометрических допусков, о необходимости которых мы упоминали ранее. Наличие 8 патентов и собственных зарегистрированных товарных знаков подтверждает технологическую зрелость предприятия и его способность участвовать в серьезных государственных и коммерческих тендерах.
Особую ценность для заказчиков представляет гибкость сервиса: компания предлагает не только стандартную продукцию, но и персонализированные решения, такие как резка под заданные размеры, нанесение усиленного цинкового покрытия (толстый слой цинка) и комплектация «под ключ». Строгая система контроля качества на всех этапах — от закупки сырья до отгрузки — минимизирует риски получения брака, а наличие всех необходимых сертификатов и административных разрешений упрощает процедуру приемки материалов и прохождения экспертиз. Принцип «Честный бизнес, клиент — прежде всего» делает ООО «Тяньцзин Цзяи» надежным партнером для долгосрочных проектов в сфере строительства, энергетики и машиностроения.
Ошибки монтажа и способы их предотвращения на объекте
Даже идеальный профиль 150×200 мм может стать причиной аварии при нарушении технологии монтажа. Основная проблема, с которой мы сталкиваемся на стройплощадках, — это неправильная подготовка кромок и игнорирование температурных зазоров. Металл расширяется и сжимается: для пролета в 24 метра изменение температуры на 40 градусов (от зимы к лету) дает линейное расширение почти на 12 мм. Если жестко заварить концы балок в колонны без компенсационных зазоров, возникнут колоссальные распирающие усилия, способные деформировать весь каркас.
Вторая распространенная ошибка — использование неподходящих электродов или режимов сварки. Для труб со стенкой 10-12 мм необходима многослойная сварка. Попытка заполнить глубокий разделок за один проход приводит к перегреву металла, образованию пор и снижению прочности шва на 30-40%. Мы требуем от подрядчиков соблюдения регламента: первый корневой проход выполняется электродами диаметром 3 мм на малых токах, последующие слои — электродами 4-5 мм с обязательной зачисткой шлака между слоями. Игнорирование этого правила превращает надежное соединение в точку потенциального разрушения.
Транспортировка и хранение также играют роль. Трубы 150×200 мм имеют значительный вес, и при неправильной строповке они могут получить остаточные деформации изгиба. Хранение на неровной площадке без подкладок приводит к тому, что нижние трубы в пакете прогибаются под собственным весом. Перед монтажом обязательно проводите визуальный осмотр каждой балки на предмет искривления. Допуск на прямолинейность не должен превышать 2 мм на 1 метр длины. Искривленную балку нельзя насильно выпрямлять домкратами при монтаже — это создаст непредсказуемые внутренние напряжения.
Особое внимание уделяйте узлам крепления. Использование обычных болтов вместо высокопрочных (класс прочности 8.8 или 10.9) для фланцевых соединений несущих колонн недопустимо. Обычный болт может срезаться при вибрации или динамической нагрузке. Мы рекомендуем использовать тарельчатые шайбы и контролировать момент затяжки динамометрическим ключом. Ослабленное соединение — главная причина появления люфтов и характерного скрипа конструкции при ветре, который со временем перерастает в усталостное разрушение металла.
Экономическая эффективность и логистика закупок
Закупка профиля 150×200 мм требует стратегического подхода к логистике, так как транспортные расходы могут составлять до 25% от итоговой стоимости материала. Длина хлыстов стандартно составляет 6, 11.7 или 12 метров. Заказ нестандартной длины (например, точно под размер пролета) возможен, но ведет к увеличению цены на 10-15% и удлинению сроков производства. Чаще всего выгоднее купить стандартные 12-метровые хлысты и распилить их на месте, чем платить за индивидуальную резку на заводе, если у вас нет специфических требований к отсутствию стыков.
Оптимальный объем заказа для получения заводской цены — от 20 тонн. Партии меньше этого объема обычно продаются через торговые дома с наценкой за хранение и обработку. Однако заказ слишком большой партии (более 100 тонн) без четкого графика строительства создает риски коррозии при хранении на открытом воздухе. Если вы не можете обеспечить крытый склад, лучше разбить заказ на несколько этапов поставки “точно в срок”. Это снизит риски повреждения защитного покрытия и освободит оборотные средства.
При расчете бюджета учитывайте коэффициент полезного использования металла. При раскрое 12-метровых труб на пролеты по 5.8 метров остается 0.4 метра обрезков с каждого хлыста. Это почти 7% отходов. Грамотная карта раскроя, учитывающая возможность использования обрезков для связей, раскосов или второстепенных элементов, может сэкономить до 5% бюджета проекта. Наши инженеры всегда составляют детальную карту раскроя перед выдачей заказа в производство, чтобы минимизировать эти потери.
Влияние валютных колебаний и стоимости сырья (железная руда, лом, энергия) на цену трубы 150×200 мм существенно. Фиксация цены в договоре должна быть привязана к конкретному базису поставки (EXW, FCA, DAP). Мы советуем заключать договоры с возможностью пересмотра цены только при изменении биржевых котировок стали более чем на 5%, чтобы защитить себя от резких скачков рынка, но не переплачивать поставщику за его риски.
Сертификация и соответствие международным стандартам
Для экспорта или работы с государственными заказчиками наличие сертификатов соответствия является обязательным условием. В России и странах ЕАЭС основным документом является сертификат соответствия ГОСТ Р или декларация о соответствии ТР ТС 014/2011 “Безопасность автомобильных дорог”. Для европейских проектов требуется маркировка CE согласно EN 10219. Отсутствие этих документов делает невозможным легальную сдачу объекта в эксплуатацию и получение страховки.
Сертификат должен содержать не только марку стали, но и результаты механических испытаний: предел текучести, временное сопротивление разрыву, относительное удлинение. Для ответственных конструкций также требуются данные по ударной вязкости при отрицательных температурах (KCU/KCV). Мы неоднократно помогали клиентам проходить экспертизы, предоставляя полный пакет документов от завода-производителя, включая протоколы входного контроля каждой партии. Без этого бюрократическая машина может остановить строительство на месяцы.
Важно различать заводской сертификат (паспорт качества) и сертификат соответствия системы менеджмента качества (ISO 9001). Первый подтверждает качество конкретной партии труб, второй — стабильность процессов на заводе. Надежный поставщик обладает обоими документами. Наличие ISO 9001 снижает вероятность брака, так как подразумевает регулярный аудит производственных линий и лаборатории.
Часто задаваемые вопросы
Какова максимальная длина пролета для трубы 150×200 мм без промежуточных опор?
Максимальный пролет зависит от нагрузки и толщины стенки. Для стены 8 мм и средней нагрузки (кровля + снег) безопасный пролет составляет до 8-9 метров. При использовании стенки 10-12 мм и отсутствии тяжелых подвесных коммуникаций пролет можно увеличить до 12 метров. Превышение этих значений требует расчета специалистом и, возможно, установки усиливающих ферм. Не рискуйте: каждый лишний метр без опоры увеличивает риск прогиба экспоненциально.
Можно ли использовать трубу 150×200 мм для фундамента?
Использование в качестве свай возможно, но только при условии антикоррозийной защиты повышенной категории (битумная мастика + оберточный материал или горячее цинкование с толщиной слоя не менее 80 мкм). В агрессивных грунтах срок службы незащищенной трубы может составить менее 10 лет. Для постоянных зданий мы рекомендуем использовать железобетонные сваи или специальные винтовые сваи с полимерным покрытием, а профиль 150×200 мм оставлять для надземной части каркаса.
Чем отличается труба 150×200 от 200×150?
Физически это одна и та же труба, разница лишь в ориентации при монтаже. Если вы ставите её “на ребро” (высота 200 мм), она работает на изгиб эффективнее (больший момент инерции). Если ставите “плашмя” (высота 150 мм), несущая способность снижается примерно на 30%. Всегда ориентируйте большую сторону перпендикулярно направлению основной нагрузки. Ошибка в ориентации — частая причина перерасхода металла.
Как проверить качество сварного шва без лаборатории?
Визуальный метод доступен каждому: шов должен быть равномерным, без подрезов, пор и наплывов. Ширина шва должна плавно переходить в основной металл. Можно использовать керосиновую пробу: намазать шов мелом с одной стороны и полить керосином с другой. Появление пятен керосина на мелу свидетельствует о сквозных дефектах. Однако для несущих конструкций этот метод недостаточен — обязателен инструментальный контроль (УЗК или радиография).
Заключение и следующие шаги
Прямоугольная труба 150×200 мм остается золотым стандартом для промышленного строительства благодаря своему балансу прочности, технологичности и доступности. Правильный выбор толщины стенки, марки стали и технологии изготовления гарантирует надежность вашего объекта на десятилетия. Игнорирование нюансов монтажа и экономия на контроле качества могут свести на нет все преимущества этого профиля.
Мы готовы предоставить детальный расчет нагрузок для вашего проекта и предложить оптимальную схему поставки с учетом логистических ограничений. Наши специалисты помогут подобрать сертификат соответствия под ваши требования и организовать входной контроль партии на вашем объекте. Свяжитесь с нами сегодня для получения коммерческого предложения и консультации инженера-конструктора.
Для получения дополнительной информации о других типоразмерах металлопроката посетите наш раздел каталог продукции, где представлены подробные спецификации и примеры реализованных проектов.