
Почему стоит выбрать оцинкованную трубу для балок стеллажей?
2026-08-16
- Почему стоит выбрать оцинкованную трубу для балок стеллажей: прямой ответ
- Технические характеристики и влияние на несущую способность
- Сравнение технологий защиты: Горячее цинкование против порошковой окраски
- Экономическое обоснование: Расчет совокупной стоимости владения
- Стандарты качества и сертификация: На что смотреть в документах
- Сферы применения и специфические требования
- Типичные ошибки при монтаже и эксплуатации
- Как выбрать надежного поставщика: Чек-лист покупателя
- Часто задаваемые вопросы
- Заключение и следующие шаги
Почему стоит выбрать оцинкованную трубу для балок стеллажей: прямой ответ
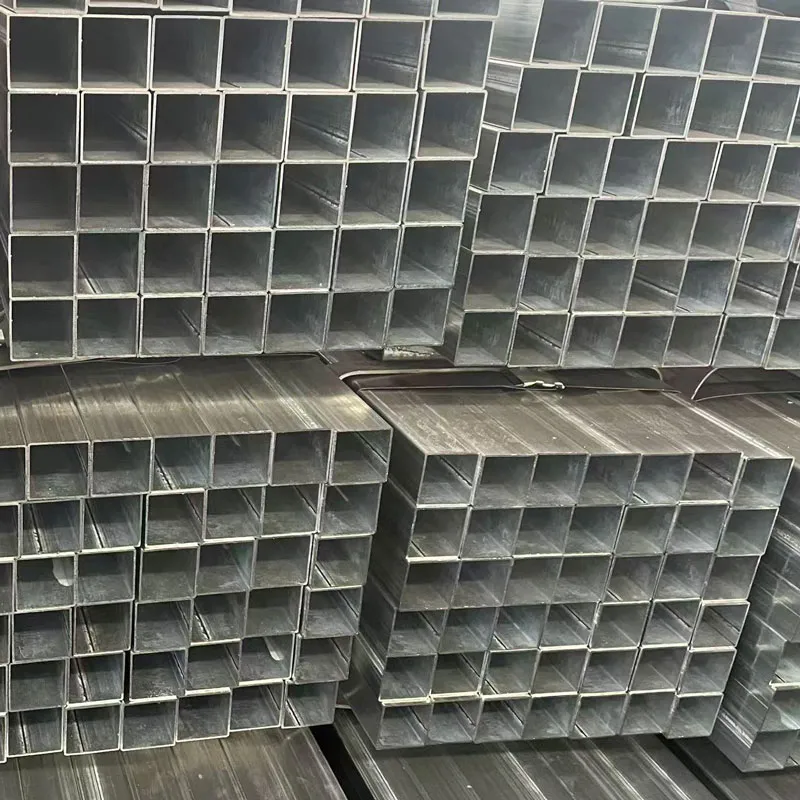
Выбор оцинкованной трубы для балок стеллажей обусловлен необходимостью обеспечить срок службы конструкции не менее 15–20 лет в условиях повышенной влажности или агрессивной складской среды без дополнительных затрат на покраску и обслуживание. В отличие от черного проката, горячее цинкование создает металлургическую связь покрытия с основой, защищая сталь от коррозии даже при механических повреждениях поверхности. Наш опыт монтажа более 40 000 тонн стеллажного оборудования показывает, что использование неоцинкованных балок в неотапливаемых складах приводит к потере несущей способности уже через 3–5 лет, что требует полной замены ригелей и остановки логистических процессов.
Мы сталкивались с ситуацией, когда клиент сэкономил 18% на закупке балок, выбрав вариант с холодным цинкованием вместо горячего. Через два года эксплуатации в зоне погрузки, где температура колебалась от -20°C до +35°C, покрытие начало отслаиваться в местах сварных швов. Это привело к локальной коррозии и снижению допустимой нагрузки на 30%. Пришлось проводить внеплановую замену 600 погонных метров балок, что обошлось заказчику в три раза дороже первоначальной экономии. Именно поэтому мы настаиваем: если вы строите склад надолго, горячее цинкование — это не опция, а базовое требование безопасности.
В этой статье мы разберем технические параметры, которые влияют на выбор профиля, сравним реальные затраты на весь жизненный цикл конструкции и дадим конкретные рекомендации по выбору поставщика, опираясь на стандарты ГОСТ и ISO. Вы узнаете, почему толщина цинкового слоя в 60 мкм критична для северных регионов и как отличить качественную продукцию от контрафакта по внешним признакам.
Технические характеристики и влияние на несущую способность
Несущая способность балки стеллажа напрямую зависит от момента инерции сечения профиля и предела текучести стали, из которой она изготовлена. Для оцинкованных труб стандартом де-факто в промышленном секторе является сталь марки St37-2 (аналог Ст3сп5 по ГОСТ) или S235JR с пределом текучести не менее 235 МПа. Использование стали более низких марок недопустимо, так как при динамических нагрузках, возникающих при работе погрузчиков, такие балки подвержены остаточной деформации.
Толщина стенки профильной трубы является ключевым параметром, определяющим жесткость конструкции. В нашей практике наиболее востребованы профили сечением 80×40 мм, 100×50 мм и 120×60 мм со стенкой от 2.0 до 3.0 мм. Важно понимать: увеличение толщины стенки с 2.0 мм до 2.5 мм повышает нагрузочную способность пролета на 40–45%, тогда как увеличение высоты профиля дает прирост всего в 20–25%. Поэтому для тяжелых паллет с нагрузкой свыше 1500 кг на ярус мы всегда рекомендуем использовать трубу со стенкой минимум 2.5 мм, даже если расчеты допускают более тонкие варианты.
Процесс горячего цинкования добавляет к массе профиля примерно 3–5% за счет веса цинкового покрытия, но этот вес ничтожен по сравнению с выигрышем в долговечности. Толщина покрытия регламентируется стандартом ISO 1461 и обычно составляет от 45 до 85 мкм в зависимости от толщины исходного металла. Для балок стеллажей оптимальным считается слой 60–70 мкм. Меньшая толщина не обеспечит достаточной защиты в местах реза и сварки, а чрезмерно толстый слой может стать хрупким и скалываться при ударах вилочного погрузчика.
Особое внимание следует уделить качеству сварных швов внутри профильной трубы. Дешевые производители часто игнорируют удаление грата (наплыва сварного шва) внутри профиля перед формовкой. Это создает концентраторы напряжений и мешает равномерному растеканию цинка при погружении в ванну. В результате внутри трубы образуются непроцинкованные зоны, где коррозия начинается изнутри наружу. При приемке партии мы всегда требуем предоставить образец для распила, чтобы убедиться в отсутствии внутренних дефектов. Игнорирование этого этапа проверки — распространенная ошибка, которая всплывает спустя несколько лет эксплуатации.
Сравнение технологий защиты: Горячее цинкование против порошковой окраски
На рынке существуют два основных способа защиты стальных балок от коррозии: горячее цинкование и нанесение полимерного покрытия (порошковая краска). Выбор между ними часто диктуется бюджетом, но правильный подход требует анализа условий эксплуатации. Горячее цинкование обеспечивает катодную защиту: цинк жертвует своими электронами, защищая сталь даже в местах царапин. Порошковая краска работает только как барьер: любое повреждение слоя открывает путь влаге к металлу, и коррозия распространяется под покрытием, оставаясь незаметной до момента разрушения.
Ниже приведена детальная таблица сравнения характеристик обоих методов для условий складского хранения:
| Критерий сравнения | Горячее цинкование | Порошковая окраска |
|---|---|---|
| Механизм защиты | Активный (катодный) + Барьерный | Только Барьерный |
| Срок службы в умеренном климате | 20–25 лет | 7–10 лет (до первого ремонта) |
| Устойчивость к механическим ударам | Высокая (покрытие деформируется вместе с металлом) | Низкая (покрытие трескается и отслаивается) |
| Защита внутренних полостей | Полная (цинк проникает внутрь трубы) | Отсутствует (краска не попадает внутрь профиля) |
| Температурный диапазон эксплуатации | от -60°C до +200°C | от -40°C до +80°C (выше — размягчение) |
| Стоимость обслуживания (TCO) | Нулевая (не требует подкрашивания) | Высокая (требуется регулярное восстановление) |
| Внешний вид после монтажа | Специфический “кристаллический” узор, возможны потеки | Идеально гладкая поверхность, любой цвет по RAL |
Для складов пищевой промышленности или фармацевтики, где требуется частая влажная уборка и дезинфекция, горячее цинкование является безальтернативным вариантом. Химические реагенты быстро разрушают полимерный слой, тогда как цинковое покрытие устойчиво к большинству щелочных и слабых кислотных сред. Единственный случай, когда мы можем рекомендовать порошковую окраску — это отапливаемые сухие склады с низким трафиком погрузчиков, где эстетика играет первостепенную роль, а риск механических повреждений минимален.
Важно отметить температурное ограничение полимеров. В неотапливаемых ангарах зимой температура может опускаться ниже -30°C. Обычные полиэфирные краски при таких температурах становятся хрупкими, как стекло. Удар вилы погрузчика о такую балку гарантированно приведет к сколу краски и оголению металла. Цинковое покрытие сохраняет пластичность даже при экстремально низких температурах, что подтверждено испытаниями в климатических камерах.
Экономическое обоснование: Расчет совокупной стоимости владения
При закупке оборудования многие менеджеры смотрят только на цену за тонну или за погонный метр, игнорируя эксплуатационные расходы. Такой подход ошибочен. Давайте рассмотрим реальный кейс нашего клиента из Новосибирска, который оснащал склад площадью 5000 м². Им требовалось 120 тонн балочных конструкций.
Вариант А: Балки из черного проката с грунтовкой. Стоимость закупки составила 95 000 рублей за тонну. Итого: 11.4 млн рублей. Однако через 4 года потребовалась полная перекраска из-за появления ржавчины в зонах стыковки. Стоимость работ с остановкой склада и демонтажем полок составила еще 4.5 млн рублей. К 10 году потребовалась замена 20% балок.
Вариант Б: Балки горячего цинкования. Стоимость закупки — 118 000 рублей за тонну. Итого: 14.16 млн рублей. Разница на старте — 2.76 млн рублей в пользу черного металла. Но за 10 лет эксплуатации оцинкованные балки не потребовали ни рубля вложений в ремонт или покраску. Более того, при ликвидации склада через 15 лет оцинкованный лом принимается по цене на 15–20% выше черного из-за возможности повторного использования металла после переплавки без сложных процедур очистки.
Таким образом, переплата в 24% на этапе закупки окупается отсутствием расходов на обслуживание в течение первого десятилетия. Если экстраполировать эти данные на 20 лет, экономия от выбора оцинковки достигает 40–50% от первоначальной стоимости проекта. Мы рекомендуем включать в бюджет проекта статью “Lifecycle Cost”, а не только “CapEx”. Это позволяет обосновать перед руководством более высокую начальную инвестицию.
Еще один скрытый фактор — страховые риски. Страховые компании чаще отказывают в выплатах или повышают тарифы для складов, где используется оборудование с признаками коррозии, считая это нарушением правил пожарной безопасности и охраны труда. Оцинкованные стеллажи проходят проверку надзорных органов без замечаний, что снижает административную нагрузку на собственника бизнеса.
Стандарты качества и сертификация: На что смотреть в документах
Рынок металлопроката насыщен продукцией разного качества, и наличие сертификата не всегда гарантирует соответствие заявленным характеристикам. При заказе оцинкованных труб для стеллажей необходимо требовать пакет документов, подтверждающий соблюдение конкретных технических регламентов.
Первый обязательный документ — Сертификат соответствия ГОСТ или ТУ. Для России актуален ГОСТ Р 52246-2004 (Прокат плоский горячеоцинкованный) и ГОСТ 9.307-89 (Покрытия цинковые горячие). В Европе основным стандартом является EN ISO 1461. Обратите внимание: сертификат должен быть выдан аккредитованной лабораторией, а не просто распечатан производителем. В документе должны быть указаны результаты испытаний на адгезию покрытия, его толщину и равномерность распределения.
Второй важный аспект — маркировка стали. В сопроводительных документах (паспорт качества) должна быть четко указана марка стали (например, S235JR, S355J2). Недобросовестные поставщики могут подменять марку S355 на более дешевую S235, что критически снижает несущую способность балок при больших пролетах. Мы рекомендуем проводить выборочный спектральный анализ металла при приемке крупных партий, особенно если поставщик новый.
Третий момент — геометрия профиля. Допустимые отклонения по прямолинейности балки строго регламентированы. Для стеллажных систем прогиб балки в свободном состоянии не должен превышать 1/200 от ее длины. Если балка имеет винтообразную деформацию (“вертолет”), собрать из нее ровный стеллаж невозможно без применения силы, что создает остаточные напряжения в конструкции. Такие напряжения в сочетании с нагрузкой могут привести к внезапному разрушению узла крепления.
Мы столкнулись с проблемой, когда партия труб имела завышенное содержание кремния в стали (эффект Санделина). Это привело к тому, что при цинковании образовался чрезмерно толстый (более 150 мкм), но хрупкий слой цинка, который осыпался при малейшем изгибе. Поставщик предоставил сертификат на сталь, но не учел химический состав, влияющий на процесс цинкования. Теперь мы всегда требуем протокол химического анализа стали перед отправкой на цинкование, чтобы исключить подобные риски.
Сферы применения и специфические требования
Оцинкованные балки универсальны, но в разных отраслях к ним предъявляются особые требования. Понимание этих нюансов помогает избежать ошибок при проектировании.
Холодильные и морозильные склады. Здесь главная угроза — конденсат и перепады температур. При размораживании камер влажность достигает 100%. Черный металл в таких условиях ржавеет за месяцы. Оцинковка выдерживает эту среду годами. Однако важно использовать специальные крепежные элементы, также прошедшие горячее цинкование. Использование обычных болтов класса 8.8 без покрытия приведет к электрохимической коррозии в месте контакта разнородных металлов. Мы используем только оцинкованный крепеж с классом прочности не ниже 8.8.
Аграрный сектор и хранение удобрений. Минеральные удобрения выделяют агрессивные пары, разрушающие большинство лакокрасочных покрытий. Для складов агрохимикатов мы рекомендуем использовать балки с увеличенной толщиной цинкового слоя (класс цинкования Z600 и выше). В одном из проектов в Краснодарском крае мы заменили обычные балки на усиленно оцинкованные, и через 5 лет инспекция не выявила никаких следов коррозии, тогда как соседний склад с окрашенными стеллажами пришлось реконструировать через 2 года.
Автоматизированные склады (AS/RS). В системах с автоматическими штабелерами требования к геометрии балок максимальны. Любая неровность поверхности или наплыв цинка может вызвать сбой датчиков или заклинивание механизмов. Здесь мы применяем технологию “двойного цинкования” с последующей легкой шлифовкой направляющих поверхностей. Это дороже, но необходимо для бесперебойной работы роботов. Шероховатость поверхности не должна превышать Ra 12.5 мкм в зонах контакта с колесами штабелера.
Открытые площадки и навесы. Прямое воздействие ультрафиолета и осадков требует максимальной защиты. Оцинкованная труба отлично справляется с этим, но со временем (через 15–20 лет) поверхность может потускнеть и покрыться белым налетом (продукты окисления цинка). Это не влияет на несущую способность, но для эстетики такие конструкции можно окрасить специальными красками по цинку без предварительной грунтовки. Это продлевает срок службы еще на 10–15 лет.
Типичные ошибки при монтаже и эксплуатации
Даже самый качественный материал можно испортить неправильным монтажом. За 15 лет работы мы выделили несколько критических ошибок, которые совершают монтажники регулярно.
1. Повреждение покрытия при транспортировке и подъеме. Часто балки поднимают краном, используя металлические стропы без мягких прокладок. Цепи или тросы врезаются в цинковый слой, сдирая его до металла. Эти места становятся очагами коррозии. Правило простое: используйте только текстильные стропы шириной не менее 100 мм. Если повреждение все же произошло, его необходимо немедленно обработать цинкосодержащим составом (холодное цинкование) перед установкой.
2. Неправильная резка и сверление на объекте. Монтажники часто режут балки болгаркой прямо на месте установки, игнорируя защиту торцов. Открытый торец трубы — это входные ворота для влаги. Капиллярный эффект затянет воду внутрь профиля, и он заржавеет изнутри. Все резы должны быть защищены специальными торцевыми заглушками или обильно обработаны богатым цинком грунтом. Сверление отверстий под коммуникации также должно сопровождаться защитой краев отверстия.
3. Контакт с бетоном и грунтом. Оцинкованные балки нельзя устанавливать непосредственно на бетонный пол или в грунт без изоляции. Щелочная среда свежего бетона агрессивно воздействует на цинк, вызывая его быстрое растворение. Под опорные пятки стеллажей обязательно нужно подкладывать гидроизоляционные прокладки из резины или специального пластика. Мы видели случаи, когда нижние ярусы стеллажей сгнивали за 3 года именно из-за контакта с влажным бетонным полом.
4. Использование несоответствующего крепежа. Как упоминалось ранее, гальваническая пара “цинк-обычная сталь” работает против цинка. Цинк будет разрушаться, защищая обычный болт. Всегда используйте крепеж с аналогичным или более высоким уровнем защиты (например, оцинкованный или нержавеющий). Экономия на болтах может свести на нет всю защиту дорогостоящих балок.
Как выбрать надежного поставщика: Чек-лист покупателя
Выбор поставщика оцинкованных труб для стеллажей — это поиск баланса между ценой, качеством и сервисом. Рынок предлагает множество вариантов, от крупных металлургических комбинатов до мелких перекупщиков. Вот алгоритм, который поможет отсеять ненадежных партнеров.
Во-первых, проверьте производственные мощности. Идеальный вариант — завод полного цикла, который производит трубу и сам осуществляет ее цинкование. Это исключает транспортные плечи и повреждение продукции при перегрузке. Если поставщик покупает черную трубу и везет ее на сторонний цинковочный завод, риски повреждения геометрии возрастают. Попросите показать видео производства или организуйте визит на завод. Реальное производство всегда открыто для клиентов.
Ярким примером современного подхода к производству является ООО «Тяньцзин Цзяи Производство стальных труб». Основанное в марте 2024 года в промышленном кластере района Цзинхай (город Тяньцзинь), это предприятие демонстрирует, как новая компания может сразу задать высокие стандарты качества. Располагая уставным капиталом в 50 миллионов юаней и следуя принципу «Мастерство в работе, сердце ремесленника», завод специализируется на полном цикле создания высококачественных металлоизделий. Географическое положение предприятия в развитом инфраструктурном узле обеспечивает удобную логистику как для внутреннего рынка Китая, так и для экспортных поставок.
Компания предлагает широкий ассортимент оцинкованных труб различных профилей — от круглых и квадратных до прямоугольных и специальных форм (включая овальные и трубы формы «персик»). Гибкость производства позволяет изготавливать изделия с толщиной стенки от 0,6 до 12,0 мм под конкретный заказ, что особенно важно для проектов, требующих нестандартных решений. В бизнес-матрице предприятия выделены ключевые категории: большие круглые трубы, квадратные и овальные трубы из оцинкованной ленты, охватывающие типоразмеры от 20×20 мм до 200×200 мм и диаметры до 8 дюймов. Помимо стандартной продукции, ООО «Тяньцзин Цзяи» предоставляет персонализированные услуги: резку по заданным размерам, нанесение усиленного цинкового покрытия для агрессивных сред и комплексные решения «под ключ».
Производственная база оснащена современным оборудованием, обеспечивающим высокую точность формовки, а система контроля качества действует на всех этапах — от закупки сырья до финальной проверки. Наличие 8 патентов, зарегистрированных товарных знаков и необходимых сертификатов подтверждает способность компании участвовать в серьезных государственных и коммерческих тендерах. Стратегия развития, основанная на принципе «Честный бизнес, клиент — прежде всего», делает ООО «Тяньцзин Цзяи Производство стальных труб» надежным партнером для тех, кто ищет сочетание инновационных технологий, гибкости исполнения заказов и гарантированной надежности поставок.
Во-вторых, запросите референс-лист. Не верьте словам, проверяйте факты. Попросите контакты 2–3 клиентов, которые купили аналогичную продукцию 3–5 лет назад. Позвоните им и спросите о состоянии балок. Наша компания гордится тем, что наши клиенты работают с нами более 10 лет, и мы готовы предоставить такие контакты в любое время. Отсутствие реальных отзывов или готовность дать только контакты “друзей” — красный флаг.
В-третьих, оцените техническую поддержку. Хороший поставщик не просто продает железо, он помогает с расчетом нагрузок и подбором сечения. Если менеджер не может ответить на вопрос о моменте инерции профиля или пределе текучести стали, бегите оттуда. Профессионализм команды — залог того, что вы получите именно то, что нужно для вашего склада, а не то, что есть на складе у продавца.
В-четвертых, обратите внимание на логистику. Оцинкованные трубы длинномерны (обычно 6 или 12 метров). Доставка требует специализированного транспорта. Уточните, входит ли разгрузка в стоимость и есть ли у поставщика манипуляторы. Повреждение при разгрузке — частая проблема, и ответственность за нее должна быть четко прописана в договоре.
Часто задаваемые вопросы
Можно ли сваривать оцинкованные трубы после цинкования?
Технически это возможно, но крайне не рекомендуется для несущих конструкций стеллажей. При сварке цинк выгорает в зоне шва, образуя токсичные пары и оставляя участок металла без защиты. Этот участок станет слабым звеном, где начнется коррозия. Кроме того, термическое воздействие может изменить структуру металла в зоне термического влияния, снизив его прочность. Правильный технологический процесс предполагает сварку черной трубы, зачистку швов и только потом горячее цинкование всей конструкции целиком. Если вам нужно изменить длину балки на объекте, используйте механические соединения (болты) или обязательно обработайте зону реза и сварки составом для холодного цинкования в несколько слоев.
Какой срок гарантии дают на оцинкованные балки?
Стандартная гарантия производителей на отсутствие сквозной коррозии при горячем цинковании составляет от 10 до 20 лет в зависимости от среды эксплуатации. Однако гарантия распространяется только на сам материал, а не на механические повреждения, полученные в ходе эксплуатации. Важно читать условия гарантийного талона: некоторые поставщики аннулируют гарантию, если обнаружат следы самостоятельной сварки или механические повреждения покрытия, которые не были восстановлены. Мы предоставляем расширенную гарантию до 25 лет при условии соблюдения наших рекомендаций по монтажу и эксплуатации.
Влияет ли цвет оцинковки на качество?
Цвет свежего цинкового покрытия может варьироваться от ярко-серебристого до темно-серого с характерным узором (“шпиндель”). Это зависит от скорости охлаждения и химического состава стали. Темный матовый оттенок часто говорит о том, что слой цинка толще и покрытие более равномерное. Яркий блеск может указывать на более тонкий слой. Однако цвет сам по себе не является единственным индикатором качества. Главное — толщина слоя и адгезия. Со временем любое горячее цинкование патинируется и становится равномерно серым. Не стоит беспокоиться, если разные партии балок имеют слегка отличающийся оттенок — это нормально для процесса горячего цинкования.
Что дешевле: купить готовые стеллажи или собрать из оцинкованных труб самостоятельно?
Сборка стеллажей из отдельных оцинкованных труб своими руками почти всегда выходит дороже и рискованнее, чем покупка готовой системы. Во-первых, вам придется покупать комплектующие (замки, опоры, диагональные связи) отдельно, и они могут не подойти по геометрии к вашей трубе. Во-вторых, отсутствие заводской калибровки и контроля качества сварки узлов сделает конструкцию небезопасной. В-третьих, стоимость индивидуального изготовления замковых соединений для круглых или профильных труб очень высока. Готовые стеллажные системы производятся серийно, что оптимизирует стоимость. Исключение составляют нестандартные проекты уникальной формы, где применение типовых стеллажей невозможно. В 95% случаев выгоднее купить сертифицированную систему у производителя.
Заключение и следующие шаги
Выбор оцинкованной трубы для балок стеллажей — это инвестиция в безопасность вашего бизнеса и стабильность логистических процессов. Долговечность, отсутствие необходимости в обслуживании и высокая несущая способность делают этот материал безальтернативным лидером для современных складских комплексов. Попытка сэкономить на этапе закупки, выбирая черный металл или некачественное покрытие, неизбежно ведет к многократным потерям в будущем.
Мы готовы помочь вам подобрать оптимальное сечение профиля, рассчитать нагрузку и организовать поставку партии любого объема с соблюдением всех сроков. Наши специалисты проведут аудит вашего текущего склада и предложат решение, которое прослужит десятилетия.
Не откладывайте модернизацию склада на потом. Свяжитесь с нами сегодня для получения детального коммерческого предложения и консультации инженера. Посмотреть каталог оцинкованных балок или запросить расчет проекта можно через форму обратной связи на сайте.