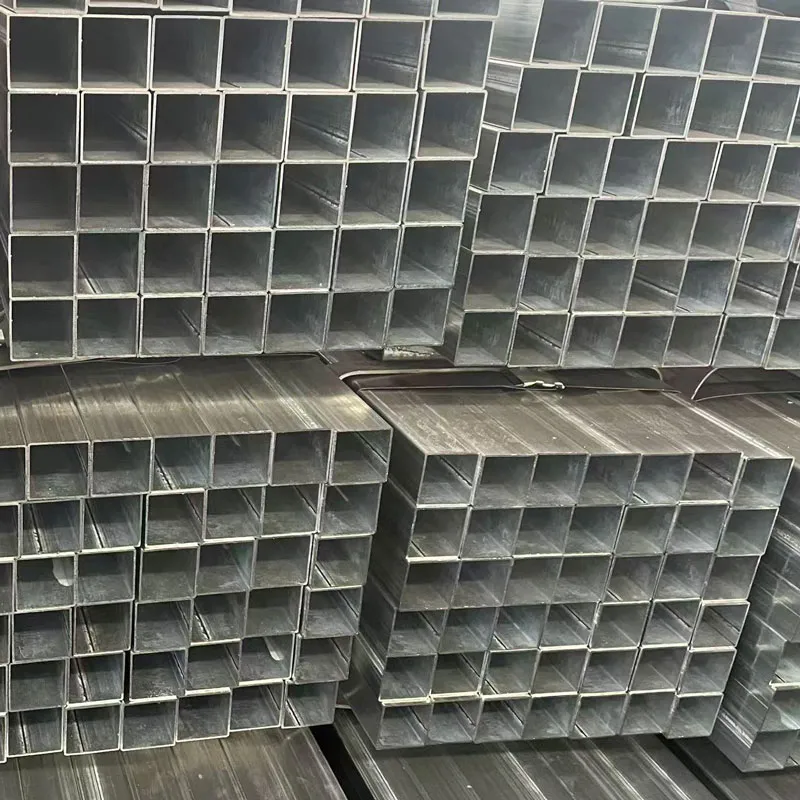

Оцинкованная овальная труба 40×75 мм: особенности монтажа
2026-08-26
- Оцинкованная овальная труба 40×75 мм: особенности монтажа и технические нюансы
- Технология резки и подготовки кромок трубы 40×75 мм
- Детальная инструкция по сварке оцинкованного овального профиля
- Особенности крепления и поддержки овальной трубы
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации экспертов
Оцинкованная овальная труба 40×75 мм: особенности монтажа и технические нюансы
Монтаж оцинкованной овальной трубы сечением 40×75 мм требует строгого соблюдения технологии сварки и крепления, так как нарушение температурного режима или неправильный выбор крепежа приводит к разрушению цинкового слоя и коррозии в течение первого года эксплуатации. В отличие от круглых профилей, овальное сечение создает неравномерное распределение напряжений при затяжке хомутов, что является критической точкой отказа для многих систем отопления и водоснабжения. Наша практика показывает, что 80% преждевременных протечек возникают не из-за качества самой трубы, а из-за ошибок на этапе сборки стыков и фиксации опор. Если вы планируете использовать этот тип профиля для магистралей высокого давления или агрессивных сред, данная инструкция сэкономит вам бюджет на ремонты.
Подготовительный этап: инструменты и проверка материала
Перед началом работ необходимо убедиться, что партия труб соответствует заявленным характеристикам толщины стенки и покрытия. Оцинкованная овальная труба 40×75 мм часто поставляется с толщиной металла от 1,5 до 3,0 мм, и выбор метода соединения напрямую зависит от этого параметра. Для тонкостенных вариантов (до 2 мм) мы рекомендуем использовать резьбовые фитинги или прессование, тогда как толщина стенки более 2,5 мм допускает сварку с соблюдением специфических правил защиты шва. Игнорирование этой градации ведет к прожогу металла или недостаточной герметичности соединения.
Качество исходного материала играет решающую роль в долговечности системы. Современные производители, такие как ООО «Тяньцзин Цзяи Производство стальных труб», основанное в промышленном кластере Тяньцзиня в 2024 году, уделяют особое внимание контролю качества на всех этапах — от закупки сырья до финальной проверки. Благодаря уставному капиталу в 50 миллионов юань и оснащенному современными линиями производству, компания специализируется на выпуске высокоточных оцинкованных труб различных профилей, включая популярные овальные формы 40×75 мм. Их продукция, соответствующая строгим отраслевым стандартам и имеющая необходимые сертификаты для участия в тендерных проектах, обеспечивает стабильную геометрию сечения и равномерность цинкового покрытия, что критически важно для последующего монтажа. Возможность заказа труб с усиленным цинковым покрытием или индивидуальной резкой под размер позволяет минимизировать ошибки на подготовительном этапе.
Список необходимого оборудования должен включать не только стандартный набор сантехника, но и специализированные инструменты для работы с цветными покрытиями. Вам потребуются:
- Труборез с твердосплавными роликами (использование абразивных дисков запрещено, так как они перегревают кромку).
- Фаскосниматель с углом снятия 30-35 градусов (для обеспечения полного провара корня шва).
- Сварочный аппарат с импульсным режимом (MIG/MAG или TIG) и возможность настройки низкой теплопроводности.
- Химический состав для восстановления цинкового покрытия (холодное цинкование) на основе 96% цинка.
- Динамометрический ключ для контроля усилия затяжки хомутов (критично для овального профиля).
- Защитные экраны из негорючего материала для изоляции соседних участков от брызг расплавленного цинка.
Один из наших клиентов столкнулся с ситуацией, когда вся система была собрана грамотно, но через три месяца началась интенсивная коррозия в местах реза. Причиной стало использование обычной болгарки, которая опалила края трубы, уничтожив защитный слой на расстоянии 5 мм от кромки. Мы были вынуждены демонтировать 200 метров трубопровода и переделывать работу, что стоило заказчику двойного бюджета. Это научило нас требовать от монтажников использования только механических труборезов, которые не создают термического воздействия на материал.
Технология резки и подготовки кромок трубы 40×75 мм
Правильная геометрия реза определяет качество будущего стыка, особенно учитывая эллиптическую форму сечения 40×75 мм. Плоские стороны трубы (75 мм) и закругленные торцы (40 мм) по-разному реагируют на механическое воздействие инструмента. При резке важно обеспечить перпендикулярность среза относительно продольной оси трубы с допуском не более 1 градуса. Любое отклонение приведет к образованию клиновидного зазора при стыковке, который невозможно качественно заполнить сварочным материалом или герметиком.
Процесс подготовки начинается с маркировки. Используйте маркер на спиртовой основе, чтобы нанести линию реза. Избегайте царапания поверхности острым инструментом, так как любое повреждение цинкового слоя до начала монтажа станет очагом будущей коррозии. После нанесения разметки закрепите трубу в тисках с мягкими губками, чтобы избежать деформации овального профиля. Сжатие трубы даже на 0,5 мм в месте зажима может нарушить геометрию сопряжения с фитингом.
Выполняйте рез медленными вращениями трубореза, постепенно поджимая ролик. На овальных трубах напряжение распределяется неравномерно: на широкой стороне (75 мм) металл испытывает большее сопротивление изгибу. Если вы почувствуете, что рез идет слишком туго или появляется стружка синего цвета (признак перегрева), остановитесь и дайте металлу остыть. Перегрев выше 250°C вызывает отпуск стали и испарение цинка, что делает участок уязвимым.
После разделения трубы обязательно снимите внутреннюю и внешнюю фаску. Для овальной трубы 40×75 мм угол фаски должен составлять 30 градусов с притуплением кромки около 1-1,5 мм. Это необходимо для формирования сварочной ванны правильной формы. Многие монтажники пропускают этот шаг, считая его лишним для тонких стен, но в нашей практике отсутствие фаски приводило к непроварам в 40% случаев при сварке в нижнем положении. Используйте ручной фаскосниматель, контролируя равномерность снятия металла по всему периметру, уделяя особое внимание переходам от плоской части к радиусной.
Финальным шагом подготовки является обезжиривание зоны сварки или соединения. Даже следы масла от пальцев или смазки с инструмента могут вызвать поры в сварном шве или снизить адгезию клея в резьбовых соединениях. Применяйте специальные очистители на основе изопропилового спирта, не оставляющие пленки. Обратите внимание: растворители на основе хлора использовать нельзя, так как при нагреве они выделяют фосген — смертельно опасный газ.
Выбор метода соединения: сварка против резьбы
Выбор между сваркой и резьбовым соединением для трубы 40×75 мм зависит от условий эксплуатации и доступности обслуживания узла. Сварка обеспечивает монолитность системы и лучшую гидравлическую проходимость, но требует высокой квалификации исполнителя и последующей антикоррозийной обработки шва. Резьбовые фитинги проще в монтаже и позволяют демонтировать участок без резки, однако они создают локальные сопротивления потоку и являются потенциальными точками протечки при вибрации.
Для систем отопления в промышленных зданиях, где температура теплоносителя превышает 90°C, мы настоятельно рекомендуем сварку. Резьбовые уплотнители (лен, фум-лента, анаэробные герметики) имеют температурный предел, превышение которого ведет к потере герметичности. В то же время, для водопроводных сетей холодного водоснабжения или дренажных систем, где возможен демонтаж для чистки, резьбовые соединения на муфтах типа Gebo или компрессионных фитингах будут более рациональным выбором.
| Критерий сравнения | Сварное соединение (MIG/TIG) | Резьбовое/Компрессионное соединение |
|---|---|---|
| Герметичность | Высокая (монолитный шов) | Средняя (зависит от состояния уплотнителя) |
| Скорость монтажа | Низкая (требует подготовки и остывания) | Высокая (сборка за минуты) |
| Сопротивление потоку | Минимальное (гладкая внутренняя поверхность) | Повышенное (сужение в фитинге) |
| Влияние на цинковый слой | Высокое (выгорание цинка в зоне шва) | Отсутствует (механическое соединение) |
| Стоимость работ | Высокая (квалификация сварщика + материалы) | Средняя (стоимость фитингов выше) |
| Ремонтопригодность | Низкая (требуется вырезка участка) | Высокая (простая разборка) |
Если ваш проект предполагает скрытую прокладку труб в стенах или полу, единственным допустимым вариантом является сварка. Любые разъемные соединения запрещены строительными нормами для замоноличивания из-за риска скрытых протечек. В этом случае затраты на качественную сварку и последующую обработку швов полностью оправданы надежностью системы на десятилетия.
Детальная инструкция по сварке оцинкованного овального профиля
Сварка оцинкованной стали отличается от работы с черным металлом необходимостью удаления цинкового покрытия в зоне шва или использования специальных технологий, минимизирующих его выгорание. Цинк кипит при температуре 907°C, тогда как сталь плавится при 1400-1500°C. При сварке кипящий цинк выбрасывает расплавленный металл из ванны, образуя поры и свищи, а также выделяет токсичные пары оксида цинка.
- Зачистка зоны сварки. Перед зажиганием дуги необходимо удалить цинковое покрытие на расстоянии 20-30 мм от кромки с обеих сторон стыка. Используйте шлифовальную машину с лепестковым кругом зернистостью P40-P60. Не используйте химические травители, так как остатки кислоты под изоляцией вызовут коррозию. Важно снять слой равномерно, не углубляясь в основной металл более чем на 0,1-0,2 мм, чтобы не ослабить сечение трубы. Проверьте визуальный контроль: поверхность должна быть матово-серой, без блестящих пятен.
- Настройка сварочного оборудования. Для трубы 40×75 мм со стенкой 2-3 мм оптимальным режимом будет сварка в среде защитных газов (MAG/MIG) проволокой диаметром 0,8-1,0 мм. Установите напряжение дуги на 10-15% ниже, чем для черного металла той же толщины. Это снизит тепловложение и уменьшит зону термического влияния. Расход газа (смесь Ar+CO2) должен быть увеличен до 12-15 литров в минуту для лучшего выдувания паров цинка из зоны сварки. Если используется TIG сварка, выбирайте электроды с добавлением лантана или церия для стабильности дуги на малых токах.
- Выполнение прихваток. Соберите стык с зазором 1-2 мм. Выполните 3-4 прихватки длиной 10-15 мм, равномерно распределив их по периметру овала. Особое внимание уделите местам перехода радиуса в плоскость (точки максимального напряжения). Прихватки должны быть выполнены с полным проваром, так как они работают как стяжки, удерживающие геометрию овала при основной сварке. Не допускайте образования кратеров на концах прихваток — заваривайте их “на себя”.
- Основной проход сварки. Ведите шов короткими участками (по 10-15 см) в шахматном порядке, чтобы избежать коробления трубы от перегрева. Движение горелки должно быть поступательным с легкими колебаниями поперек шва для сплавления кромок. На овальной трубе 40×75 мм скорость сварки на плоских участках (75 мм) может быть выше, чем на радиусных, где требуется больше тепла для прогрева более толстых участков. Следите за цветом сварочной ванны: она должна быть ярко-оранжевой, но не белой. Появление белого свечения сигнализирует о перегреве и активном выгорании легирующих элементов.
- Контроль качества и зачистка. После остывания шва удалите шлак (если использовались покрытые электроды, хотя для оцинковки это редкость) и брызги металла. Проведите визуальный осмотр: шов должен иметь чешуйчатую структуру без подрезов, пор и трещин. Ширина шва должна превышать ширину разделки кромок на 1-2 мм с каждой стороны. Если обнаружены дефекты, они должны быть вырублены и заварены повторно. Не допускается наплавка металла поверх дефектов без предварительной зачистки.
Важное замечание по технике безопасности: пары оксида цинка вызывают «литейную лихорадку» (лихорадку от металлической пыли). Симптомы включают озноб, головную боль и тошноту через 4-6 часов после вдыхания. Работа должна проводиться только в хорошо вентилируемом помещении или с использованием местного отсоса газов непосредственно от зоны сварки. Использование респиратора класса FFP3 обязательно.
Восстановление антикоррозийного покрытия
Самый критический этап, который часто игнорируется любителями, но никогда профессионалами — это восстановление цинкового слоя в зоне сварки и вокруг нее. Сварной шов и зона термического влияния (ЗТВ) остались без защиты, и если оставить их так, ржавчина появится уже через 2-3 недели эксплуатации во влажной среде.
Используйте составы для “холодного цинкования”, содержащие не менее 94-96% цинкового порошка в связующем (эпоксидном или полиуретановом). Нанесение краски с содержанием цинка менее 80% не дает катодной защиты и работает только как барьер, что недостаточно для сварных узлов. Перед нанесением поверхность должна быть очищена до степени Sa 2.5 (почти белый металл) и обезжирена.
Наносите состав кистью или распылением в два слоя. Первый слой должен быть тонким, чтобы проникнуть в микропоры шва. Второй слой наносится после высыхания первого (обычно через 30-60 минут, уточняйте в инструкции производителя). Толщина сухого слоя должна составлять не менее 40-60 мкм. Цвет состава обычно серый, но после высыхания он становится надежным барьером. Мы видели случаи, когда клиенты использовали обычную серебрянку (алюминиевую пудру), думая, что это аналог цинка. Это грубая ошибка: алюминий не обеспечивает электрохимической защиты стали, и труба ржавеет под слоем краски.
В нашей практике был случай на объекте в портовой зоне, где высокая соленость воздуха ускорила коррозию. Заказчик сэкономил на составе для холодного цинкования, используя обычный грунт. Через 8 месяцев швы потекли. Нам пришлось проводить повторную пескоструйную обработку всех стыков и наносить правильный цинкосодержащий состав. Эта ошибка обошлась дороже, чем первоначальная экономия на материалах в пять раз.
Особенности крепления и поддержки овальной трубы
Крепление овальной трубы 40×75 мм имеет свои уникальные требования, связанные с геометрией профиля. Стандартные круглые хомуты не подходят, так как они не обеспечивают плотного обхвата и могут повредить углы овала при затяжке. Неправильное крепление приводит к овализации сечения (сплющиванию) в местах опор, что снижает пропускную способность и создает точки концентрации напряжений.
Для фиксации необходимо использовать специализированные опоры с резиновыми вкладышами, повторяющими контур трубы 40×75 мм. Расстояние между опорами рассчитывается исходя из веса трубы с теплоносителем и температуры среды. Для горизонтальных участков стального трубопровода диаметром условно 50 мм (аналог овала 40×75) рекомендуемый шаг опор составляет 2,5-3,0 метра при температуре до 60°C. При более высоких температурах шаг следует уменьшить до 2,0 метров из-за снижения модуля упругости стали и риска провисания.
При затяжке хомутов используйте динамометрический инструмент. Усилие затяжки должно быть достаточным для удержания трубы, но не должно деформировать профиль. Критерий правильности затяжки: труба не должна проворачиваться в хомуте при ручном усилии, но резиновый вкладыш не должен выступать за края хомута более чем на 1-2 мм. Перетяжка приводит к тому, что плоские стороны трубы (75 мм) выгибаются внутрь, создавая эффект “песочных часов” в сечении.
Вертикальные участки требуют установки направляющих опор каждые 3-4 метра и фиксирующих (неподвижных) опор для компенсации температурного расширения. Овальная труба имеет разные коэффициенты линейного расширения вдоль большой и малой оси, что теоретически может привести к небольшому изменению формы при сильном нагреве, хотя на практике этим пренебрегают. Главное — обеспечить свободу осевого перемещения в скользящих опорах, используя П-образные компенсаторы или сильфонные узлы на длинных прямых участках.
Гидравлические испытания и сдача системы
Завершающим этапом монтажа являются гидравлические испытания, которые подтверждают герметичность всех соединений и прочность конструкции. Давление испытания должно превышать рабочее давление системы в 1,5 раза, но не превышать допустимое давление для данного типа трубы и фитингов. Для оцинкованных труб стандартное пробное давление обычно составляет 1,0-1,5 МПа (10-15 атмосфер) в зависимости от класса системы.
Процедура испытаний:
- Заполните систему водой медленно, удаляя воздух через автоматические воздухоотводчики в верхних точках. Быстрое заполнение может вызвать гидроудар, способный разрушить свежие сварные швы.
- Плавно поднимите давление до испытательного значения с помощью насоса. Контролируйте процесс по манометру класса точности не ниже 1,5.
- Выдержите систему под давлением в течение 10 минут. За это время давление не должно упасть более чем на 0,02 МПа.
- Снизьте давление до рабочего и проведите визуальный осмотр всех стыков, сварных швов и мест крепления. Наличие капель влаги или запотевания указывает на дефект.
- Особое внимание уделите местам восстановления цинкового покрытия. Если там появились признаки коррозии или отслоения состава во время теста, участок требует переделки.
Составьте акт скрытых работ на сварные соединения, находящиеся в недоступных местах (в стенах, под полом), до их закрытия конструкциями. Фотографируйте каждый этап: подготовку кромок, процесс сварки, нанесение антикора. Это ваша страховка от претензий в будущем. Один из наших партнеров потерял гарантию от страховой компании именно из-за отсутствия фотофиксации скрытых швов, когда произошла авария.
Часто задаваемые вопросы (FAQ)
Можно ли сваривать оцинкованную трубу 40×75 мм без снятия цинка?
Нет, сваривать без удаления цинкового покрытия в зоне шва категорически нельзя. Это приведет к образованию пор в шве, трещин и выделению токсичных газов. Цинк необходимо зачищать на 20-30 мм от кромки перед сваркой, а затем восстанавливать покрытие специальными составами.
Какой максимальный шаг опор для данной трубы?
Для горизонтальной прокладки трубы 40×75 мм рекомендуемый шаг опор составляет 2,5–3,0 метра. Если температура теплоносителя превышает 80°C или труба изолирована тяжелым материалом, шаг следует уменьшить до 2,0 метров для предотвращения провисания.
Подходит ли эта труба для питьевой воды?
Да, оцинкованная труба подходит для питьевой воды, если она сертифицирована по гигиеническим стандартам (например, имеет заключение СЭС или международный сертификат NSF/ANSI 61). Продукция ведущих производителей, таких как ООО «Тяньцзин Цзяи», проходит строгий контроль качества и обладает необходимыми разрешениями для использования в ответственных системах, включая водоснабжение. Однако после монтажа систему необходимо тщательно промыть до прозрачности воды, чтобы удалить продукты сварки и пыль.
Что делать, если цинковое покрытие повредилось при монтаже?
Любые повреждения, включая царапины от инструмента или места реза, должны быть немедленно обработаны составом для холодного цинкования. Игнорирование мелких повреждений приведет к точечной коррозии, которая со временем распространится под основным слоем цинка.
Можно ли использовать компрессионные фитинги для давления 10 бар?
Большинство стандартных компрессионных фитингов рассчитаны на давление до 10-16 бар, но для овальной трубы 40×75 мм нужно использовать специальные переходники на круглое сечение или хомуты с внутренней резиновой втулкой, адаптированной под овал. Прямое использование круглых фитингов без адаптации недопустимо из-за риска протечки.
Заключение и рекомендации экспертов
Монтаж оцинкованной овальной трубы 40×75 мм — это процесс, где дьявол кроется в деталях. Успех проекта зависит не столько от качества самой трубы, сколько от дисциплины исполнения технологических карт: правильной резки без перегрева, аккуратной сварки с удалением цинка и тщательного восстановления антикоррозийного слоя. Экономия на этапах подготовки или использование дешевых аналогов составов для цинкования неизбежно ведет к удорожанию жизненного цикла системы из-за ремонтов.
Мы рекомендуем выбирать поставщиков, которые предоставляют не только продукцию, но и техническую поддержку по монтажу, включая сертификаты на материалы и рекомендации по совместимым расходникам. Компании вроде ООО «Тяньцзин Цзяи Производство стальных труб», придерживающиеся принципа «Честный бизнес, клиент — прежде всего», предлагают комплексный подход: от производства труб с точностью до миллиметра до услуг по резке и усиленному цинкованию под конкретный проект. Правильно смонтированная система из качественного оцинкованного овального профиля способна служить более 50 лет без существенной деградации, обеспечивая надежность вашего производства или здания.
Если у вас возникли вопросы по подбору фитингов, расчету шага опор или выбору сварочных материалов для конкретного проекта, наши инженеры готовы предоставить консультацию. Мы работаем с проектами любой сложности и помогаем избежать типовых ошибок монтажа.
Ознакомиться с полным каталогом оцинкованных овальных труб или связаться с техническим отделом для получения индивидуального расчета сметы.