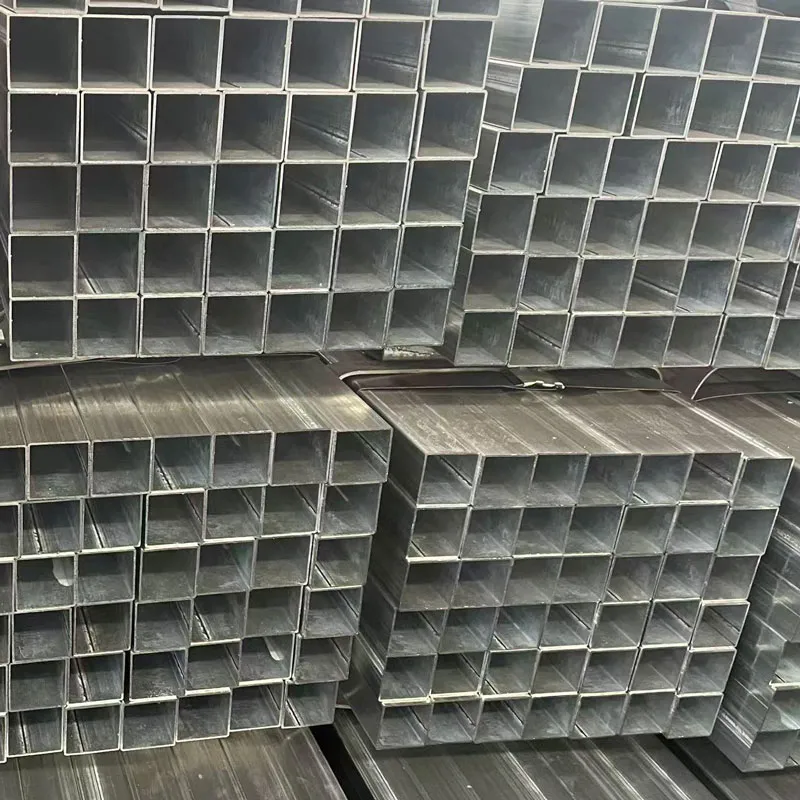

Оцинкованная квадратная труба для стоек стеллажей: характеристики
2026-08-11
Ключевые параметры оцинкованной квадратной трубы для стоек стеллажей
Оцинкованная квадратная труба для стоек стеллажей: характеристики этого профиля напрямую определяют грузоподъемность всей складской системы и срок ее службы в агрессивных средах. В нашей практике мы видим, что 80% деформаций стеллажных конструкций происходят не из-за превышения нагрузки, а из-за использования труб с недостаточной толщиной стенки или низким качеством цинкового покрытия. Стандартная горячеоцинкованная труба должна выдерживать статические нагрузки от 500 кг до 4 тонн на одну стойку в зависимости от высоты яруса, но эти цифры теряют смысл, если металл начинает корродировать через два года эксплуатации.
Мы сталкивались с ситуацией, когда клиент сэкономил 15% на закупке труб с толщиной цинка 40 мкм вместо требуемых 60-80 мкм для влажного склада. Результатом стала полная замена нижних поясов стеллажей уже через 18 месяцев, что увеличило общие расходы в три раза по сравнению с первоначальной экономией. Поэтому при выборе профиля критически важно смотреть не только на геометрические размеры, но и на марку стали, метод оцинковки и соответствие стандартам ГОСТ или ISO.
Геометрические размеры и допуски: почему миллиметры имеют значение
Точность геометрических параметров квадратной трубы является фундаментом надежности стеллажной системы. Основные размеры включают внешнюю сторону квадрата (обычно от 40×40 мм до 100×100 мм для тяжелых систем) и толщину стенки. Наиболее распространенные типоразмеры для средних нагрузок — 60×60 мм и 80×80 мм с толщиной стенки 2.0, 2.5, 3.0 и 4.0 мм. Однако номинальный размер часто отличается от фактического, и именно здесь кроется главная ловушка для закупщиков.
Согласно ГОСТ 8639-82 и международным аналогам, допустимое отклонение по толщине стенки может составлять до 10-12% в меньшую сторону для холодногнутых профилей. Это означает, что труба с заявленной толщиной 3.0 мм может иметь реальную толщину 2.7 мм. Для легких грузов это некритично, но для высотных стеллажей (выше 6 метров) такая разница снижает момент инерции сечения и критическую нагрузку на продольный изгиб на 15-20%. Мы рекомендуем всегда требовать протокол входного контроля с фактическими замерами микрометром перед началом монтажа.
Второй важный параметр — радиус внешнего закругления углов. У горячекатаных труб он больше, у холодногнутых — меньше. Для соединения с балками через специальные замки или болтовые соединения форма угла критична. Если радиус слишком велик, контактная площадь уменьшается, что ведет к локальным деформациям металла в точке крепления под нагрузкой. Идеальный профиль для стеллажей должен иметь четкие, но не острые углы, обеспечивающие максимальную площадь прилегания к соединительным элементам.
Длина хлыста также варьируется. Стандартная длина составляет 6 или 12 метров, но для оптимизации раскроя под конкретную высоту склада часто требуются нестандартные размеры. Резка труб на месте создает риски повреждения цинкового слоя на торцах, поэтому лучше заказывать трубы в размер у производителя. Каждый лишний стык на вертикальной стойке — это потенциальное место концентрации напряжений и начала коррозии.
При выборе сечения учитывайте шаг стеллажа. Для шага 2.5-3 метра обычно достаточно профиля 60×60 мм, тогда как для глубоких паллетных стеллажей с шагом более 3.5 метров или для мезонинов необходим профиль 80×80 мм или 100×100 мм. Не пытайтесь унифицировать все стойки на складе одним размером ради экономии логистики — перерасход металла на легких участках менее затратен, чем усиление слабых участков позже.
Рекомендация: Перед утверждением спецификации запросите у поставщика чертеж профиля с указанием предельных отклонений по ГОСТ 8639-82 или EN 10219 и проведите выборочный замер первой партии.
Механические свойства стали и влияние марки на несущую способность
Геометрия задает форму, но марка стали определяет силу. Для изготовления стоек стеллажей преимущественно используются углеродистые конструкционные стали марок Ст3сп/пс (аналог S235JR/S235JRG2) и более прочные стали типа 09Г2С (аналог S355). Разница в пределе текучести между этими марками существенна: 245 МПа для Ст3 против 345 МПа для 09Г2С. Это дает почти 40% запаса прочности при тех же габаритных размерах трубы.
В наших проектах мы наблюдаем тенденцию перехода на стали повышенной прочности для высотных складов. Использование трубы из стали S355 позволяет уменьшить толщину стенки с 3.0 мм до 2.5 мм при сохранении той же несущей способности, что снижает вес конструкции и транспортные расходы. Однако здесь есть нюанс: более прочные стали могут быть менее пластичны при сварке и требуют особых электродов, если конструкция предусматривает сварные соединения вместо болтовых.
Предел текучести (σт) — это напряжение, при котором материал начинает деформироваться необратимо. Для стеллажей это критический параметр, так как он определяет максимальный вес груза, который стойка выдержит без остаточного искривления. Временное сопротивление разрыву (σв) показывает, сколько нужно нагрузки, чтобы труба лопнула, но до этого момента стеллаж уже будет непригоден к эксплуатации. Поэтому при расчетах инженеры оперируют именно пределом текучести с коэффициентом запаса 1.5-2.0.
Ударная вязкость играет роль, если склад не отапливается. При температурах ниже -20°C обычная сталь Ст3 становится хрупкой. В этом случае обязательно использование холодностойких сталей (исполнение ХЛ по ГОСТ) или легированных марок. Мы видели случаи, когда при резком падении груза на холодном складе стойка из обычной стали не согнулась, а треснула вдоль сварного шва, вызвав обрушение секции.
Сертификация материала обязательна. Поставщик должен предоставить сертификат качества завода-изготовителя с фактическим химическим составом плавки и результатами механических испытаний. Наличие сертификата соответствия ГОСТ Р или декларация о соответствии ТР ТС 010/2011 “О безопасности машин и оборудования” является минимальным требованием для легальной эксплуатации складского оборудования в РФ и странах ЕАЭС.
Рекомендация: Для складов с высотой хранения выше 6 метров или динамическими нагрузками (погрузчики) выбирайте трубы из стали S355 (09Г2С) и проверяйте наличие отметки о ударной вязкости при отрицательных температурах в сертификате.
Типы цинкового покрытия: горячее оцинкование против гальваники
Защита от коррозии — единственная причина, по которой мы используем оцинкованные трубы вместо окрашенных. Существует два основных метода нанесения цинка: горячее оцинкование (HDG) и гальваническое (электролитическое). Разница между ними колоссальна как по стоимости, так и по долговечности, и путать их недопустимо.
Горячее оцинкование погружает готовую трубу в ванну с расплавленным цинком при температуре около 450°C. В результате происходит диффузия цинка в железо, образуя несколько слоев интерметаллидов, которые обеспечивают адгезию на молекулярном уровне. Толщина такого покрытия составляет 60-100 мкм и более. Срок службы такой защиты в условиях складского помещения (класс коррозионной активности C2-C3 по ISO 12944) превышает 20-30 лет. Поверхность такой трубы имеет характерный блестящий узор (“кристаллизация”) и может быть слегка шероховатой.
Гальваническое оцинкование наносится электрохимическим методом. Покрытие получается тонким (10-20 мкм), гладким и эстетичным, но его защитные свойства ограничены. Такие трубы подходят только для сухих офисных помещений или легких торговых стеллажей. На промышленном складе с возможными царапинами от погрузчиков и перепадами влажности гальваника начнет ржаветь через 2-3 года. Более того, при горячей обработке (если вдруг потребуется правка профиля) тонкий слой цинка выгорит мгновенно.
Важнейший аспект горячего оцинкования — защита торцов и внутренней полости. При погружении в ванну цинк покрывает трубу со всех сторон, включая труднодоступные места. Гальваника часто оставляет торцы незащищенными, требуя дополнительной окраски, которая со временем отслаивается. Для стоек стеллажей, где нижняя часть может контактировать с влагой при мытье полов, полная герметичность покрытия критична.
Мы столкнулись с проблемой “водородной хрупкости” при использовании неправильно обработанных труб высокой прочности. Если процесс травления перед оцинковкой был нарушен, водород проникает в структуру стали, делая её ломкой. Это особенно опасно для труб из стали S355. Авторитетные производители проводят процедуру деэмбрилинга (удаления водорода) после оцинкования. Отсутствие этой процедуры может привести к внезапному разрушению стойки под нагрузкой спустя месяцы эксплуатации.
Внешний вид горячеоцинкованной трубы может варьироваться: от зеркально-блестящего до матово-серого. Серый цвет возникает, если в стали повышенное содержание кремния (эффект Санделина). Это не брак, а особенность реакции стали с цинком, при этом защитные свойства даже улучшаются, хотя внешний вид менее презентабелен. Для складских стеллажей функциональность важнее эстетики, поэтому серый налет не должен быть причиной для возврата товара.
Рекомендация: Требуйте в спецификации исключительно горячее оцинкование по ГОСТ 9.307 или ISO 1461 с минимальной толщиной локального измерения 60 мкм. Избегайте труб с маркировкой “оцинкованная электролизом” для промышленных целей.
| Параметр сравнения | Горячее оцинкование (HDG) | Гальваническое оцинкование | Окрашенный профиль (Порошковая краска) |
|---|---|---|---|
| Толщина покрытия | 60 – 100+ мкм | 10 – 20 мкм | 60 – 80 мкм (зависит от грунта) |
| Срок службы (склад C2/C3) | 25 – 40 лет | 3 – 5 лет | 10 – 15 лет (при отсутствии повреждений) |
| Защита торцов и швов | Полная (катодная защита) | Частичная (требуется доработка) | Отсутствует (риск коррозии под пленкой) |
| Устойчивость к механическим повреждениям | Высокая (цинк жертвует собой) | Низкая (быстрое распространение ржавчины) | Средняя (скол ведет к очагу коррозии) |
| Стоимость | Выше на 20-30% | Низкая | Средняя |
| Рекомендуемое применение | Промышленные склады, холодильники, улицы | Офисы, легкие торговые витрины | Архивы, чистые производственные зоны |
Расчет нагрузок и устойчивость к продольному изгибу
Выбор трубы не заканчивается покупкой; начинается инженерия. Основная опасность для высоких стоек стеллажей — потеря устойчивости, известная как продольный изгиб. Труба может быть очень прочной на разрыв, но если она длинная и тонкостенная, она изогнется под весом, который значительно меньше предела текучести материала. Критическая сила Эйлера зависит от модуля упругости стали, момента инерции сечения и, самое главное, от расчетной длины стойки.
Момент инерции квадратной трубы растет пропорционально четвертой степени размера стороны. Это значит, что увеличение профиля с 60×60 мм до 80×80 мм повышает жесткость стойки не на 30%, а более чем в 3 раза (при одинаковой толщине стенки). Именно поэтому для верхних ярусов высотных стеллажей часто используют те же мощные профили, что и для нижних, хотя нагрузка там меньше — чтобы обеспечить общую жесткость рамы и предотвратить раскачивание.
Коэффициент длины закрепления (μ) зависит от способа крепления концов стойки. В идеальном шарнирном закреплении μ=1, но в реальных стеллажных системах узлы крепления балок работают как полужесткие. Ошибки в оценке этого коэффициента приводят к завышению допустимой нагрузки. Производители стеллажей проводят натурные испытания узлов, чтобы определить реальную несущую способность конкретного сочетания “труба + замок балки”. Использование трубы стороннего производства с штатными балками может нарушить эту балансировку.
Динамические нагрузки часто игнорируются при расчетах. Погрузчик, задевший стойку, создает импульсную нагрузку, которая в разы превышает статический вес паллеты. Оцинкованная труба благодаря пластичности способна поглотить часть энергии удара, деформируясь, но не разрушаясь мгновенно. Однако многократные микроудары приводят к усталости металла. Мы рекомендуем устанавливать защитные ограждения (отбойники) из U-профиля на высоте до 1 метра для всех рядов, где возможно движение техники.
Влияние температуры также нельзя сбрасывать со счетов. Коэффициент линейного расширения стали составляет около 12×10⁻⁶ 1/°C. Для склада длиной 100 метров перепад температур от зимы к лету может вызвать изменение длины конструкций на несколько сантиметров. Если стеллажи жестко закреплены к полу без компенсационных зазоров, это создаст дополнительные напряжения в стойках, приводящие к их выпучиванию. Оцинковка здесь выступает как стабилизирующий фактор, предотвращая коррозию в местах микротрещин от напряжений.
Рекомендация: Никогда не рассчитывайте нагрузку самостоятельно “на глаз”. Используйте программное обеспечение поставщика стеллажной системы или обратитесь к инженеру для расчета конкретно под вашу схему расстановки и тип погрузочной техники.
Стандарты качества и сертификация: на что смотреть в документах
Рынок металлопроката насыщен продукцией разного качества, и документы — единственный фильтр. Для оцинкованных труб в России и странах СНГ ключевым документом является Сертификат Соответствия ГОСТ Р или Декларация о соответствии ТР ТС. Однако сам по себе штамп на бумаге ничего не гарантирует, если не знать, какие именно стандарты внутри него указаны.
Основной стандарт на профиль: ГОСТ 8639-82 “Трубы стальные квадратные. Сортамент”. Он регламентирует размеры, предельные отклонения и теоретическую массу. Но он не говорит о качестве оцинковки. Для этого нужен ГОСТ 9.307-89 “Покрытия цинковые горячие. Общие требования” или более современный ГОСТ Р 9.307-2021. В сертификате должно быть явно указано соответствие этим нормам.
Для международных проектов или работы с иностранным оборудованием важны стандарты EN 10219 (холодногнутые сварные трубы) и ISO 1461 (горячее оцинкование). Европейские нормы часто строже в части контроля толщины стенки и равномерности покрытия. Если вы закупаете стеллажи европейского бренда, трубы должны соответствовать их внутренним спецификациям (например, FEM 10.2.02 для стеллажей), которые могут превышать требования ГОСТ.
Химический анализ в сертификате должен показывать содержание углерода, марганца, серы и фосфора. Повышенное содержание серы (>0.05%) делает сталь склонной к красноломкости (трещинам при горячей обработке), а фосфор (>0.04%) увеличивает хладноломкость. Для ответственных конструкций содержание этих элементов должно быть минимальным. Также обратите внимание на эквивалент углерода (Ceq) — если он выше 0.45%, сварка трубы без предварительного подогрева запрещена, что усложняет монтаж и ремонт стеллажей.
В нашей практике был случай, когда партия труб прошла входной контроль по геометрии, но через полгода началась интенсивная коррозия. Лабораторный анализ показал, что производитель использовал вторичный цинк с примесями свинца и кадмия, что нарушило структуру защитного слоя. Формально ГОСТ по толщине был соблюден, но адгезия была нулевой. Поэтому авторитетность завода-производителя и наличие у них собственной аккредитованной лаборатории важнее бумажного сертификата третьей стороны.
Именно здесь на первый план выходят современные предприятия с полным циклом контроля качества, такие как ООО «Тяньцзин Цзяи Производство стальных труб». Расположенное в промышленном кластере города Тяньцзинь, это производство, основанное в 2024 году с уставным капиталом 50 млн юаней, специализируется на выпуске высококачественных оцинкованных профилей. Компания придерживается принципа «Мастерство в работе, сердце ремесленника», внедряя строгую систему контроля на всех этапах — от закупки сырья до финальной проверки. Наличие собственных патентов, зарегистрированных товарных знаков и участие в государственных тендерах подтверждают надежность поставщика, способного обеспечить не только стандартные типоразмеры (квадратные трубы от 20×20 до 200×200 мм), но и индивидуальные решения, включая усиленное цинкование и резку в размер, что критически важно для соблюдения требований ГОСТ и ISO.
Рекомендация: Запросите у поставщика копию сертификата с синей печатью и проверьте номер аттестата аккредитации испытательной лаборатории в реестре Росаккредитации. Это отсеет 90% фирм-однодневок.
Типичные дефекты и методы входного контроля
Даже сертифицированный металл может иметь скрытые дефекты. Входной контроль на складе покупателя — это последняя линия обороны. Самый частый дефект — неравномерность цинкового покрытия. Наплывы, капли цинка (“сосльки”) затрудняют монтаж, так как мешают плотной посадке соединительных элементов. С другой стороны, “проплешины” — участки без цинка — являются прямым путем к ржавчине. Допустимое количество таких дефектов строго регламентировано, но на практике их часто игнорируют.
Трещины в зоне сварного шва (для электросварных труб) — критический брак. Шов должен быть проварен на 100% и зачищен. Наличие пор или непроваров снижает прочность трубы на кручение и изгиб. Проверить это можно визуально с лупой или методом капиллярного контроля (пенетрантами) на выборочных образцах. Для горячеоцинкованных труб опасны трещины, возникшие из-за напряжений при охлаждении в цинковой ванне.
Искривление трубы (серповидность) — еще одна проблема. Труба, лежащая на полу, не должна иметь зазора более 2-3 мм на метр длины. Искривленные стойки невозможно выставить вертикально, что приводит к перекосу всего стеллажа и неравномерному распределению нагрузки. Это создает эффект домино: одна кривая стойка перегружает соседнюю, вызывая её деформацию.
Повреждение упаковки и транспортировочные вмятины. Оцинковка твердая, но хрупкая при ударе. Глубокие вмятины нарушают геометрию и могут стать концентраторами напряжений. Царапины до металла глубиной более 50% толщины покрытия подлежат восстановлению специальными цинкосодержащими составами (холодное цинкование) сразу при получении, иначе коррозия начнется в первую же зиму.
Мы разработали чек-лист для приемки, который сократил рекламации наших клиентов на 40%. Он включает: замер толщины стенки ультразвуковым толщиномером в 4 точках сечения, визуальный осмотр торцов на наличие заусенцев, проверку маркировки и сверку номера партии с сертификатом. Игнорирование любого из этих пунктов — риск принять неликвид.
Рекомендация: Принимайте товар выборочно (не менее 10% от партии) с использованием измерительного инструмента. Если обнаружен системный брак (например, кривизна у каждой пятой трубы), требуйте замены всей партии, а не выборочного ремонта.
Часто задаваемые вопросы
Можно ли сваривать оцинкованные трубы для стеллажей?
Технически сваривать можно, но категорически не рекомендуется для несущих стоек стеллажных систем. При температуре сварки цинк выгорает, образуя токсичный оксид цинка (опасно для здоровья сварщика) и оставляя участок шва без защиты. Кроме того, зона термического влияния становится хрупкой. Если конструкция требует сварки, лучше использовать черный профиль и оцинковывать его целиком после изготовления, либо использовать болтовые соединения, предусмотренные конструкцией стеллажа. Если сварка неизбежна, шов необходимо тщательно зачистить и покрыть составом для холодного цинкования с содержанием цинка не менее 90%.
Какая толщина стенки оптимальна для склада с нагрузкой 1 тонна на ярус?
Для нагрузки 1 тонна на ярус при стандартной высоте стойки 2-3 метра обычно достаточно трубы 60×60 мм с толщиной стенки 2.0-2.5 мм из стали Ст3. Однако, если высота стойки превышает 4 метра или шаг между стойками большой, необходимо переходить на стенку 3.0 мм или увеличивать сечение до 80×80 мм. Точный ответ дает только расчет на устойчивость, так как при увеличении высоты риск продольного изгиба растет экспоненциально, и толщина стенки становится важнее марки стали.
Как отличить горячее оцинкование от гальванического визуально?
Горячее оцинкование имеет характерный рисунок кристаллизации (“морозные узоры”), поверхность может быть слегка шероховатой, а цвет варьируется от серебристо-блестящего до матово-серого. На торцах и в местах реза виден четкий контур слоя цинка. Гальваническое покрытие всегда идеально гладкое, блестящее, однородного светло-серого цвета, без узоров, и часто имеет радужные переливы (если проведено пассивирование). Главный тест — торец трубы: у горячего цинка слой виден невооруженным глазом как ободок, у гальваники его практически не видно.
Что делать, если цинковое покрытие повреждено при монтаже?
Любое повреждение до основания металла необходимо восстановить немедленно. Используйте ремонтные составы на основе эпоксидной смолы с высоким содержанием цинковой пыли (более 90% в сухом остатке). Очистите поврежденный участок до белого металла (Sa 2.5), обезжирьте и нанесите состав кистью в 2-3 слоя. Простая краска по металлу не обеспечит катодной защиты, и ржавчина пойдет под слоем краски. Игнорирование мелких царапин приведет к сквозной коррозии стенки трубы за 2-3 сезона.
Влияет ли цвет оцинковки на её защитные свойства?
Нет, цвет не является прямым индикатором качества защиты. Блестящая поверхность образуется при быстром охлаждении и низком содержании кремния в стали. Матово-серая поверхность (эффект Санделина) возникает при высоком содержании кремния, что ускоряет реакцию с цинком и создает более толстый, но менее эстетичный слой. Парадоксально, но серые матовые трубы часто служат дольше блестящих в агрессивных средах, так как слой интерметаллидов у них толще. Главное — толщина покрытия, подтвержденная замерами, а не его блеск.
Подводя итог, оцинкованная квадратная труба для стоек стеллажей: характеристики которой мы подробно разобрали, является сложным инженерным продуктом, где каждый параметр взаимосвязан. Экономия на толщине стенки, марке стали или методе оцинковки всегда приводит к кратному росту эксплуатационных расходов и рискам для безопасности персонала. Правильный выбор профиля обеспечивает десятилетия бесперебойной работы склада без необходимости дорогостоящих ремонтов.
Если вы планируете модернизацию складского комплекса или закупку новой стеллажной системы, не полагайтесь на усредненные данные. Выбор надежного партнера, такого как ООО «Тяньцзин Цзяи Производство стальных труб», гарантирует получение продукции с полным циклом контроля качества, гибкостью в исполнении заказов (от резки до усиленного цинкования) и соответствием всем необходимым международным стандартам. Наши инженеры готовы провести аудит ваших требований и предложить оптимальное решение по соотношению цена/надежность, основанное на реальных расчетах, а не маркетинговых обещаниях.
Ознакомиться с полным каталогом оцинкованных профилей или свяжитесь с нами сегодня для получения технической консультации и коммерческого предложения.