
Водогазопроводная труба Ду15×2.8: технические требования
2026-08-31
- Водогазопроводная труба Ду15×2.8: технические требования и критические параметры выбора
- Детальная расшифровка маркировки и геометрические допуски по ГОСТ
- Материальное исполнение и влияние химического состава на свариваемость
- Типы поверхностей и методы антикоррозионной защиты
- Гидравлические испытания и контроль качества сварного шва
- Особенности монтажа и типичные ошибки при сборке систем
- Логистика, хранение и предотвращение повреждений при транспортировке
- Производственные возможности и контроль качества: опыт ООО «Тяньцзин Цзяи»
- Часто задаваемые вопросы
- Заключение и рекомендации по выбору поставщика
Водогазопроводная труба Ду15×2.8: технические требования и критические параметры выбора
Водогазопроводная труба Ду15×2.8 представляет собой стальной трубопрокат с наружным диаметром 21,3 мм и толщиной стенки 2,8 миллиметра, предназначенный для транспортировки воды, газа и пара под давлением до 1,6 МПа при температуре среды от -40°C до +450°C. Этот конкретный размер является базовым стандартом для внутренних разводок в жилых и промышленных зданиях, где надежность сварного шва и точность геометрических параметров напрямую влияют на безопасность эксплуатации всей системы. В нашей практике мы неоднократно сталкивались с ситуациями, когда использование труб с номинальной толщиной стенки, но фактическим отклонением в минус 0,3 мм приводило к разрывам магистрали при гидроударе уже через полгода после монтажа. Именно поэтому понимание реальных технических требований, выходящих за рамки сухих цифр из ГОСТ 3262-75, становится критически важным для инженеров и закупщиков.
Выбор трубы Ду15×2.8 не должен ограничиваться только проверкой сертификата соответствия. Реальная эксплуатационная нагрузка требует анализа химического состава стали, качества антикоррозионного покрытия и метода производства — электросварного или бесшовного. Для систем газоснабжения, где даже микротрещина может стать причиной катастрофы, требования к контролю качества возрастают многократно. Мы рекомендуем рассматривать этот типоразмер не как массовый товар, а как ответственный конструктивный элемент, требующий входного контроля по трем ключевым параметрам: геометрия конца трубы под резьбу, сплошность металла и устойчивость к гидравлическому давлению.
Детальная расшифровка маркировки и геометрические допуски по ГОСТ
Маркировка «Ду15×2.8» содержит в себе больше информации, чем просто размеры, и неправильная интерпретация этих данных часто приводит к ошибкам при проектировании узлов соединения. Аббревиатура «Ду» означает условный проход (номинальный диаметр), который для данной трубы составляет 15 миллиметров, однако фактический наружный диаметр согласно действующему стандарту ГОСТ 3262-75 строго фиксирован на уровне 21,3 мм. Толщина стенки 2,8 мм классифицирует изделие как «усиленное» (обыкновенные трубы имеют стенку 2,5 мм, а легкие — 2,0 мм). Это различие в 0,3 миллиметра кажется незначительным на бумаге, но на практике оно увеличивает массу погонного метра с 1,23 кг до 1,28 кг и повышает рабочее давление, которое может выдержать труба, примерно на 15-20%.
Критическим аспектом, который часто игнорируют при приемке партий, являются предельные отклонения по диаметру и толщине стенки. Стандарт допускает отклонение наружного диаметра до ±0,4 мм для труб обычной точности и до ±0,2 мм для повышенной точности. Однако для толщины стенки допуск составляет -10%, что теоретически позволяет производителю поставить трубу со стенкой 2,52 мм вместо заявленных 2,8 мм. В наших проектах по модернизации котельных мы столкнулись с ситуацией, когда партия труб Ду15×2.8 имела реальную толщину стенки 2,55 мм, что формально укладывалось в допуск, но привело к преждевременному сквозному коррозионному износу в местах сварных стыков через 7 лет эксплуатации вместо расчетных 15 лет. Поэтому при заказе усиленных труб мы всегда требуем в спецификации указание «предельное отклонение по толщине стенки не более -5%».
Длина труб также регламентируется стандартом и обычно поставляется в диапазоне от 4 до 12 метров. Для объекта Ду15×2.8 чаще всего используются мерные длины 6 метров, так как они оптимальны для транспортировки и монтажа внутри помещений без большого количества стыков. Непрямолинейность трубы не должна превышать 2 мм на один метр длины, что особенно важно при автоматической сварке или использовании пресс-фитингов, где перекос оси приводит к негерметичности соединения. Покупатели должны обращать внимание на состояние торцов: они должны быть обрезаны под прямым углом с допуском не более 1 градуса, иначе при нарезке резьбы плашкой возникнет перекос, ведущий к срыву витков и браку всего узла.
- Наружный диаметр: Строго 21,3 мм (допуск зависит от класса точности).
- Толщина стенки: Номинал 2,8 мм (рекомендуемый минимальный факт 2,65 мм для гарантии долговечности).
- Масса 1 погонного метра: Приблизительно 1,28 кг (важно для расчета нагрузки на перекрытия и логистики).
- Длина: Обычно 6 метров, возможна поставка немерной длины от 4 до 12 метров.
При формировании технического задания на закупку необходимо явно прописывать требование к торцевой обработке. Трубы, предназначенные для последующей нарезки резьбы вручную или на станках, должны иметь снятую фаску или быть подготовлены таким образом, чтобы инструмент не скользил. Отсутствие такой подготовки удорожает монтаж на 10-15% за счет увеличения времени работы слесарей и расхода смазочно-охлаждающих жидкостей.
Материальное исполнение и влияние химического состава на свариваемость
Основным материалом для производства водогазопроводных труб Ду15×2.8 является углеродистая сталь марок Ст0, Ст1, Ст2, Ст3 по ГОСТ 380 и стали 10, 20 по ГОСТ 1050. Выбор конкретной марки стали диктуется условиями эксплуатации: для систем холодного водоснабжения и отопления в жилых домах достаточно сталей группы Ст3сп (спокойная сталь), обладающих хорошим балансом прочности и пластичности. Однако для газопроводов низкого давления или систем с повышенными требованиями к надежности предпочтительнее использовать стали марок 10 или 20, которые имеют более строгий контроль содержания серы и фосфора — элементов, вызывающих хладноломкость и старение металла.
Содержание углерода в сталях для труб Ду15×2.8 обычно варьируется в пределах 0,14–0,22%. Это критически важный параметр для свариваемости. Если содержание углерода превышает 0,25%, риск образования закалочных структур в зоне термического влияния при сварке резко возрастает, что может привести к появлению трещин при остывании шва. В одном из наших кейсов при строительстве промышленного цеха мы обнаружили партию труб, где содержание углерода достигало 0,28% из-за нарушения технологии выплавки на заводе-производителе. При попытке выполнить стыковую сварку в защитной среде газа на трех образцах из десяти образовались микротрещины, которые были выявлены только при ультразвуковом контроле. Это подчеркивает необходимость запроса протокола спектрального анализа партии перед началом монтажных работ.
Для регионов с экстремально низкими температурами (например, северные районы России, где зимние температуры опускаются ниже -40°C) обычные кипящие стали (Ст1кп, Ст2кп) категорически не подходят из-за низкой ударной вязкости при отрицательных температурах. В таких условиях технические требования должны включать обязательное использование спокойных или полуспокойных сталей с гарантированной ударной вязкостью при температуре -40°C или -60°C. Игнорирование этого требования приводит к тому, что трубопровод становится хрупким как стекло при первом же серьезном морозе, и вибрация от работы насосного оборудования вызывает разрушение магистралей.
Химический состав также влияет на коррозионную стойкость. Хотя сами по себе углеродистые стали подвержены ржавлению, наличие определенных легирующих добавок (даже в микроколичествах) может замедлить этот процесс. Однако основным методом защиты остается нанесение покрытий. Важно понимать, что качество очистки поверхности перед оцинковкой (степень очистки Sa 2.5 по ISO 8501-1) важнее самой толщины цинкового слоя. Плохо очищенная поверхность приводит к отслаиванию цинка вместе с продуктами коррозии под ним, создавая эффект «подпленочной коррозии», которая разъедает металл быстрее, чем если бы труба была вовсе без покрытия.
Типы поверхностей и методы антикоррозионной защиты
Водогазопроводные трубы Ду15×2.8 могут поставляться в черном виде (без покрытия) или оцинкованными. Выбор между этими двумя вариантами определяет срок службы системы и область применения. Черные трубы предназначены для использования внутри помещений, в системах, где возможен постоянный контроль состояния, или для подземной прокладки с применением усиленной битумно-полимерной изоляции. Оцинкованные трубы, покрытые слоем цинка толщиной не менее 30 мкм (для обычных условий) или 40-50 мкм (для агрессивных сред), являются стандартом для открытой прокладки в помещениях с повышенной влажностью, а также для наружных участков трубопроводов.
Процесс горячего цинкования, который применяется для труб Ду15×2.8, предполагает погружение изделия в ванну с расплавленным цинком при температуре около 450°C. В результате на поверхности образуется сплав железа и цинка, обеспечивающий как барьерную, так и электрохимическую защиту. Однако здесь существует важный технический нюанс: при цинковании труб малого диаметра, таких как Ду15, высок риск засорения внутреннего просвета излишками цинка («натекami»), которые уменьшают проходное сечение и создают турбулентность потока. В нашей практике был случай, когда в системе отопления многоквартирного дома после монтажа оцинкованных труб Ду15×2.8 произошло резкое падение давления в стояках. При вскрытии выяснилось, что внутренние натeki цинка частично перекрыли сечение труб, превратив их в дроссели. Поэтому технические требования должны включать пункт об обязательном удалении внутренних натекoв цинка или использовании труб с гарантированно чистой внутренней поверхностью.
Для черных труб, используемых в агрессивных средах или под землей, требуется нанесение дополнительной изоляции. Наиболее распространенным решением является битумно-полимерная лента или эпоксидные покрытия. Толщина такого покрытия должна составлять не менее 3-4 мм для подземной прокладки. Ошибкой многих подрядчиков является нанесение изоляции на плохо подготовленную поверхность (наличие окалины, ржавчины, влаги). Адгезия изоляции к металлу в этом случае будет нулевой, и вода, попавшая под слой изоляции через микроскопический дефект, начнет распространяться вдоль трубы, вызывая обширную коррозию, которую визуально обнаружить невозможно до момента аварии.
| Параметр сравнения | Черная труба (без покрытия) | Оцинкованная труба | Труба в изоляции (ППУ/Битум) |
|---|---|---|---|
| Срок службы (в помещении) | 10-15 лет (зависит от влажности) | 25-30 лет | Не применяется внутри помещений |
| Срок службы (на улице/земля) | 2-5 лет (без доп. защиты) | 15-20 лет | 30-50 лет |
| Стоимость | Базовая (самая низкая) | На 30-40% выше черной | На 60-80% выше черной |
| Риск засорения | Отсутствует | Средний (внутренние натeki) | Отсутствует (при качественном нанесении) |
| Применение | Внутренние сухие помещения, газовые сети (часто) | Водопровод, отопление, влажные помещения | Подземные теплотрассы, магистральные сети |
При выборе оцинкованных труб для систем питьевой воды необходимо убедиться, что использованный цинк соответствует гигиеническим нормам и не содержит токсичных примесей (свинца, кадмия в концентрациях выше допустимых). Сертификат санитарно-эпидемиологического заключения является обязательным документом для таких проектов. Мы рекомендуем запрашивать у поставщика результаты испытаний на миграцию вредных веществ в воду, проведенные аккредитованной лабораторией.
Гидравлические испытания и контроль качества сварного шва
Каждая партия водогазопроводных труб Ду15×2.8 должна проходить гидравлические испытания давлением, величина которого зависит от типа трубы и назначения. Согласно ГОСТ 3262-75, обыкновенные и усиленные трубы испытываются давлением 2,5 МПа (25 кгс/см²), а легкие — 2,0 МПа. Однако для труб, предназначенных для газопроводов или ответственных узлов, заказчик вправе потребовать проведения испытаний повышенным давлением до 3,0–3,5 МПа. Важно понимать разницу между испытательным давлением и рабочим: рабочее давление для таких труб обычно ограничено 1,6 МПа, но запас прочности, заложенный при испытании, компенсирует возможные гидроудары в системе.
Контроль сварного шва является еще одним критическим этапом. Для труб Ду15×2.8, производимых электросварным методом, шов должен быть непрерывным и прочным. Метод контроля зависит от категории ответственности трубопровода. Для массового строительства часто используется визуальный осмотр и проверка на изгиб (сплющивание до определенного размера), но для промышленных объектов мы настаиваем на применении неразрушающего контроля (НК) — ультразвукового (УЗК) или радиографического (РК). Ультразвуковой метод позволяет выявить непровары, поры и шлаковые включения внутри шва, которые не видны глазу. В одном из проектов газоснабжения завода мы выявили с помощью УЗК партию труб, где частота дефектов шва составляла 12%, хотя внешний вид труб был идеальным. Использование такой партии привело бы к утечкам газа при повышении давления в зимний период.
Испытание на сплющивание проводится для оценки пластичности металла и качества шва. Образец трубы длиной не менее 50 мм сплющивают между параллельными плитами до расстояния между ними, равного определенному проценту от наружного диаметра (обычно 2/3 D для усиленных труб). На образце не должно появляться трещин или надрывов. Если труба лопается при сплющивании, это свидетельствует о пережоге металла при сварке или наличии дефектов в исходной заготовке (штрипсе). Такой брак недопустим, так как указывает на хрупкость материала, которая проявится при монтаже или эксплуатации.
Документальное сопровождение партии должно включать паспорт качества, где указаны номер плавки, результаты химических анализов, механических испытаний и гидравлических проверок. Отсутствие номера плавки в паспорте делает документ недействительным, так как невозможно отследить происхождение металла. Мы рекомендуем создавать реестр входящего контроля, где каждая полученная партия труб Ду15×2.8 сверяется с паспортом завода-изготовителя, и выборочно проводить повторные испытания в независимой лаборатории, особенно если объем закупки превышает 10 тонн.
Особенности монтажа и типичные ошибки при сборке систем
Монтаж труб Ду15×2.8 имеет свои технологические особенности, несоблюдение которых нивелирует все преимущества качественного материала. Основной метод соединения для этого диаметра — резьбовое соединение с использованием фитингов (муфт, уголков, тройников) или сварка. При нарезке резьбы необходимо соблюдать длину резьбы и количество витков. Для трубы Ду15 стандартная длина резьбы составляет около 15-18 мм с 8-9 нитками резьбы. Частой ошибкой является «недорез» резьбы, когда труба не доходит до упора в фитинге, и герметизация достигается только за счет уплотнительного материала (лен, ФУМ-лента), который со временем деградирует. Другая крайность — «перерез», когда резьба нарезана слишком глубоко, истончая стенку трубы в месте соединения и создавая очаг будущей коррозии или разрыва.
При использовании уплотнительных материалов важно выбирать их в зависимости от среды. Для воды отлично подходит льняная пакля с суриком или специальной пастой, которая обеспечивает долговечное соединение, допускающее небольшую юстировку. Для газа использование льна запрещено нормами безопасности — допускается только специализированные анаэробные герметики или паронитовые прокладки в сочетании с правильной геометрией стыка. ФУМ-лента, популярная среди домашних мастеров, в профессиональном монтаже промышленных систем Ду15×2.8 часто критикуется за то, что она не прощает вибраций и температурных расширений, постепенно выдавливаясь из резьбы. В нашей практике замена ФУМ-ленты на комбинированный уплотнитель (нить+паста) снизила количество протечек на объекте на 90% в первый год эксплуатации.
Сварка труб Ду15×2.8 требует высокой квалификации сварщика из-за малого диаметра и тонкой стенки. Риск прожога очень велик. Рекомендуется использовать аргонодуговую сварку (TIG) для получения чистого и надежного шва, особенно для нержавеющих исполнений или ответственных узлов. При газовой сварке необходимо тщательно контролировать температуру нагрева, чтобы не перегреть зону шва. Неправильный угол ввода присадочного материала может привести к образованию пор. Мы советуем проводить аттестацию сварщиков на конкретных образцах труб Ду15 перед допуском их к работе на объекте, так как навыки, полученные на трубах большого диаметра, не всегда автоматически переносятся на малые диаметры.
Еще одна распространенная ошибка — игнорирование компенсации температурных расширений. Сталь расширяется при нагреве, и на прямых участках длиной более 10 метров это может создать значительные усилия на опорах и фитингах. Для систем отопления с трубами Ду15×2.8 необходимо предусматривать П-образные компенсаторы или использование сильфонных компенсаторов. Жесткая фиксация длинных прямых участков без компенсации приводит к деформации труб, отрыву креплений и разрушению сварных швов. В одном из случаев мы наблюдали, как отсутствие компенсатора на участке длиной 15 метров привело к тому, что труба выгнулась дугой и оторвала фланец от насоса при первом же запуске горячей воды.
Логистика, хранение и предотвращение повреждений при транспортировке
Трубы Ду15×2.8, несмотря на свою кажущуюся прочность, чувствительны к механическим повреждениям при погрузке и разгрузке. Сбрасывание пачек труб с высоты более 1 метра недопустимо, так как это приводит к появлению вмятин, нарушающих геометрию и целостность защитного цинкового слоя. Для оцинкованных труб особенно опасно использование металлических строп без мягких прокладок — они режут цинк до самого металла, открывая путь для коррозии. Мы требуем от транспортных компаний использования текстильных строп или деревянных прокладок в местах контакта стропа с трубой. Повреждение упаковки (если трубы поставляются в связках в полиэтилене или бумаге) также ведет к быстрому окислению поверхности при хранении на открытом воздухе.
Хранение труб должно осуществляться на ровных площадках с твердым покрытием, исключающим контакт с грунтом. Трубы укладываются на деревянные или резиновые подкладки высотой не менее 20 см для обеспечения вентиляции и предотвращения накопления влаги снизу. Штабелирование должно быть устойчивым, высота штабеля для труб малого диаметра не должна превышать 1,5-2 метра, чтобы нижние ряды не деформировались под весом верхних. Длительное хранение черных труб без консервационной смазки даже под навесом приводит к образованию плотного слоя ржавчины, удаление которого перед монтажом требует пескоструйной обработки, что увеличивает стоимость проекта.
При приемке товара на складе покупателя необходимо проводить выборочный замер длины и диаметра, а также проверку комплектности сопроводительных документов. Часто встречаются случаи недогруза по метражу (например, вместо 6 метров труба имеет длину 5,8 м), что при больших объемах закупок выливается в существенные финансовые потери и нехватку материала для завершения узлов. Акты разногласий должны составляться немедленно при обнаружении несоответствий, с фотофиксацией дефектов. Поставщики, работающие по стандартам E-E-A-T, всегда готовы предоставить замену бракованной продукции в течение 3-5 рабочих дней, так как понимают критичность сроков строительства.
Производственные возможности и контроль качества: опыт ООО «Тяньцзин Цзяи»
Обеспечение стабильного качества труб Ду15×2.8 требует не только соблюдения ГОСТ, но и наличия современного производственного цикла с многоступенчатым контролем. Ярким примером такого подхода является деятельность компании ООО «Тяньцзин Цзяи Производство стальных труб». Основанное в марте 2024 года в промышленном кластере поселка Дацючжуан (район Цзинхай, город Тяньцзинь), предприятие расположено в стратегически выгодном месте с развитой инфраструктурой, что гарантирует оперативную логистику как внутри Китая, так и на экспортные рынки. С уставным капиталом в 50 миллионов юаней компания сосредоточила свои компетенции на разработке и производстве высококачественных металлических изделий, руководствуясь принципом «Мастерство в работе, сердце ремесленника».
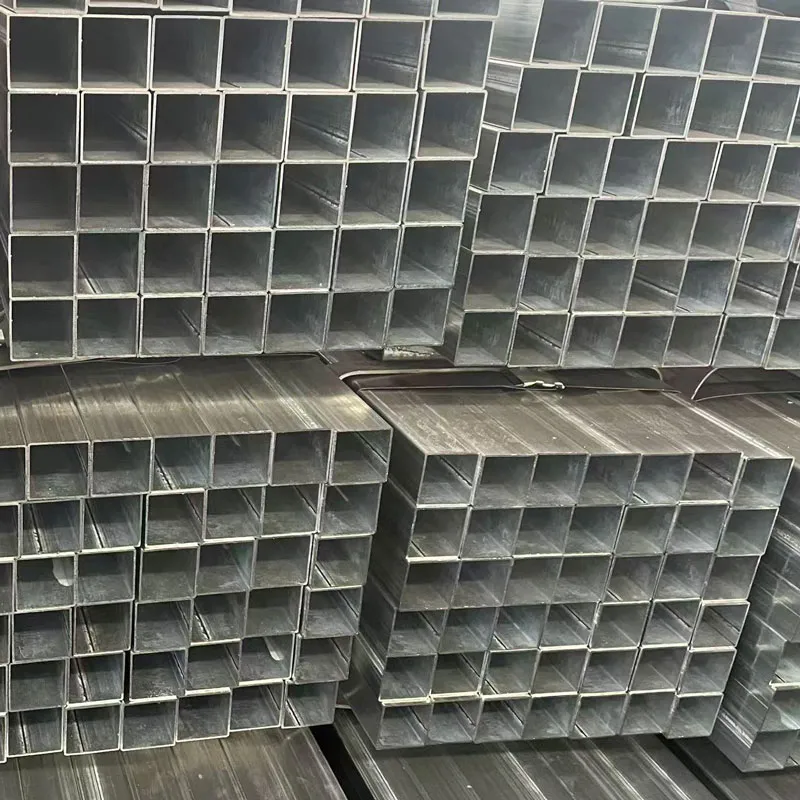
Специализация ООО «Тяньцзин Цзяи» идеально перекликается с требованиями к трубам Ду15×2.8: компания обладает мощной производственной базой для выпуска широкого ассортимента оцинкованных труб круглого, квадратного и прямоугольного сечения. Ключевым преимуществом производителя является возможность гибкой настройки параметров продукции под конкретные задачи заказчика. Толщина стенки может быть изготовлена в диапазоне от 0,6 до 12,0 мм, что позволяет точно соблюсти требование усиленных труб (2,8 мм) с минимальными допусками, о которых говорилось выше. Более того, компания предлагает услуги по нанесению усиленного цинкового покрытия, что критически важно для повышения коррозионной стойкости в агрессивных средах.
На всех этапах производства — от закупки сырья до финальной проверки — в ООО «Тяньцзин Цзяи» действует строгая система контроля качества, подтвержденная 8 патентами, зарегистрированными товарными знаками и необходимыми административными разрешениями. Это позволяет предприятию успешно участвовать в государственных и коммерческих тендерах, гарантируя надежность поставок. Подход «Честный бизнес, клиент — прежде всего» реализуется через сервисную модель «производство + продажа», включающую персонализированные услуги: резку по заданным размерам, распаковку и формирование комплексных решений «под ключ». Для международных партнеров это означает возможность получения продукции, полностью соответствующей заявленным спецификациям, с полным пакетом сертификатов и технической поддержкой.
Часто задаваемые вопросы
Можно ли использовать трубу Ду15×2.8 для природного газа высокого давления?
Нет, труба Ду15×2.8 по ГОСТ 3262-75 предназначена для газопроводов низкого давления (до 0,005 МПа внутри зданий и до 0,3 МПа снаружи). Для газопроводов среднего и высокого давления необходимо использовать бесшовные горячедеформированные трубы по ГОСТ 8732 или электросварные трубы специального назначения по ГОСТ 10704 с соответствующим контролем качества и более высокими характеристиками прочности. Использование водогазопроводной трубы в высоконапорных газовых сетях является грубым нарушением правил безопасности и может привести к взрыву.
Какова реальная разница в сроке службы между черной и оцинкованной трубой в системе отопления?
В закрытой системе отопления с подготовленным теплоносителем (без кислорода) черная труба может служить 20-25 лет. Однако в открытых системах или при частых подпитках свежей водой, насыщенной кислородом, черная труба начинает корродировать изнутри уже через 5-7 лет, зарастая отложениями ржавчины и уменьшая проходное сечение. Оцинкованная труба в тех же условиях сохраняет свои свойства 30 и более лет, так как цинк жертвует собой, защищая сталь. Разница в стоимости окупается за счет отсутствия необходимости замены стояков и снижения гидравлических потерь в системе.
Допустимо ли сваривать оцинкованные трубы Ду15×2.8?
Сваривать оцинкованные трубы можно, но это требует соблюдения особой технологии. Цинк имеет температуру плавления около 420°C, что значительно ниже температуры плавления стали (1500°C). При сварке цинк выгорает, выделяя токсичные пары оксида цинка, опасные для здоровья сварщика (вызывают «литейную лихорадку»). Кроме того, выгорание цинка в зоне шва оставляет участок незащищенным. Поэтому после сварки место стыка необходимо обязательно восстановить: зачистить, обезжирить и нанести слой цинкосодержащей краски (холодное цинкование) толщиной, превышающей заводское покрытие. Если возможность восстановления защиты отсутствует, лучше использовать резьбовое соединение.
Что делать, если при покупке труба Ду15×2.8 оказалась легче заявленной массы?
Если фактическая масса погонного метра существенно ниже расчетной (1,28 кг), это прямой признак того, что толщина стенки меньше заявленной (недомер по стенке). Необходимо провести замер толщины стенки ультразвуковым толщиномером в нескольких точках. Если отклонение превышает допустимые нормы (более -10% или ваши внутренние требования -5%), партию следует забраковать. Использование такой трубы снижает давление разрыва и ускоряет коррозионный износ. Требуйте от поставщика акт о расхождении и замены партии, ссылаясь на ГОСТ 3262-75.
Заключение и рекомендации по выбору поставщика
Водогазопроводная труба Ду15×2.8 является фундаментальным элементом инженерной инфраструктуры, и экономия на ее качестве или игнорирование технических требований ведет к многократному увеличению эксплуатационных расходов в будущем. Ключевыми факторами успеха являются строгий контроль геометрии (особенно толщины стенки), правильный выбор материала (марка стали) в зависимости от среды и температуры, а также грамотное исполнение антикоррозионной защиты. Рынок предлагает множество вариантов, но только продукция, сопровождаемая полным пакетом сертификатов и проходящая входной контроль у компетентного заказчика, гарантирует безопасность и долговечность.
Мы рекомендуем при планировании закупок ориентироваться не только на цену за тонну, но и на репутацию производителя, наличие собственных лабораторий контроля качества и готовность предоставить образцы для независимой экспертизы. Сотрудничество с такими проверенными партнерами, как ООО «Тяньцзин Цзяи Производство стальных труб», позволяет избежать скрытых дефектов и простоев на объекте благодаря их прозрачной системе управления качеством и гибким производственным мощностям. Наша компания готова предоставить консультации по подбору оптимальной спецификации труб для ваших проектов, а также организовать поставку сертифицированной продукции Ду15×2.8 с гарантией соответствия всем заявленным параметрам.
Для получения детального коммерческого предложения, образцов продукции или консультации инженера по применению труб в специфических условиях, свяжитесь с нами сегодня. Мы поможем вам выбрать решение, которое обеспечит надежность вашей системы на десятилетия.